
车灯模具专用钢材及特性深度解析(附选型决策树)
一、车灯模具核心性能要求
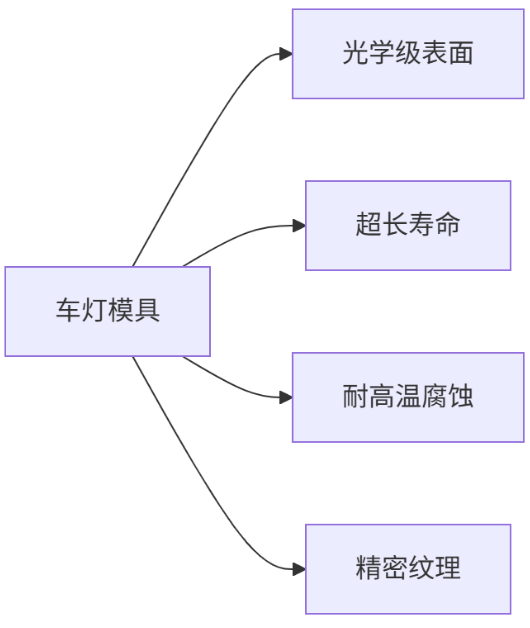
关键指标:
抛光性能:Ra≤0.01μm(镜面级) 硬度均匀性:±1HRC 热稳定性:600℃下硬度下降≤2HRC
二、灯罩(透镜)模具钢材
1. 顶级镜面钢(日系首选)
| NAK80 | ||
| S136 SUP | ||
| YAG-5 |
核心优势:
电解渣重熔(ESR)技术:夹杂物≤0.5级 纳米析出相:直径50-100nm的MC型碳化物
2. 高温应用方案
热变形补偿公式:
  ΔL/L = α×(T_mold - 25) - β×P_inj
  其中:
    α=10.5×10⁻⁶/℃(S136)
β=0.8×10⁻⁶/MPa案例:120℃模温+150MPa注射 → 每100mm补偿0.12mm
三、灯体(底座)模具钢材
1. 高耐磨结构钢
| DAC55 | |||
| SKD61 | |||
| H13改良型 |
强化机理:
双重回火:510℃×2h + 560℃×2h 钼钒协同强化:Mo₂C+VC纳米颗粒
2. 大型模具专用钢
■ **2738 MOD**:
  预硬HRC35,可氮化至HV1100
  最大模块尺寸:1500×800×300mm
  变形量<0.02mm/m

■ **P20+Ni**:
  添加1.0%Ni提升韧性
  适用低压注射成型
四、特殊部件用钢
1. 滑块/斜顶机构
2. 热流道系统
● 喷嘴头: **STAVAX ESR** (HRC54)
● 热流板: **AMPCO 940** (铜合金)
● 阀针: **ELMAX** (HRC60+DLN涂层)
五、钢材性能对比矩阵
| 0.008 | ||||
| 500万 | ||||
注:抗热疲劳测试条件:模温120℃↔40℃循环,PC材料
六、热处理关键技术
1. 真空热处理规范
硬化曲线方程:
  T_quench = 1020℃ + 20×[C%]
冷却速率:≥50℃/s(200-500℃区间)工艺窗口:
淬火:1020℃×2h(真空度≤0.1Pa) 深冷:-196℃×1h(液氮) 回火:520℃×2h + 550℃×2h
2. 表面强化技术
七、选型决策树
graph TD
    A[车灯部件类型] --> B{透镜 or 灯体}
    B -->|透镜| C[光学级表面]
    C --> D{纹理要求}
    D -->|细纹≤Ra0.02| E[选S136 SUP]
    D -->|粗纹| F[选NAK80]

    B -->|灯体| G[结构强度]
    G --> H{模具尺寸}
    H -->|>1000mm| I[2738 MOD]
    H -->|<1000mm| J[DAC55]

    A --> K[运动部件]
    K --> L{受力状态}
    L -->|高冲击| M[ASP23+涂层]
    L -->|滑动摩擦| N[DAC55+氮化]
八、维护与再生技术
1. 损伤修复方案
2. 寿命延长策略
■ 周期性退火:
  每10万模次650℃×4h退火
  消除内应力>80%

■ 表面再生:
  电解抛光 → 去除5μm表层
  恢复原始粗糙度
九、前沿材料应用
1. 金属基复合材料
● WC增强钢基:
  耐磨性提升300%
  热导率:45W/(m·K)

● 纳米金刚石涂层:
  摩擦系数μ<0.05
  镜面保持寿命>200万次
2. 智能温控钢材
热膨胀自适应公式:
  Δα = k×(T-25)^2 + b
新型材料k值降至2×10⁻⁹/℃²效果:120℃时热膨胀偏差<0.001%
终极选型建议:
高端车灯
:透镜用S136 SUP + 灯体用DAC55 经济型方案
:NAK80(透镜) + 2738 MOD(灯体) 运动部件
:ASP23粉末钢 + TiAlN涂层
车灯模具钢材的本质是 光学性能、热稳定性、寿命成本的三角平衡,选择时需同步考虑纹理蚀刻工艺(ETCHING)、模温控制精度(±1℃)、注塑材料(PC/PMMA)三大要素,才能实现千万级车灯的完美量产!
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/276974.html

