
作为一类极其重要的模具钢,热作模具钢因其工作环境恶劣、性能要求更高,成为模具钢行业的重要技术课题,也吸引了众多科研人员和专家学者的研究兴趣,取得了一系列研究成果。张曜研究了如何提升H13 热作模具钢质量的工艺。王喜刚分析了热处理对Cr12MoV 锻造冷作模具钢性能的影响。张永强等对H13 热作模具钢热-机械疲劳损伤和寿命进行了预测分析。施渊吉等研究了热作模具钢DM的高温稳定性和热疲劳性能。殷军伟等分析了碳含量对4Cr5Mo2V型热作模具钢冷热疲劳性能的影响。田泽明研究了渗氮工艺对H13 热作模具钢性能产生的影响。赵超等研究了4Cr5MoSiV1 热作模具钢在700℃的低周疲劳行为。韩亚辉等研究了H13 热作模具钢预变形均匀化工艺。王振光分析了钒锶添加对5CrNiMo 热作模具钢热疲劳性能的影响。孙立国等探讨了碳含量对4Cr5Mo2V 热作模具钢显微组织及热稳定性的影响。但是,随着市场对热作模具钢性能要求的不断提高,现有的H13 钢、5CrNiMo、4Cr5Mo、42CrMo 热作模具钢难以满足市场要求。众所周知,合金化和成型工艺是热作模具钢性能改善的重要途径,钒细化晶粒,改善综合性能等,常用作钢材的合金元素。另一方面,锻造是改善材料组织和性能的有效途径。为此,笔者在前期研究和试验探索基础上,研究了锻造工艺对5CrNiMoV 含钒热作模具钢组织和性能影响,为新型热作模具钢的开发提供新的思路和试验数据。
实验材料与方法
1.1 试验材料
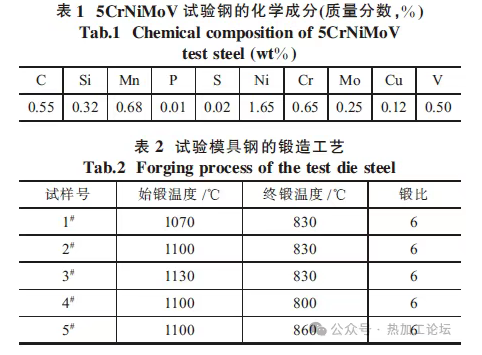
试验材料选用中频感应熔炼后电渣重熔的5CrNiMoV 新型含钒热作模具钢铸锭(φ45mm×200mm),化学成分如表1 所示。经过780℃×10 h 退火处理, 置于5MN 四柱液压机上进行不同工艺的锻造试验,方式为单向拔长,具体的锻造工艺参数见表2。由于始锻温度和终锻温度对试样产生重要影响,为了集中研究始锻温度和终锻温度对所有试样组织和性能的影响,试验在相同的锻比基础上选用不同的始锻温度和终锻温度。锻造后采用相同工艺的退火处理:800℃×5 h,从而得到不同锻造工艺下的5CrNiMoV 新型含钒热作模具钢试样(简称为“试验模具钢”)。
1.2 试验方法
显微组织:采用线切割方法在试验模具钢中部切取金相试样(φ20 mm×10 mm),经磨制、抛光和腐蚀后,在PG18 型金相显微镜下观察试样的显微组织。
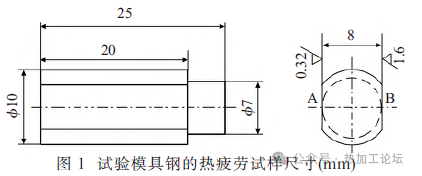
热疲劳性能:采用线切割方法在试验模具钢中间位置切取热疲劳试样(见图1)。在高频感应炉中对试样进行加热保温(550℃×10 min)后再浸入流动自来水中冷却至室温,如此冷热循环100 次后将试验模具钢表面清洗并吹干,然后放在80倍显微镜下观察试样的网状裂纹和主裂纹。按照国标GB∕T15824-2008《热作模具钢热疲劳试验方法》对网状裂纹和主裂纹进行评级, 得出试验模具钢的热疲劳裂纹级别,计算公式为:
式中:L 为热疲劳裂纹级别,L 越大则试验模具钢热疲劳性能越差,L 越小则试验模具钢热疲劳性能越佳;W1 为网状裂纹级别,取值为1~10 的整数;Z2 为主裂纹级别,取值为1~10 的整数。
高温磨损性能:用线切割在试验模具钢中间位置切取磨损试样(φ30mm×10mm),以试样本体作为对磨材料,磨损试验温度为550℃, 磨损时间为10min,磨轮总转速为15000 r/min,相对滑动速度为100mm/min,记录试验模具钢的磨损体积。对于试验模具钢而言, 如果测得的磨损体积越大则耐磨损性能越差, 如果测得的磨损体积越小则耐磨损性能越佳。
实验结果与讨论
2.1 始锻温度的影响
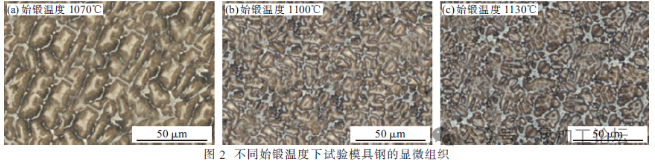
当保持终锻温度830℃、锻比6不变时,采用不同始锻温度获得的试验模具钢显微组织如图2所示。从图2可以看出,始锻温度对试验模具钢显微组织产生明显影响。随始锻温度从1070℃增大至1130℃时,试验模具钢中内部晶粒先细化后粗化,试验模具钢内部碳化物先变细后变粗。
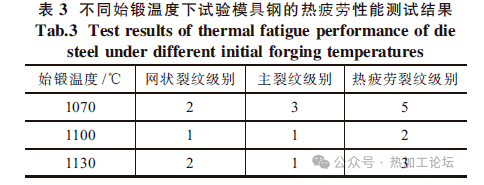
当保持终锻温度830℃、锻比6不变,采用不同始锻温度获得的试验模具钢的热疲劳性能测试结果如表3 所示。从表3 可以看出,始锻温度对试样热疲劳性能产生明显影响。随始锻温度从1070℃增大到1130℃, 试验模具钢的热疲劳裂纹级别呈现出先减后增的变化趋势, 试验模具钢的热疲劳性能表现为先高后低的变化趋势。当始锻温度为1070℃时试验模具钢的热疲劳裂纹级别最大(5 级),试验模具钢的热疲劳性能最差;当始锻温度为1100℃时试验模具钢的热疲劳裂纹级别数值最小(2 级), 减小了3级,试验模具钢的热疲劳性能得到显著改善;但当始锻温度进一步提高到1130℃时,试验模具钢的热疲劳裂纹级别有所增大(3 级),试验模具钢的热疲劳性能非但没有提高反而有所下降。
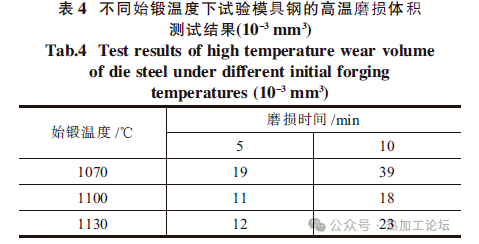
当保持终锻温度830℃、锻比6不变时,采用不同始锻温度获得的试验模具钢的高温磨损性能测试结果如表4 所示。从表4 可以看出,始锻温度对试样高温磨损性能产生明显影响。随始锻温度从1070℃增大到1130℃,试验模具钢的磨损体积呈现出先减后增的变化趋势, 试验模具钢的高温磨损性能表现为先高后低的变化趋势。当始锻温度为1070℃时试验模具钢磨损10 min 后的磨损体积最大(39×10^-3mm3),试验模具钢的高温磨损性能最差;当始锻温度为1100℃时磨损10 min 后的磨损体积最小(18×10^-3mm3),减小了21×10^-3mm3,试验模具钢的高温磨损性能得到显著改善; 但当始锻温度进一步提高到1130℃时,试验模具钢磨损10min 后的磨损体积有所增大(23×10^-3mm3),试验模具钢的高温磨损性能非但没有提高反而有所下降。
2.2 终锻温度的影响
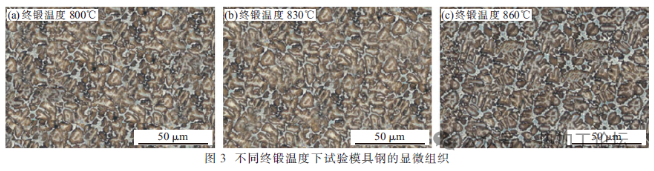
当保持始锻温度1100℃、锻比6不变时,采用不同终锻温度获得的试验模具钢显微组织如图3所示。从图3可以看出,在试验条件下,终锻温度对试验模具钢显微组织产生一定影响。随终锻温度从800℃增大至830℃时,试验模具钢中内部晶粒及碳化物差不多稍有细化。当终锻温度增大到860℃时,试验模具钢中碳化物发生较为明显的粗化现象。
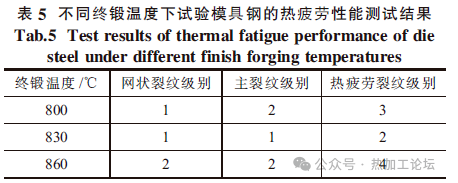
当保持始锻温度1100℃、锻比6 均不变时,采用不同终锻温度获得的试验模具钢的热疲劳性能测试结果如表5所示。从表5可以看出,终锻温度对试样热疲劳性能产生明显影响。随终锻温度从800℃增大到860℃, 试验模具钢的热疲劳裂纹级别呈现出先减后增的变化趋势, 试验模具钢的热疲劳性能表现为先高后低的变化趋势。当终锻温度为860℃时试验模具钢的热疲劳裂纹级别最大(4 级),试验模具钢的热疲劳性能最差; 当终锻温度为830℃时试验模具钢的热疲劳裂纹级别数值最小(2 级),减小了2 级,试验模具钢的热疲劳性能得到显著改善;当终锻温度为800℃时, 试验模具钢的热疲劳裂纹级别介于上述二者之间(3 级),试验模具钢的热疲劳性能优于860℃终锻、弱于830℃终锻。
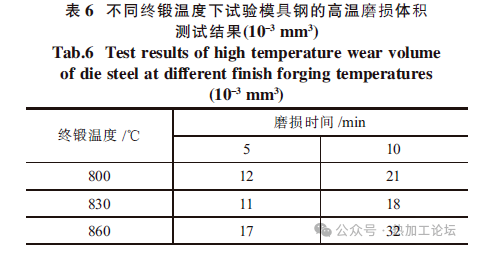
当保持始锻温度1100℃、锻比6 均不变时,采用不同终锻温度获得的试验模具钢的高温磨损性能测试结果如表6所示。从表6可以看出,终锻温度对试样高温磨损性能产生明显影响。随终锻温度从800℃增大到860℃,试验模具钢的磨损体积呈现出先减后增的变化趋势,试验模具钢的高温磨损性能表现为先高后低的变化趋势。当终锻温度为860℃时试验模具钢磨损10 min 后的磨损体积最大(32×10^-3mm3),试验模具钢的高温磨损性能最差;当终锻温度为830℃时磨损10min 后的磨损体积最小(18×10^-3mm3),减小了14×10^-3mm3,试验模具钢的高温磨损性能得到显著改善;当终锻温度为800℃时,试验模具钢磨损10 min 后的磨损体积有所增大(21×10^-3mm3), 试验模具钢的高温磨损性能介于830℃终锻和860℃终锻之间。
始锻温度和终锻温度是5CrNiMoV 新型含钒热作模具钢(试验模具钢)至关重要的两个锻造工艺参数, 对试验模具钢的热疲劳性能和高温磨损性能产生明显影响。在始锻温度的选择上,不宜过低也不宜过高,这主要是因为始锻温度过低时,试验模具钢在锻造过程中的变形抗力过大, 难以进行充分的塑性变形和回复作用,从而使组织较为疏松、晶粒无法明显细化并难以均匀分布, 影响试验模具钢的热疲劳性能和高温磨损性能。在锻造过程中适当地提高始锻温度, 可以有效降低试验模具钢在锻造过程中的变形抗力,使其进行充分的变形和动态回复,从而细化组织和改善组织分布, 明显提高试验模具钢的热疲劳性能和高温磨损性能。但是,如果锻造过程中的始锻温度过高, 很容易引起过热、晶粒粗化等问题。因此, 试验模具钢的始锻温度需要进行合理选择。从试验结果来看,1100℃始锻温度下试验模具钢可以获得较为理想的内部组织、热疲劳性能和高温磨损性能。
在终锻温度选择上,也需要合理选择,过低或过高的终锻温度都不利于获得理想的组织和性能。如果终锻温度过低,试验模具钢在锻造过程中变形抗力过大、变形不充分、回复作用不明显,严重时甚至可能导致微裂纹产生,不利于获得理想的组织和性能。但是过高的终锻温度也可能导致晶粒粗化,影响试验模具钢的热疲劳性能和高温磨损性能。基于前述的试验结果及分析,试验模具钢在830℃终锻温度下进行锻造可以获得较佳的内部组织、热疲劳性能和高温磨损性能。
结论
(1) 在5CrNiMoV 热作模具钢锻造过程中,始锻温度和终锻温度对其显微组织、热疲劳性能和高温磨损性能产生明显影响。当始锻温度是1100℃、终锻温度从800℃增大到860℃时,模具钢的显微组织先细化后粗化、热热疲劳性能和高温耐磨损性能均先提高后下降。
(2) 当终锻温度830℃时, 与1070℃初始锻造温度锻造相比,在始锻造温度1100℃下锻造的5CrNiMoV 热作模具钢的热疲劳裂纹级别从5 级降为2 级,高温磨损体积从39×10^-3mm3 减为18×10^-3mm3;当始锻温度1100℃时,与终锻温度860℃相比,在终锻温度830℃锻造的5CrNiMoV 热作模具钢的热疲劳裂纹级别从4 级变为2 级, 高温磨损体积从32×10^-3mm3 变为18×10^-3mm3。在始锻温度1100℃、终锻温度830℃时锻造的模具钢热疲劳性能和高温磨损性能得到明显改善。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/277107.html

