
摘 要:S1 3 6 钢模具在使用过程中发生早期开裂失效,采用宏观观察、化学成分分析、扫描电镜分析、能谱分析、金相检验等方法对该模具的失效原因进行了分析.结果表明:大件模具开裂的主要原因是,由于内孔电加工脉冲电流过大,内孔边缘产生严重的淬火变质层,造成表面拉向应力开裂;同时基体组织中存在网状碳化物,降低材料强度和韧性,加大模具内孔开裂倾向及裂纹扩展进程.小件模具开裂的主要原因是,由于模具凹槽部位倒角半径过小,应力集中显著增大,在工作载荷的作用下,形成应力集中而开裂.
关键词:模具;开裂;电加工;脉冲电流;网状碳化物;应力集中
S1 3 6 钢具有良好的耐腐蚀性、耐磨性、淬透性及延展 性,因 此 其 拥 有 优 良 的 加 工 及 使 用 特 性.S1 3 6 钢杂质含量较低,适合光蚀刻花,同时淬火及回火后呈现良好的抛光性,从而保证高光度的模具表面,可以用于制造复杂模具.S1 3 6 钢经过淬火及高温回火处理,可得到强韧兼备的组织,经研磨、抛光后,模具工作面具有高光度,易于塑料产品的加工及脱模,大幅度地提高了模具的疲劳寿命[1].某 S1 3 6 钢模具在使用早期发生开裂失效,笔者对该开裂失效模具进行了一系列的检验和分析,以期类似失效事故不再发生.
1理化检验
1.1宏观观察对开裂失效模具件进行观察,其中大件塑料模
具外形尺寸 200 mm(长)×15 0 mm(宽)×80 mm(厚),开裂部位位于模具内孔边缘,如图 1 a)所示,检测用试样的取样部位如图 1 b)所示.小件塑料模具外形 尺 寸 5 0 mm (长)× 40 mm (宽)× 3 0 mm(厚),开裂部位位于模具凹槽 R 角处,如图 1 c)所示.内孔开裂试样浸蚀后内孔衬套与模具基体呈现明暗不同的色泽,如图 1 d)所示,可以推断内孔衬套与模具基体材料有差异.
1.2化学成分分析
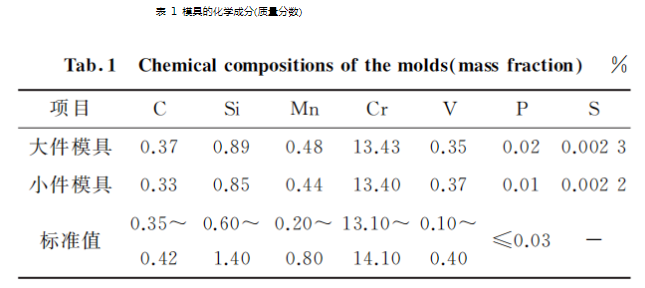
使用 ARL88 6 0 火花放电直读光谱仪对两件失效模具分别进行化学成分分析,结果见表 1,可见小件模具碳含量偏低,其他成分符合客户要求.
1.3 表面硬度测试
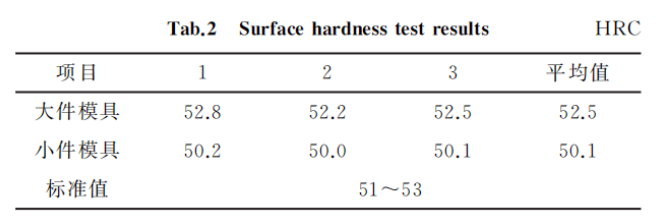
使用 Qness Q150 数显洛氏硬度计对两件失效模具分别进行表面硬度测试,结果见表 2,可见大件模具表面硬度符合客户要求,小件模具表面硬度偏低.
1.4大件模具检验
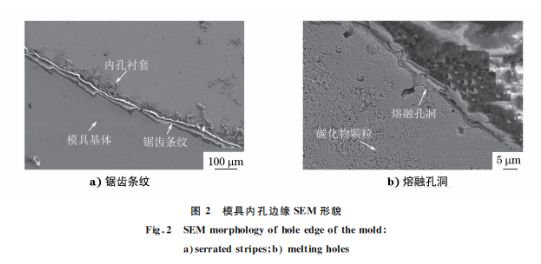
1.4.1扫描电镜分析大件模具内孔开裂部位的扫描电镜(SEM)形貌如图 2 所示,可见模具内孔与衬套配合处的内孔侧边缘存在一层锯齿状条纹,模具内孔表层碳化物颗粒明显减少,并且出现大量黑色孔洞.推测内孔边缘存在超高温度的影响,使表层的碳化物熔解,甚至形成高温熔融的孔洞[2].初步推断模具内孔经过电加工,且电加工工艺不规范,脉冲电流过大[3].
1.4.2 能谱分析:对大件模具内孔附件的基体组织及内孔衬套进行能谱(EDS)分析,测试位置及分析结果如图 3 所示.位置 1 为 基 体 组 织,位 置 2 为 内 孔 衬 套.由图 3 可知,位置 1 处合金元素与表 1 中模具材料的化学成分相吻合.位置 2 处含有碳、铁等元素,说明内孔衬套材料为碳素结构钢.由于试样表面经过硝酸酒精溶液浸蚀,实测碳元素含量偏差较大.
1.4.3 金相检验:采用 Axio Observer 7m 金相显微镜对大件模具 的 内 孔 开 裂 部 位 进 行 检 验 ,如 图4 所 示 .图4 a)
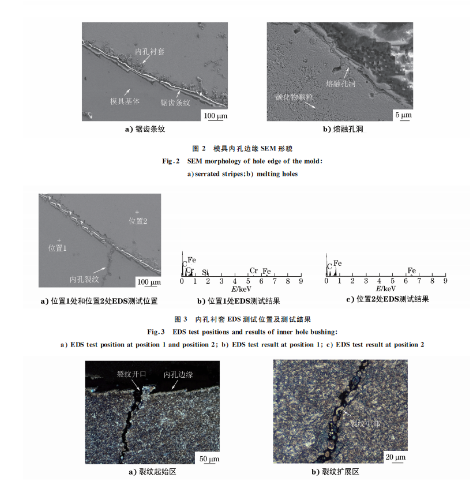
图 4 内孔开裂微观形貌
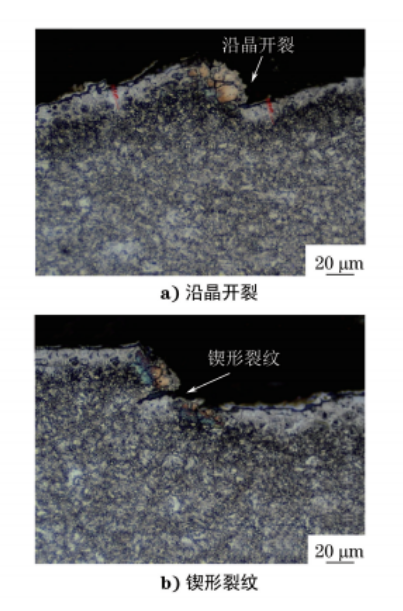
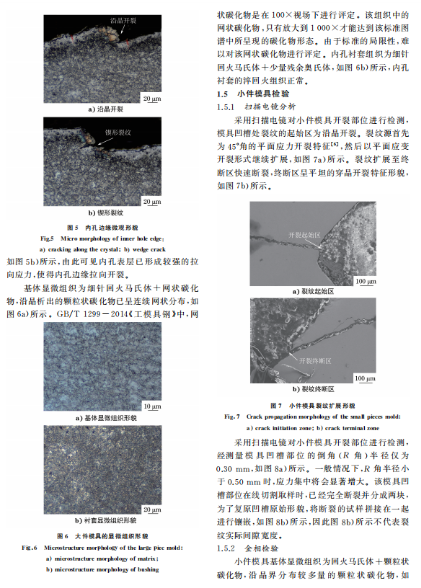
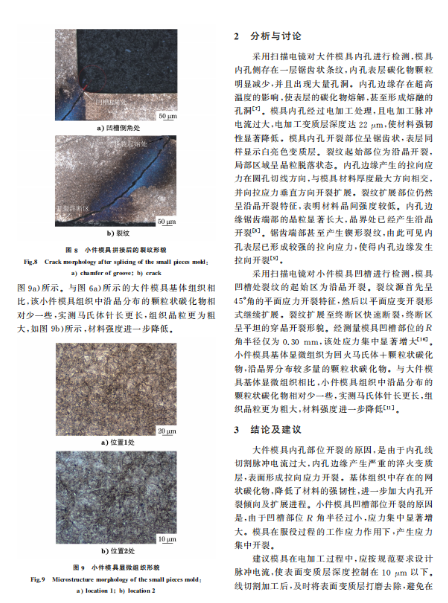
上侧黑色区为内孔衬套组织,由于模具基体与内孔衬 套 材 料 不 同,浸 蚀 后 的 色 泽 有 明 显 的 差 异.图 4a)下侧为模具内孔开裂部位,内孔边缘呈锯齿状,表层存在白亮色薄层.裂纹起始部位显示沿晶开裂特征,局部区域呈晶粒脱落状态.内孔边缘产生的拉向应力在圆孔切线方向,与模具材料厚度最大方向相交,并向拉应力垂直方向开裂扩展.裂纹中部的扩展部位仍然呈沿晶开裂特征,如图 4b)所示,表明材料晶间强度较低[4].正常材料在等强温度以下,材料组织的晶间强度大于晶内强度,扩展的裂纹应为穿晶形貌.该材料裂纹为沿晶扩展,表明材料晶间强度已小于晶内强度,该裂纹呈非正常组织状态的开裂特征.由扫描电镜检测结果推断,内孔边缘白亮层属于电加工变质层.经测量,内孔边缘的电加工变质层深 度 达 2 2 μm,正 常 电 加 工 变 质 层 深 度 应 小 于工1 0脉μm冲,电 表 流 明 过 该 大 处,电 模 加 具 工 的内 脉 孔 冲 边 电 缘 流 呈 过 锯 大 齿.状 由,于 锯 电 齿 加 端部的晶粒显著长大,晶界处已经产生沿晶开裂[5],如图 5 a)所示.锯齿端部的内侧甚至产生锲形裂纹,
化学成分、脱碳及增碳硬度测试结果、室温抗拉强度等均符合相关标准的技术要求.螺钉断口呈穿晶开裂,断口附近存在与断口平行的二次裂纹,裂纹源区位于螺纹牙底部表面,有的断口呈多个裂纹源区,裂纹源区可见折叠缺陷,扩展区可见疲劳弧线和疲劳条带,表明螺钉的失效类型属于疲劳断裂[5].由于出线箱与发电机顶部接触面积小,在发电机运行期间会引起出线箱四周的上下摆动,使得固定螺钉处产生交变应力;另外螺钉拧入深度不够,会增 大应力集中部位的应力水平;螺钉的螺纹牙表面存在较多的折叠缺陷,裂纹在交变应力作用下于应力集中部位的折叠缺陷处萌生,裂纹不断扩展直至螺钉断裂.
3 结论及建议
螺钉拧入深度不够,增大了应力集中部位的应力水平,且螺钉的螺纹牙表面存在较多的折叠缺陷,裂纹在交变应力作用下于应力集中部位的折叠缺陷处萌生并扩展,最终导致螺钉断裂.建议加强螺钉的入厂检验,以避免使用存在超标表面缺陷的螺钉;定期检查螺钉的工作状态,发现轴心弯曲、变形的螺钉应及时更换;更换螺杆较长的螺钉使其拧入通孔的深度符合标准要求.外加应力作用下产生开裂.模具产品在设计过程中,必须考虑在凹槽部位加工合适的过渡圆角,过渡圆角的半径应选择在 0.5 0 mm 以上.防止圆角半径过小,造成应力集中开裂现象.
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/277356.html

