
锻造工艺参数对新型镁合金组织与性能的影响
在迫切需要减重的新能源汽车领域, 比重小、比强度高、减震性能佳的镁合金具有巨大的市场潜力。科研人员和工程技术人员均对镁合金产生了极大的研究兴趣, 也取得了较多的研究成果。祁武超等深入分析了镁合金带式解锁装置在热冲击作用下的断裂特性, 并在此基础上针对镁合金的冲击断裂特性进行了拓扑结构优化设计。安士忠等研究了稀土元素镧对Mg-7Al-2Zn 镁合金耐腐蚀性能和电化学性能的影响。韦永毅等对铸态和挤压态的AZ31 镁合金的摩擦学特性进行了详细对比。张天亮等探讨了ZA81M 镁合金在多种摩擦状态下的耐磨损性能和磨损机制。尽管如此, 现阶段镁合金的综合性能仍未能完全满足预期, 镁合金在新能源汽车领域的大规模应用仍受到较大的限制。锻造是金属材料成形和改性的有效途径, 研究人员也在该方面进行了较多研究。詹磊等对轮毂用6061 铝合金圆铸棒在锻造过程中出现的中心裂纹进行了分析, 并提出了针对性优化方案。李旻昊等运用有限元技术, 对镁合金锻造及弯曲过程中的反复变形进行了模拟计算, 并与试验研究对比。肖振宇等采用分步锻造技术对AZ91 镁合金进行成形处理, 并探索了该工艺对合金组织和力学性能的影响机制。魏振华等探索和分析了锻造温度对Inconel 625 镍基高温合金在锻造过程中的形变量以及晶粒尺寸的具体影响。李磊分析了锻造温度对20CrMnTiVSr 新型汽车差速器齿轮性能的影响, 发现最优始锻温度为1220 ℃、最优终锻温度为820 ℃。但截止目前为止, 几乎没有文献涉及锻造态新能源汽车用Mg-8Al-1Zn-0. 6Ca 新型镁合金的研究。锻造温度、锻造道次和压下量对锻造态镁合金组织与性能的影响规律研究, 是一个重要的研究课题, 对于锻造态镁合金的商业化应用具有重要作用。本文采用不同的锻造工艺参数获得了新能源汽车用锻造态Mg-8Al-1Zn-0. 6Ca 新型镁合金试样,探究锻造温度、锻造道次和压下量对其显微组织和力学性能的影响。
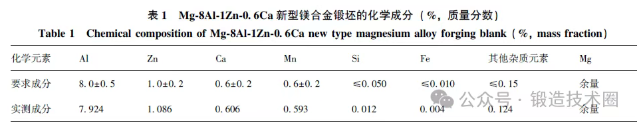
锻造试验的锻坯为380℃ ×12 h 均匀化处理后的Mg-8Al-1Zn-0. 6Ca 新型镁合金铸锭。均匀化后去除表面氧化皮, 获得所需锻坯。矩形锻坯尺寸为200 mm (长度) ×100 mm (宽度) ×150 mm (高度)。Mg-8Al-1Zn-0. 6Ca 新型镁合金锻坯采用EDX1800 型X 射线荧光光谱仪进行化学成分测试,结果如表1 所示。
1. 2 锻造试验
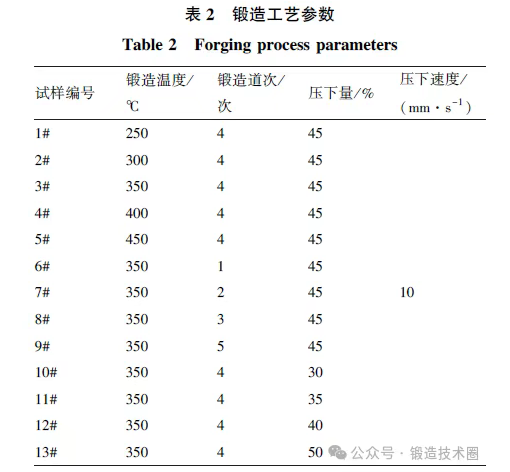
Mg-8Al-1Zn-0. 6Ca 新型镁合金锻坯在1000 t 液压机上进行锻造试验, 锻造过程中改变锻造温度、锻造道次和压下量, 保持压下速率为10 mm·s^-1 不变。所述压下量为Mg-8Al-1Zn-0. 6Ca 新型镁合金锻坯在高度方向上的变形量, 具体计算公式见式(1)。Mg-8Al-1Zn-0. 6Ca 新型镁合金试样的具体锻造工艺参数如表2 所示。
式中: η 为压下量; H0 为试样锻造前的高度; H1 为试样锻造后的高度。
1. 3 组织与性能
(1) 显微组织
在不同工艺参数下锻造成形的Mg-8Al-1Zn-0. 6Ca 新型镁合金试样中部切取金相试件, 砂纸打磨, 抛光后进行腐蚀(15g 苦味酸、5mL 冰醋酸、5mL 去离子水和90 mL 无水乙醇的混合溶液), 吹干后在Olympus BX53 型金相显微镜下观察显微组织, 并通过Image Pro Plus 软件对试样的平均晶粒尺寸进行统计计算。每种锻造工艺参数下的试样切取3个金相试件, 取其晶粒尺寸测试值的算术平均值作为此工艺参数下的合金晶粒尺寸值。
(2) 力学性能
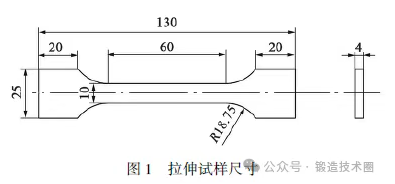
在不同工艺参数下锻造成形的Mg-8Al-1Zn-0. 6Ca 新型镁合金试样的上、中、下位置分别切取板状拉伸试件, 具体尺寸如图1 所示。在室温环境下, 以1 mm·s-1 的拉伸速度在新三思CMT5000 型万能试验机上进行力学性能测试。取3 个试件力学性能测试值的算术平均值作为此工艺参数下合金的
力学性能数值。
2. 1 锻造温度对合金组织和力学性能的影响
锻造道次为4 次、压下量为45%、压下速率为10 mm·s^-1 时, 合金的显微组织和平均晶粒尺寸随锻造温度的变化分别如图2和图3所示, 力学性能测试结果如图4 所示。
由图2~图3 可知, 随着锻造温度从250℃升高至450 ℃, 显微组织先细化后粗化, 平均晶粒尺寸先减小后变大。350℃时, 平均晶粒尺寸为9.4 μm、显微组织最细小; 250 ℃时, 平均晶粒尺寸为16.1μm、显微组织最粗大。所以, 选择恰当的锻造温度有助于Mg-8Al-1Zn-0. 6Ca 新型镁合金获得更细小的显微组织。
根据图4 的结果可知, 随着锻造温度从250 ℃升高至450 ℃, 抗拉强度和屈服强度先提高后下降,断后伸长率先基本不变后提高。其中, 350 ℃ 时,合金的抗拉强度和屈服强度均最大, 分别为296 和227 MPa, 断后伸长率为17. 5%。
2. 2 锻造道次对合金组织和力学性能的影响
锻造温度为350℃、压下量为45%、压下速率为10 mm·s^-1 时, 合金的显微组织和平均晶粒尺寸随锻造道次的变化分别如图5和图6所示, 力学性能测试结果如图7所示。
根据图5 和图6 的结果可知, 随着锻造道次从1次增加至5 次, 显微组织先细化后粗化, 平均晶粒尺寸先减小后稍有增大。当锻造道次为4 次时,平均晶粒尺寸为9.4μm、显微组织最细小; 当锻造道次为1 次时, 平均晶粒尺寸为18.3 μm、显微组织最粗大。所以, 选择恰当的锻造道次有助于Mg-8Al-1Zn-0. 6Ca 新型镁合金获得更细化的显微组织。
根据图7的结果可知, 随着锻造温度从250℃升高至450℃, 合金试样的抗拉强度和屈服强度先提高后降低, 断后伸长率先下降后基本不变。其中, 当锻造道次为4 次时, 抗拉强度和屈服强度均最大, 分别为296 和227 MPa, 断后伸长率为17. 5%; 锻造道次为1次时, 试样的抗拉强度和屈服强度均最小, 分别为252、195MPa, 断后伸长率最大(18.3%)。
2.3 压下量对合金组织和力学性能的影响
在锻造温度为350 ℃、锻造道次为4 次、压下速率为10 mm·s^-1 下, 合金的显微组织和平均晶粒尺寸随压下量的变化分别如图8和图9所示, 力学性能测试结果如图10所示。
根据图8 和图9 的结果可知, 随着压下量从30%增大至50%, 显微组织先细化后粗化、平均晶粒尺寸先减小后变大, 压下量为45%时, 显微组织最细小、平均晶粒尺寸为9.4 μm; 压下量为30%时, 平均晶粒尺寸为15.4 μm、显微组织最粗大。由此可以看出, 在锻造温度为350 ℃、锻造道次为4 次、压下量为45%、压下速率为10 mm·s^-1 下,锻造态Mg-8Al-1Zn-0. 6Ca 新型镁合金内部晶粒基本均为动态再结晶后的细小颗粒, 在平面下, 颗粒表现为圆形或近圆形, 合金内部晶粒尺寸大小较为一致、晶粒分布也较为均匀。
根据图10 的结果可知, 随着压下量从30%增大至50%, 合金的抗拉强度和屈服强度先提高后下降, 断后伸长率则先降低后提高。压下量为45%时, 合金的抗拉强度(296 MPa) 和屈服强度(227 MPa) 均最大, 断后伸长率为17.5%。压下量为30%时, 试样的抗拉强度(263 MPa) 和屈服强度(198 MPa) 为本组试验数据中的最小数值,断后伸长率是本组试验数据中的最大数值(19.4%)。
2. 4 讨论与分析
在Mg-8Al-1Zn-0. 6Ca 新型镁合金试样锻造过程中, 锻造温度是一个非常重要的工艺参数。若锻造过程中的温度太低, 则难以进行充分的动态再结晶, 从而使得合金试样内部的晶粒较为粗大、平均晶粒尺寸较大, 合金试样难以获得较高的抗拉强度和屈服强度; 此外, 过低的锻造温度也导致合金的变形抗力较大, 容易在锻造过程中产生内部微裂纹甚至发生开裂, 进一步导致合金的抗拉强度和屈服强度降低。适当增加锻造温度, 有助于促进合金在锻造过程中的动态再结晶, 并能有效减小锻造过程中的变形抗力, 细化晶粒, 促使合金在具备较好断后伸长率的前提下提高其抗拉强度和屈服强度, 使得锻造态Mg-8Al-1Zn-0. 6Ca 新型镁合金具有理想的组织和力学性能。但是, 锻造温度并不是越高越好, 过高的锻造温度容易使得Mg-8Al-1Zn-0. 6Ca 新型镁合金在锻造过程中发生过烧或者过热, 引起内部晶粒粗化, 导致合金的力学性能下降。所以, 在Mg-8Al-1Zn-0. 6Ca 新型镁合金锻造过程中, 锻造温度从250 ℃提高至450 ℃时, 合金的平均晶粒尺寸先减小后增大、力学性能先提高后下降, 合金的锻造温度不宜过高也不宜过低。
锻造道次也是Mg-8Al-1Zn-0. 6Ca 新型镁合金锻造过程中的一个重要工艺参数。如果合金在锻造过程中的锻造道次太少, 合金无法进行充分的动态再结晶, 合金内部的晶粒就会较为粗大、平均晶粒尺寸较大, 合金无法获得较高的抗拉强度和屈服强度,难以得到理想的力学性能。适当增加锻造道次, 有助于促进合金在锻造过程中的动态再结晶, 从而细化晶粒, 促使合金具备较高的抗拉强度和屈服强度的同时还具有较好的断后伸长率, 使得锻造态Mg-8Al-1Zn-0. 6Ca 新型镁合金具有理想的组织和力学性能。但是, 合金的晶粒尺寸并不会随着锻造道次的增加持续减小, 这主要是因为合金在一定的锻造温度和压下量下, 其晶粒无法一直细化下去, 当达到一定锻造道次后再进一步增加锻造道次, Mg-8Al-1Zn-0. 6Ca 新型镁合金的平均晶粒尺寸及力学性能基本保持不变。所以, 在Mg-8Al-1Zn-0. 6Ca 新型镁合金锻造过程中, 随着锻造道次从1次增加至5次, 合金的平均晶粒尺寸先减小后增大、力学性能先提高后降低, 合金的锻造道次不宜过少也不宜过多。
除了锻造温度和锻造道次以外, 压下量也是Mg-8Al-1Zn-0. 6Ca 新型镁合金锻造过程中的一个重要工艺参数。如果合金在锻造过程中的压下量太小,合金很难在锻造过程中进行充分的动态再结晶, 获得的锻造态合金的内部晶粒较粗大、平均晶粒尺寸较大, 合金无法获得较高的抗拉强度和屈服强度,难以得到理想的力学性能。适当增加压下量, 有助于促进合金在锻造过程中的动态再结晶, 从而细化晶粒, 促使合金具备较高的抗拉强度和屈服强度的同时还具有较好的断后伸长率, 使得锻造态Mg-8Al-1Zn-0. 6Ca 新型镁合金具有理想的组织和力学性能。但是, 合金在锻造过程中的压下量并非越大越好。过大的压下量容易导致合金在锻造过程中发生失稳而产生内部微裂纹, 并有可能引起过热造成内部晶粒粗化, 进而导致合金的力学性能下降。所以,在Mg-8Al-1Zn-0. 6Ca 新型镁合金锻造过程中, 随着压下量从30%增加至50%, 合金的平均晶粒尺寸先减小后增大、力学性能先提高后下降, 合金的压下量不宜过小也不宜过大。
(2) 随着锻造温度从250℃提高至450℃, 合金的平均晶粒尺寸先减小后增大, 力学性能先提高后下降。
(3) 随着锻造道次从1次增加至5次, 合金的平均晶粒尺寸先减小后增大, 力学性能先提高后降低。
(4) 随着压下量从30%增加至50%, 合金的平均晶粒尺寸先减小后增大, 力学性能先提高后下降。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/277373.html

