
将金属在固态下经加热、保温和冷却,以改变金属的内部组织和结构,从而获得优良的性能。其性能可以提高韧性,耐磨性,硬度等
二、退火
定义:退火是将钢加热至临界点温度,随炉冷却保温后缓慢冷却下来。
目的:调整硬度以便切削加工:如高碳钢不方便加工可以先退火。
适于机加工的硬度:HB170~230,也可以消除残余内应力,防止工件淬火时变形或开裂。
为淬火和回火做准备,也是属于预备热处理。
三、正火
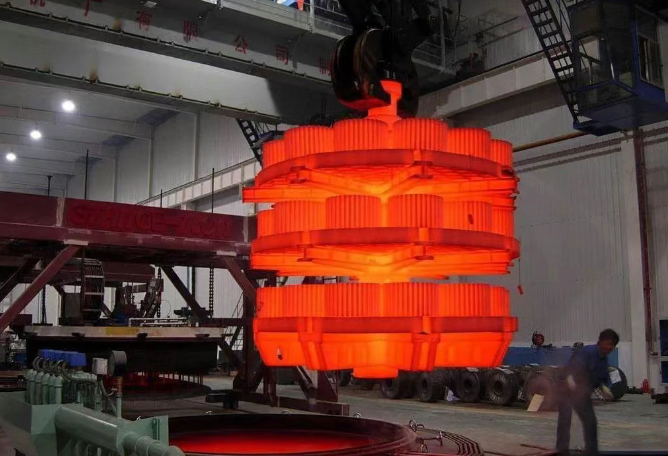
定义:正火是将钢加热,保温后空冷。与退火相比,正火冷却速度快,强度和硬度也较高。
含碳量<0.25%的低碳钢宜采用正火作为预备热处理。
0.25%<0.50%的中碳钢,可采用退火或正火作为预备热处理。
0.50%<0.75%的中、高碳钢,采用退火。
四、淬(zhan)火
定义:淬火是将钢加热一定温度,保温后以大于临界温度冷却速度冷却下来,以获得马氏体的热处理工艺。
淬火介质:
水:
特点:经济,冷却能力较强。
适用范围:碳钢。
盐水:盐或碱的水溶液,高温冷却能力比水强,适用于碳钢。
油
特点:可有效降低变形和开裂倾向,
适用范围:合金钢。
种类:锭子油、机油、柴油。
淬火后的工件能直接使用吗?
五、回火
定义:回火是将淬火钢加热到特定温度,保温后再冷却到室温的一种热处理工艺。
目的:
①降低或消除残余内应力,防止工件变形或开裂。
②减少或消除残余奥氏体,稳定组织,稳定工件的尺寸
③消除淬火钢的脆性,调整工件的组织和性能,满足工件的使用要求。
淬火后的工件不能直接使用!钢淬火后应及时回火。否则工件变形开裂等。
1.低温回火
目的:降低淬火应力,改善工件韧性,获得高硬度和高耐磨性。
温度:150C~250C 。
性能:硬度:HRC58~64。高的硬度和高的耐磨性。
应用:工具、模具、轴承、渗碳工件、表面淬火工件等、
2.中温回火
目的:提高工件韧性,获得高的弹性极限和屈服强度。
温度:350C~500C 。
性能:硬度:HRC35~45。高的弹性,高的屈服强度和屈强比,足够的韧性。
应用:各种弹簧。
3.高温回火
目的:获得高的韧性,足够的强度和硬度。
温度:500C~600C 。
性能:硬度:HRC25~35。
良好的综合力学性能。
应用:轴、齿轮、连杆等。
淬火加高温回火称为调质处理,简称调质。钢经调质处理后,具有良好的综合性能,应用广泛。
齿轮设计时要求表面和心部具有不同的性能。那怎么热处理呢?需要表面耐磨,心部具有韧性?
六、表面淬火
表面淬火是在不改变钢的化学成分及心部组织的情况下,利用快速加热将表面层奥氏体化后进行淬火,以强化工件表面的热处理工艺。
感应加热表面淬火的种类
(1)高频感应加热
电流频率:250~300kHz。
淬硬层深度:0.5~2.0mm。
应用:中、小模数齿轮及中、小尺寸的轴件。
(2)中频感应加热
电流频率:2500~8000kHz。
淬硬层深度:2~10mm。
应用:较大尺寸的轴和大、中模数齿轮。
(3)工频感应加热
电流频率:50Hz。
淬硬层深度:10~15mm。
应用:要求淬硬层很深的工件
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/277557.html

