
关于模具结构以及工艺知识, 其覆盖了模具设计这一方面, 还包括模具制造这一方面, 也包含模具加工这一方面, 另外有着模具装配这一方面等等好些方面。以下存在一些关键点:
模具设计原理, 是依据生产产品的要求所定, 也是按照工艺流程来确定的, 合理的模具设计, 能够提升生产效率, 还可提高产品质量。
举例来说, 塑料模具的结构普遍涵盖顶针, 以及前后顶针板,还有顶针导杆, 以及顶针复位弹簧, 以及顶针板锁紧螺丝等;五金冲压模具分成上模与下模, 其中含有模柄, 以及导套, 包括凸模, 还有垫板, 包含固定板, 以及螺钉, 以及销钉, 以及上模座, 还有脱料版等。
模具制造工艺涵盖机械加工, 数控加工, 像电火花加工这样的特种加工方法, 以及模具的研磨、抛光, 快速成型, 快速制模技术等, 除此之外, 模具制造还关联测量技术与装配技术。
被经常使用的模具材料, 其选用以及热处理, 属于模具制造里的重要环节, 不一样的材料, 还有不一样的热处理方法, 会对模具的性能, 以及模具的寿命造成影响。
举例来说, 虚拟设计以及柔性生产技术变得极为关键, 当今集合系统涵盖数学建模、逆向工程搭建、工业设计等功能。
制造模具的过程涵盖工艺规程的拟定, 包含常用的各类加工工艺方式, 还有典型零件工艺以及模具装配工艺等。通过以两套典型模具的制造进程作为背景来讲解模具制造工艺, 能够使知识扎实稳固。
经上述内容能够看得出, 模具结构以及工艺知识属于一个繁杂且多样的领域范畴, 其中涵盖设计原理, 还有结构组成, 再者包括制造工艺, 另外涉及材料选择等诸多方面, 领会这些知识相对于设计并产出高质量的模具而言极为关键。
一、塑胶模具结构组成
1. 塑胶模具的基本结构
1.1、浇注系统
1.2、成型系统
1.3、顶出系统与成型机构
1.4、排气系统
1.5、冷却系统
1.6、定位与导向系统
2. 按基本结构又可分为两板模和三板模
2.1两板模的结构如图所示
2.2 三板模的结构如图所示
1.1 浇注系统
注塑机唧嘴起始, 直至型腔的塑胶流动通道, 被称作浇注系统, 它主要由主流道、分流道、浇口以及冷料穴构成。
常有浇口样式多种, 像是直接浇口, 还有侧浇口, 潜伏式浇口, 点浇口等等。设计之际得依照产品不一样的要求去挑选适宜的浇口样式, 特别是当制品外观存在需考虑的要求时, 就得审慎地去挑选。
1.1.1 根据浇注系统型制的不同可将模具分为三类
(1)与产品在开模时一同脱模、设计为最简单、容易进行加工、成本比较低、较多人采用大水口系统作业的大水口模具, 其流道以及浇口处于分模线上。
(2)细水口模具, 其流道以及浇口并不处于分模线上, 通常是直接在产品之上, 故而要去设计多一组水口分模线, 这种设计相对较为复杂, 加工起来也比较困难, 一般而言要依据产品要求来选用细水口系统。
(3)热流道模具, 其结构和细水口大体是相同的, 然而最大的区别在于, 流道处在一个或者多个有恒温状态的热流道板以及热唧嘴里面, 不存在冷料脱模的情况, 流道以及浇口是直接在产品之上的。所以说流道是不需要进行脱模的, 这个系统又被称作无水口系统, 可以节省原材料, 适用于原材料价格较高、制品要求也较高的情形, 不过它的设计以及加工较为困难, 模具成本也比较高。
1.2 成型系统
能产生制品外形以及尺寸的系统, 被称作成型系统 , 该系统涵盖分型面 , 还有胶位面 , 碰穿面 , 插穿面 , 枕位 , 侧抽芯也就是行位 , 镶件以及斜顶等结构。
分型面, 它又被称作PL面, 这个面的作用是去把模具进行分割, 分割成动模以及定模, 或者是凹模和凸模的面。
碰穿面, 是那种与分型面平行的公母模贴合面, 插穿面呢, 是和分型面不平行的公母模贴合面。
枕位, 是指外壳类塑件边缘常开出的, 用来安装各类配件的缺口处, 所形成的呈枕状的分型部分, 被称作枕位。
侧抽芯, 也就是行位, 它所表达的是模具范畴内的那个行位体系, 也就是说, 只要是那种能够借助侧向抽芯或者侧向分型, 还有复位行为去拉出产品出现倒扣、低陷等状况位置的机构。
斜顶, 它也被称作斜梢, 那是在模具设计里, 用于成形产品内部倒钩的一种机构。
1.3、顶出系统与成型机构
存在这样一套系统, 它被称作顶出系统, 当制品于模具里固化之后, 要有一套具备优先特质的方式, 借助此方式把制品从模具中顶出, 并且在顶出的过程当中, 不能出现诸如顶白、制品发生变形、制品出现破裂等会对制品造成损坏的现象, 标点符号。
顶出存在着主要的形式, 分别是, 顶针进行顶出, 司筒也就是顶管进行顶出, 顶块进行顶出, 推板进行顶出等等。
1.3.1 顶针顶出
1.3.2 司筒(顶管)顶出
1.3.3 顶块顶出
1.3.4 推板顶出
1.4、排气系统
排气系统, 于制品成型进程里, 排除型腔之内以及流道的气体, 还有塑料溶体所产生的分解气体, 进而减少致使制品出现烧焦、气痕等成型缺陷。
排气的方式:
1.分型面排气
2.顶针与型腔间隙排气
3.利用镶件与镶针排气
4.顶针与司筒排气
5.侧向分型与抽芯机构排气
1.5、冷却系统
模具温度需得到控制, 这是为了满足注塑工艺对模具温度的要求, 因此模具常常设有冷却系统, 并且在模具内或四周安装加热元件 , 冷却系统一般是在模具上开设冷却水道。
1.6、定位与导向系统
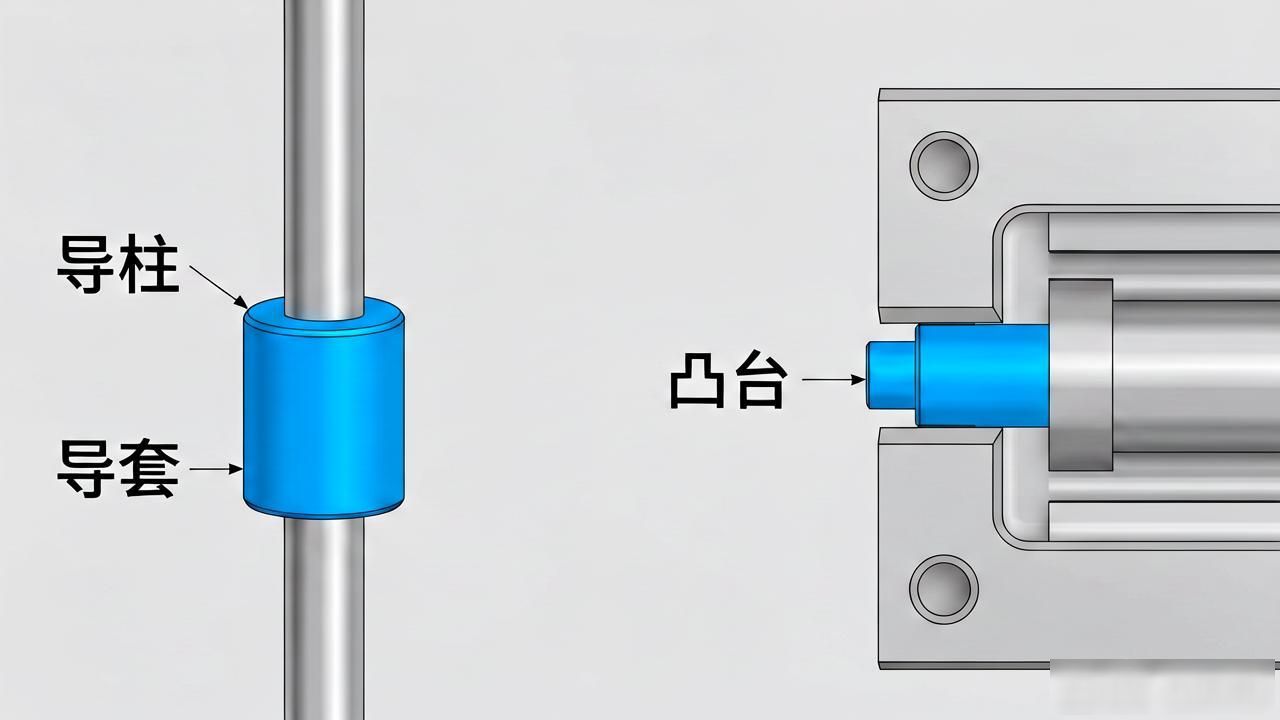
导向与定位系统有着这样的作用, 在模具进行装配时, 它能保证一定情况;在模具调模试机时, 它也能实现某种状况, 即保证凹凸模之间有特定的方向, 还有特定的位置。导向与定位系统之中, 涵盖导柱, 包含导套, 还有凸台等这般一些部件。
二. 塑胶模具分类
2.1、注塑模
2.2、吸塑模
2.3、吹塑模
2.4、挤塑模
2.5、压塑模
2.6、滚塑模
2.1 注塑模(注射成型)
把塑料加入到注射机的加热料筒内, 塑料会受热熔融, 在注射机螺杆或者柱塞的推动下, 经过喷嘴以及模具浇注系统进入模具型腔, 因物理及化学作用而硬化成型, 这被称为注塑制品, 此过程叫做注射成型。
常见的注塑制品:数码类、家电类、日用品类产品等等
2.2 吸塑模(真空吸塑成形)
真空吸塑成形乃是将热塑性塑料板安置于模具之上, 运用辐射加热器予以加热, 待加热至软化温度的时候, 借助真空泵把板材与模具中间的空气抽去, 依靠大气压力, 促使板材贴合模具从而成形,冷却之后再借用压缩空气让制品自模具内部脱出。
常见的吸塑制品:一次性饭盒和杯子、饮料杯、产品包装内衬等等
2.3 吹塑模(中空吹塑成形)
那种被称作中空吹塑成形的加工方法呀, 是要把处于塑性状态的塑料型坯放置在模具型腔内, 接着让压缩空气注入到型坯当中, 以此将型坯吹胀起来, 然后型坯会紧紧地贴在模腔壁上, 直至经过冷却定型之后, 最终才会得到具有特定样式特定尺寸特定外形的中空塑件。
常见的吹塑制品, 有饮料瓶子, 有饮水机矿泉水桶, 有油壶, 还有洗发水和沐浴露等日用品瓶子等等。
2.4 挤塑模(挤塑成形)
先把固态塑料放进挤出机的料斗, 接着借助挤出机螺杆旋转加压, 再利用加热器让它熔融、塑化, 之后通过特定形状的机头口模, 成为截面与机头口模形状相似的连续塑料, 随后经过定径冷却装置, 再经过牵引装置, 最后经过卷料装置, 就这样成为塑料型材。
平日里常见的挤塑后的制品, 有管材, 有板材, 有棒材, 有片材, 有线材, 还有薄膜等呈现连续状态的型材。
2.5 压塑模(压缩成形)
对于压缩成型而言, 是把塑料直接放置到有着一定状况温度的敞开的模具型腔之内, 接着将模具闭合, 在热以及压力发挥作用的情况下, 塑料呈现熔融情形进而转变为流动状态, 鉴于物理和化学所产生的作用, 致使塑料变硬成为拥有一定形状以及尺寸的在常温下保持恒定不变的塑件, 通常被称作压制成型。
以压缩成型获取的制品常见的有, 用于电器的插头插座, 还有锅柄, 以及瓶盖, 包括坐便器, 另外还有餐盘等等。
2.6 滚塑模(旋转成形)
再者, 它还被叫做旋转成型, 旋塑, 有时也被称作旋转模塑, 旋转铸塑, 回转成型哟等, 这种成型方法, 先是要把经过计量称取的塑料, 也就是液态的塑料或者是粉状的塑料, 加入到模具当中去, 之后, 在模具闭合起来以后, 让它沿着两条相互垂直的旋转轴进行旋转, 与此同时, 还要让模具进行加热, 在模具内部的塑料原料, 会在重力以及热能的作用之下, 渐渐地均匀地涂布开来, 然后再熔融粘附在模腔的整个表面之上, 最终成型为和模腔一模一样的形状, 接着经过冷却定型, 然后脱模, 这样就制得可以满足需求形状的制作品。
常被见到旋转成型这种工艺所制造出来的制品有, 电水球这个东西, 还有浮球, 小游泳池, 自行车座垫, 冲浪板这种对象。接着还有机器外壳, 防护罩, 灯罩, 农用喷雾器, 像各式各样风格品味殊异的家具, 独木舟, 野营车辆顶这般种类种种凡此等等。
三. 注塑模具种类
3.1 双色模具
双色模具, 是一种模具, 它是让两种塑胶材料于同一台注塑机上进行注塑。这一过程要分两次来进行成型操作, 不过, 产品仅出模一次。一般而言, 这种模塑工艺也被称作双料注塑, 通常是由一套模具来予以完成的, 而且还需要专门的双色注塑机。
双色注塑模具设计基本原则:
1、硬胶做第一啤,软胶做第二啤
2、透明做第一啤,非透明做第二啤
3、注塑成型温度高的塑胶做第一啤,成型温度低的做第二啤
好处是, 成型加工的速度挺快, 所加工制成的物品, 其外观会更加具备美观的特质, 能够去加工那种精密的双色乃至于多色的产物, 这里所说的多色可不单单指多色注塑还要包含多物料注塑, 而若是展开多色或者多物料注塑, 那就得额外添加与之对应的料筒以及螺杆塑化装置;针对那些粘接难度相对较大的产品而言, 就像是硬胶PA和软胶TPE之间的粘合情况, 要是采用双色模具注塑的话, 相较于运用包胶模具来加工, 硬软这两种塑料之间的粘接效果会更好。
缺点是, 双色模具得要有专门的双色注塑机才行, 然而双色注塑机的造价, 比起普通注塑机那可要昂贵好多好多。并且模具结构较为复杂, 这就致使模具成本相对来说高那么一些。
3.2 包胶模具
包胶模具当中的二次成型, 是这样的情况: 两种塑胶材料并非一定在同一台注塑机上进行注塑操作, 而是要分两次去完成成型过程;当产品自一套模具中脱模取出之后, 接着又要放置到另外一套模具当中去开展第二次注塑成型。因此, 可以得出, 一般而言这种模塑工艺往往是由2套模具来达成的, 并不需要专门配备双色注塑机。包胶模具所涉及的主要是软胶包硬胶这种情形, 其中软胶常用的有诸如人工橡胶、TPE、TPU、TPR等死胶料, 硬胶能够比如是ABS 、PC、PP等。
它具备这样的优点, 那就是能够运用普通的注塑机来进行成型加工, 在设备这一方面的投入相对而言是比较小的。
不足之处为, 不太适宜那注塑精密的各类双物料以及多种物料注塑的产品, 而其成型加工周期相对来讲较长一些, 并且生产效率是比双色模具要低出不少的情况。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/280616.html

