
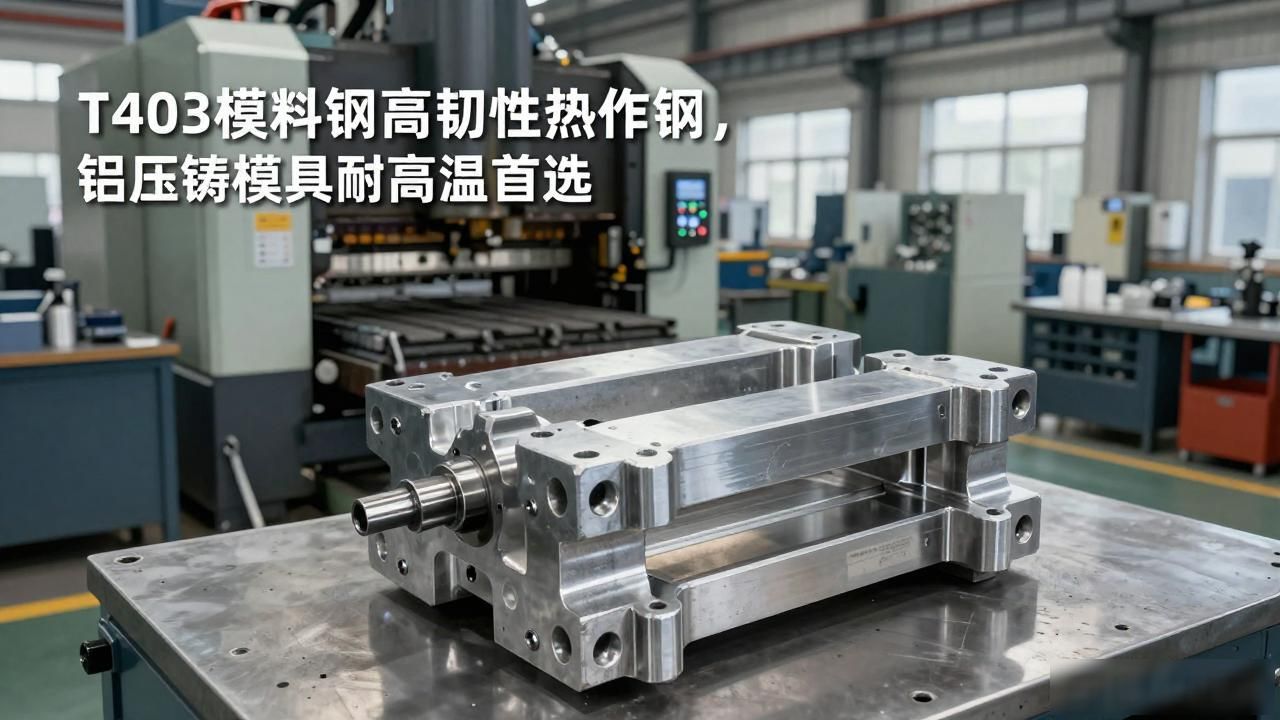
日本进口金属研发出的 T403 模具钢, 属于高韧性热作模具钢, 在铝、锌等合金压铸模领域应用广泛, 其成分设计考虑到高温强度与抗热疲劳性能两方面。
铝材进行压铸时, 模具要经受熔融状态金属的再三冲刷, 其表面温度能够达到600℃以上。T403借助对钼、钒比例予以优化, 进而形成稳定的碳化物网络, 致使这种材料于高温环境里维持较高硬度。铬元素的存有给予它良好的淬透性, 在截面厚度400mm以内都能够达成均匀的热处理。
1. 对于性能发挥来讲, 热处理工艺是极其关键重要的。2. 建议采用这样的方式, 即1030℃的真空淬火并配合二次回火。3. 回火温度要依据使用需求, 在500 - 580℃这个区间当中去选择。4. 经过这种工艺处理的材料, 其硬度能够达到44 - 48HRC。5. 冲击韧性会保持在18 - 22J/cm²这样的范围。6. 特别需要注意的是, 回火冷却的时候要采用缓冷这种方式。7. 以此来避免因为残余奥氏体转变从而引发尺寸出现变化。
于模具结构设计阶段之时, 建议针对应力集中区域去设置圆角过渡。T403尽管具备优良抗热裂性, 然而尖锐棱角还是会成为裂纹起源点。实际生产所呈现的数据表明, 采用R8以上圆角的模具寿命相较于直角设计提升了约30%。
模具经520℃离子氮化处理后, 其表面会形成0.15mm的化合物层, 该化合物层的显微硬度能达到1100HV, 通过这样的表面处理, 可进一步延长模具的服役周期, 像某汽车发动机壳体压铸模, 经此处理后就使得生产件数从15万模次提升到了22万模次。
相关问答
1. 问:T403与T403在性能上有何主要区别?
回应称, T403用到以更高纯净度作为标准的冶炼技术, 钒元素含量被提升到了0.8 - 1.2%, 其高温抗变形的能力得到了增强。于600℃这一温度环境下, 其高温强度相较于T403提高了大约18%, 因而更加适配大型压铸模的核心部件。
2. 问:该材料焊接修复应注意哪些要点?
答道: 提出建议, 选择, 包含钼元素的, 表示专用的焊丝, 预热温度, 进行控制, 处于400到450℃的范围, 这是层间温度。修复之后, 需要快速, 即刻去做, 应力退火这个操作, 加热, 达到500℃, 保持, 2个小时的时长, 之后随着炉子一起冷却, 这样可以防止, 避免焊区出现淬硬组织。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/280707.html

