
在模具车间里面, 大家总是把D2和TR11混在一起说, 其实它们俩是有不少差别的。从标准方面来看, D2是按照ASTM标准执行的, 而TR11是遵循JIS标准的。如果单是看化学成分的话, TR11的碳上限比D2的低大约0.15%, 并且钼含量也是略高一些。
正是因为这点变化, 导致它的共晶碳化物变得更细了, 所以冲击韧性就比D2好出不少来了点。在真实的运作过程里面, 对于那些完全相同的冷冲压模具组件, 如果采用TR11材料来制作冲头部件, 那么发生刃口崩裂现象的概率是非常低的。
相比之下, 要是把材质更换成D2, 就非常容易产生那些细小的缺口或者损坏情况。可是呢, 在专门针对销盘部分进行的磨损程度检测实验当中, D2的表现反而是更加优异的。从相关的数据指标来看, 其展现出的耐磨性能水平, 会比其他对比对象高出大约5%到8%这样一个范围值。
热处理方面的参数也是各有不同的, D2钢常规的淬火温度一般是在1020度到1040度这个范围内, 回火温度则是从200度一直到520度, 在这个过程中的二次硬化区间表现得特别敏感, TR11材料推荐的淬火温度则是在1000度到1030度这一个区间里, 在冷却的时候最好是进行分阶段以及分级淬火这样的操作, 以此来有效减少变形的情况发生, 从硬度这一方面来看的话, 这两者都是可以达到HRC60以上的数值, 不过TR11它在HRC58到62这一特定的区间里韧性表现得更为稳定一些, 而D2钢如果想要取得高硬度的话, 那就必然会使得韧性受到牺牲。
在从事薄板冲裁工艺以及深拉延模具制作这项工作的过程中, 使用TR11这个型号的刀具材料会更顺手一些, 更加适宜操作。
而在面对诸如砂带压模这样具有高磨损程度应用场景时, D2这款材料依然存在着其独特的优势。
在实际的加工环节里面, 线切割完成之后所形成白层, 对这两种钢材造成的影响其实是不一样的。
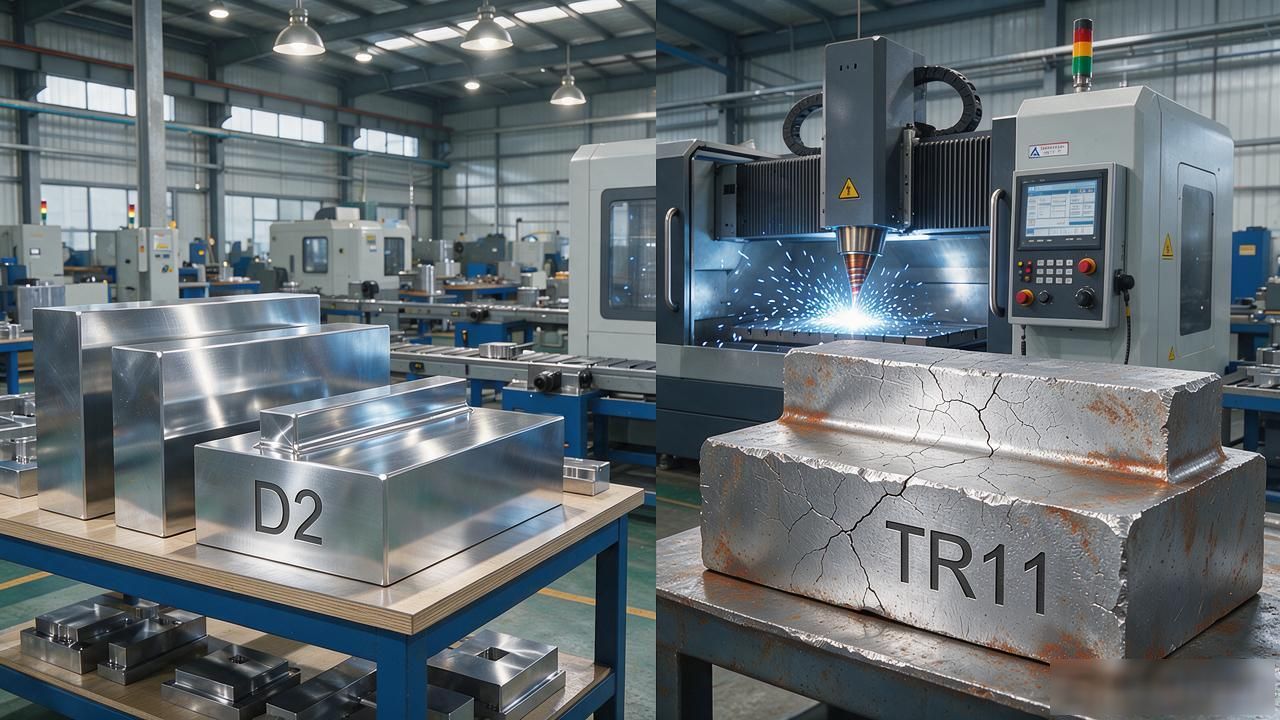
特别是针对TR11这种材料来讲, 假如它没有进行充分的回火处理, 那么经过切割之后所产生的微小裂纹, 就会明显比使用D2钢时要多得多, 因此在通过电加工手段处理完毕之后, 必须再次补充去应力的回火操作来消除隐患。
而且供应商所提供的冶金质量水平差距是巨大的, 原厂生产的材料与经过改制处理的料相比, 它们内部碳化物偏析的严重程度是完全不同的两个概念。
我们在进行配模加工的时候, 曾经遇到过一批型号为D2的材料, 这批材料的带状碳化物指标超出了标准的上限范围, 导致整块板材的方向性表现得过于强烈, 在使用冲压工艺生产了几百件产品之后, 模具表面上便被摩擦出了沟槽状的磨损痕迹, 后来我们更换成了由东锜特殊钢所供应的型号为TR11的钢材产品, 由于该材料的偏析等级一直能够稳定地保持在合格的范围内, 所以模具的使用寿命才恢复到了正常的水平。
关于问答的部分, 我们来解答一下D2材料是否能够直接替代TR11材料。答案是这种替代不能直接进行, 具体的选材必须根据模具在实际使用中, 是磨损情况更为显著还是冲击力影响更大, 来判断以哪种现象作为主要考量因素。
如果模具的使用场景既对耐磨性能有明确要求, 又要小心防止出现轻微的崩裂情况, 那么选择TR11会是更加稳妥的方案;反之, 如果应用场景是追求极致的耐磨效果, 而且模具的结构本身具备良好的刚性特点, 那么选用D2材料也是可行的办法。
TR11的热处理工艺和D2是一样的吗? 并不是。淬火温度的跨度是不一样的, 回火曲线也存在差异。应该最好按照各自的规范标准来执行, 特别是关于二次硬化回火的温度, 这一点是绝对不能照搬照抄的。
为什么一部分D2材料所展现出的韧性, 会比TR11低出非常多的幅度呢?这其中的原因除了材料本身的成分是因素以外, 还涉及到冶炼过程的洁净程度, 以及碳化物分布是否均匀的这个问题。
不同生产厂家、不同生产批次所提供的D2钢材, 其性能波动是极为巨大的。反观TR11, 它的表现则相对更加稳定一些。所以对于大家来说, 建议去采购那些具有质量保障渠道所供应的原材料。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/280870.html

