
G12150 易切削钢:高效加工的优选材料
在追求效率和精度的现代制造业中,钢材的切削加工性能直接影响生产成本和效率。G12150易切削钢凭借其优异的易切削特性,成为广泛应用于自动车床加工、大批量零件制造领域的明星材料。它并非单纯地提升强度或硬度,而是通过巧妙的内部结构调整,使钢材在加工过程中“更听话”、更易操控,从而实现更高的生产效率。
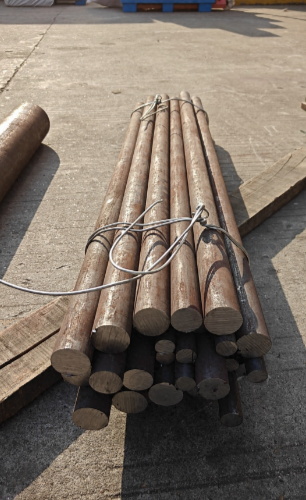
核心特性:解锁高效加工的密码
G12150 易切削钢(对应美标牌号 AISI 1215)的突出优势在于其经过优化的切削加工性能,这主要源于独特的成分设计和工作机理:
流线型变形: 钢中均匀分布的硫化锰(MnS)夹杂物在切削过程中起到关键的“内部润滑剂”作用。在刀具刃口的高压高温作用下,这些软质的硫化物会变形、延展,有效降低切屑与刀具前刀面之间以及工件表面与刀具后刀面之间的摩擦系数。这不仅减少了切削力,更显著降低了切削区域温度,这是提升刀具耐用度的关键。
断屑助推器: 这些细小的硫化物颗粒还有助于切削过程中的断屑。它们破坏了切屑的连续性,促使切屑更易卷曲和断裂。形成短小而规则的“C”形或崩碎状切屑对于自动车床加工和大规模生产至关重要。短切屑能迅速排出,避免了长切屑缠绕工件或刀具的风险,显著减少停机时间,提高生产线的自动化运行效率和安全性。
表面光洁度提升: 通过降低摩擦和优化切屑形成,G12150 易切削钢通常能够获得比同等强度级别普通碳钢更好的加工表面光洁度。这意味着加工后零件表面更为光洁,表面缺陷(如振纹、划伤)减少,有时甚至能减少后续的精加工程序(如磨削或抛光),直接降低成本。
这些独特的易切削能力使 G12150 在需要快速去除大量材料、追求高效率、尤其是自动化生产环境下极具竞争力。操作人员能使用更高的切削速度(Vc)和更大的进给量(f),显著提升单位时间内的材料去除率(MRR),同时刀具寿命也更持久可靠。
成分与制造:易切削特性的基石
G12150 的成分设计完全服务于提升切削性能这一核心目标,其主要元素范围如下(典型值):
碳 (C): ≈ 0.07-0.13%。较低的碳含量确保了材料良好的塑性和韧性,降低了变形抗力,使其易于切削变形并实现表面光洁。但同时它提供了基础强度。
硫 (S): ≈ 0.26-0.35%(关键元素)。这是实现优异易切削性能的核心。硫在冶炼中与锰结合形成大量细小的硫化锰(MnS)夹杂物,即前文所述的摩擦降低因子和断屑促进剂。锰硫比需控制得当以确保硫化物以所需的形态分布。
锰 (Mn): ≈ 0.75-1.05%。首先用于固定硫形成MnS(防止形成有害的硫化铁FeS),其次是确保钢材具有足够的强度和韧性基底,并对淬透性有一定贡献。
磷 (P): ≈ 0.04-0.09%。少量磷有助于进一步增强钢材的脆性,使切屑更易断裂(强化断屑效果)。但磷含量需严格控制,过高会显著降低材料的整体韧性。
制造流程 对发挥其性能至关重要。通常采用转炉或电弧炉冶炼,并通过精心设计的脱氧工艺(如硅脱氧或铝脱氧,但需控制残留铝量以避免形成硬的氧化铝影响切削)保证纯净度。连铸或模铸工艺的控制以及随后的热轧(或冷拔)过程都需要精细管理,以确保:
* 硫化锰夹杂物均匀、细小弥散分布。* 材料具有良好的尺寸精度、表面质量及一致的微观组织。
力学性能:满足基础承载的需求
虽然易切削性是最大亮点,但 G12150 仍需提供足够的力学性能以满足部件功能要求。需要强调的是,为优化切削性能而添加的硫和磷元素在某种程度上会对材料的某些方面产生影响:
强度: 典型抗拉强度 (Rm) 在 380 - 500 MPa 范围,属于强度水平适中的低碳钢。屈服强度 (ReL 或 Rp0.2) 通常较低。
塑性与韧性: 较低的碳含量和良好的热轧状态通常带来较高的伸长率 (A%),表明其具有不错的塑性变形能力。然而,由于较高硫、磷含量的存在(硫化物割裂基体、磷强化晶界),其韧性(冲击功)和延展性通常低于同等碳含量但硫磷含量很低的普通低碳钢(如 1015)。其疲劳强度和抗应力腐蚀能力也会受到一定影响。
热处理性能: G12150 由于硫、磷含量高以及碳含量较低,不适合进行整体淬火强化处理。淬火时极易开裂变形,且效果不佳。通常以热轧态(或冷拔态)直接使用。表面硬化处理(如渗碳、碳氮共渗)有时可行,但需严格控制工艺以减少脆性风险。
这些特性意味着 G12150 主要适用于要求中等强度、高尺寸精度、优异表面光洁度、但对冲击韧性、疲劳强度和焊接性能要求不高的场合。它在受力复杂、有高冲击或循环载荷的结构部件中使用受限。选择时需仔细权衡其优异的切削性能与力学性能的相对优先级。
应用场景:效率驱动的制造舞台
G12150 易切削钢的核心价值在其卓越的切削性能和经济效益,这使得它在以下领域大放异彩:
自动车削/精密车削零件: 这是其最主要的舞台。广泛应用于制造各种高精度、高光洁度的轴类(如小直径电机轴)、销类(如连接销、定位销)、螺栓、螺母、套筒、衬套、各类五金件(如把手、旋钮)、仪器仪表零部件等。在数控车床、自动车床或走心机上,其高效率、高精度、长刀具寿命和优异的表面质量优势被发挥得淋漓尽致。
大规模生产的标准化零件: 对于需要大批量制造的标准件,如螺钉、螺母、垫圈、销钉、小齿轮等,G12150 能显著提高加工速度,降低单件成本。优异的断屑性能使得自动化生产线更流畅、停机更少。
螺纹加工零件: 对螺纹加工(车螺纹、攻丝、套丝)较为友好,能降低攻丝扭矩,减少丝锥断裂风险,获得良好的螺纹表面质量。
表面光亮件: 当需要零件表面具有较好的自然加工光泽,如某些装饰性五金或工具配件时,G12150 能减少抛光工序。
在选择 G12150 时,制造策略通常围绕着以车削(或铣削)作为最终成形或主要工序来展开。对于需要焊接、高强韧性、高疲劳性能或严苛腐蚀环境的应用,则需要慎重评估其局限性,甚至考虑其他材料(如普通碳钢、低合金钢或不锈钢)。
选材与加工建议:明智使用的指南
合理选用 G12150 是发挥其价值的关键:
选材决策:
首要条件: 该零件是否主要依赖(或至少包含重要的)切削加工(尤其是车削/铣削)工序?切削效率和表面质量是否是核心诉求?零件产量是否足够大?
力学性能验证: 零件的实际载荷情况如何?强度要求是否在 G12150 范围内?是否承受显著冲击或循环载荷?如果是,应谨慎评估或考虑其他材料。仔细评估硫化物对最终零件性能(如长期疲劳)的潜在影响。
后续工艺考量: 是否需要后续热处理强化?是否需要焊接?G12150 基本无法整体淬火强化,且焊接性很差(焊缝易产生热裂纹、气孔)。
成本核算: 虽然其加工效率高(单件加工时间短、刀具损耗低),但材料单价通常比普通低碳钢(如 Q235A/1015)略高。需综合对比材料成本、加工成本(工时、刀具)、废品率、设备占用时间和可能减少的后处理工序成本。
加工优化建议:
高速切削是趋势: 充分利用其切削优势,在机床刚度、精度和刀具可靠的前提下,尝试采用比加工普通碳钢更高的切削速度(Vc)。具体参数需根据零件形状、尺寸、夹具刚性、刀具选择(牌号、涂层)通过试验确定。
锋利刀具更高效: 首选锋利的切削刃口。正前角、经过精磨或良好涂层的刀具(如未涂层/涂层高速钢、PVD涂层的硬质合金)效果通常较好。保持刀刃锋利至关重要,及时转位或更换钝刀。
冷却润滑选择: 合理使用切削液能进一步降低摩擦、带走热量、延长刀具寿命、改善表面质量。乳化液或半合成/合成切削液皆可。某些简单轻负荷加工或追求极低维护的应用中,甚至可以考虑微润滑(MQL)或干式切削(需谨慎评估刀具和表面要求)。高硫量会降低切削液的稳定性(促腐败),选择稳定配方很重要。
排屑管理: 利用好其天然易断屑的特性,配合合理的刀具断屑槽设计和加工参数(如进给量、切削深度),确保切屑流畅排出,避免缠绕和划伤已加工表面。
小结
G12150易切削钢凭借其内在的硫系夹杂物设计,成为大批量、高效率切削加工的基石材料。它显著降低了切削力和切削温度,有效改善断屑性能,并提升加工表面光洁度,从而大幅提高生产速度、降低刀具成本并减少次品率。然而,其力学性能——特别是韧性和疲劳强度——相对受限,且难以进行强化热处理或焊接加工。
因此,该材料的理想舞台在于需精密车削(或铣削)成型、中等静载荷、高产量需求、追求表面光洁度且无需后续焊接或热处理强化的零部件制造领域。在自动车床、数控加工中心及大批量制造场景中,明智地选用G12150能够释放显著的成本与效率潜能。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/276618.html

