
4Cr5MoSiV1钢具有良好的热强性和红硬性,以及较高的韧性和抗热疲劳性能,是一种高强韧热作模具钢,适用于制造压铸模、挤压模、热锻模等,已成为国内外应用最为广泛的热作模具钢种之一。4Cr5MoSiV1钢等同于AISIH13,是一种中碳中合金钢,钢中合金元素总量达8%,含有较多的Cr、Mo、V等碳化物形成元素。虽然我国自1976年以来,4Cr5MoSiV1得到了广泛的应用,但与进口材料相比仍存在共晶碳化物,带状偏析较为严重,模具在实际生产使用过程中,经常出现时效开裂的情况,使用寿命较低。
Cr属于强碳化物形成元素,在钢中易形成含Cr的碳化物,能提高钢的高温强度和耐磨性,Cr使C曲线右移,提高钢的淬透性。但Cr的加入会增加碳化物的不均匀程度,有国外研究指出含5%Cr系列的热作模具钢中的碳化物大部分为M23C6型碳化物,以及少量的M6C和MC型碳化物。钢在结晶过程中由于冷却速度不同而产生枝晶,而后在材料经过热轧或热锻后,冷却缓慢,造成铁素体与珠光体堆叠,另外由于碳与合金元素分布不均会导致带状组织形成,使各条带之间的化学成分存在差异,这种成分不均匀在随后的球化退火中不能完全消除,而造成横向冲击性能较低。因此获得均匀的组织,提高横向冲击韧性是提高4Cr5MoSiV1钢使用寿命的关键所在。生产中除了需要对钢材的冶炼质量进行严格控制以外,还可以通过采用适当的热处理工艺以消除或降低共晶碳化物和带状组织,以提高横向冲击性能,本文旨在通过采用合适的热处理工艺以提高其组织和性能。
为了提高4Cr5MoSiV1钢制模具的使用寿命,国内外学者进行了许多研究和探索。目前国内对4Cr5MoSiV1热处理的研究很多,但大多数的研究都是关于退火或回火的温度对性能及组织的影响,关于高温调质工艺对冲击性能的研究却不多。4Cr5MoSiV1钢通常采用的热处理工艺为800~850℃球化退火,而后在1020~1050℃进行调质,之后再进行2次或3次回火,本文在4Cr5MoSiV1常规调质处理前增加一道高温调质工艺,以研究该种热处理工艺对4Cr5MoSiV1钢组织及性能尤其是冲击性能的影响。
试验材料及方法
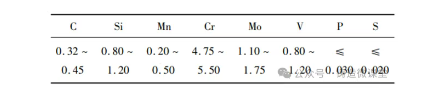
本试验共采用12根直径为400mm,长度为600mm的4Cr5MoSiV1钢棒料,化学成分按照GB/T1299-2014《工模具钢》执行。
生产工艺
4Cr5MoSiV1钢的生产采用的是电炉炼钢,之后在钢包炉内进行精炼,随后进行真空脱气,锻造比≥8,调质前在800~850℃进行24h球化退火处理,而后进行调质处理。具体工艺路线为电炉炼钢+LF+VD→锻造→热处理。本试验所采用两种调质处理工艺如下:①常规调质处理工艺:淬火加热温度1020~1050℃,保温10h,淬火介质采用水基淬火液,而后进行两次回火,回火温度均为615℃,保温时间16h。②特殊调质工艺:在常规调质处理工艺前增加一道1100~1130℃的高温调质工艺,在此温度下保温10h,而后再进行常规调质工艺。
试验方法
分别对两种热处理工艺下的4Cr5MoSiV1钢棒料进行力学性能及显微组织观察。拉伸和冲击试样分别在相对180°的位置取横向试样,试样取自靠近圆棒外表面1/2半径处,冲击试样的缺口朝向圆棒中心方向。拉伸试样采用10mm的圆棒形试样,按照GB/T228.1-2010《金属材料拉伸试验方法第1部分:室温试验方法》。冲击试样采用10mm×10mm×55mm的标准试样,按照GB/T229-2007《金属材料夏比摆锤冲击试验方法》在室温下进行冲击性能的测试。每种热处理工艺各6根棒料,共计12组试样的平均值。金相组织取样和检验方法依据GB/T13298-2015《金属显微组织检验方法》,晶粒度的取样和检验方法按照ASTME112-2013《平均晶粒度测定的试验方法标准》的规定,金相试样和晶粒度试样均采用4%的硝酸酒精溶液,腐蚀时间为5~20min。采用设备分别为新三思CMT5305300KN电子万能试验机,ZBC2302N全自动摆锤冲击试验机、ZEISSAxioImagerA1m光学显微镜以及ZEISSEVO18扫描电镜。
试验结果与分析
力学性能
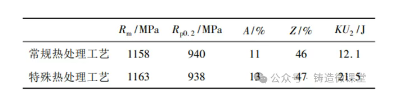
4Cr5MoSiV1钢棒料的力学性能试验结果如表所示。从试验结果可以看出,两种热处理工艺拉伸试验结果的各项指标差别不大。常规热处理工艺的横向冲击吸收能量很低,仅为12.1J,而采用特殊热处理工艺的横向冲击吸收能量高达21.5J,比常规热处理工艺提高了78%。有研究表明随着奥氏体化温度的升高,淬火钢的组织形态发生变化,孪晶马氏体的数量减少,位错马氏体增加,这可能是提高冲击性能的原因之一。
冲击试样的断口分析
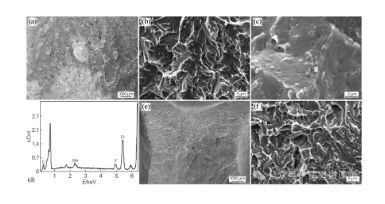
经常规热处理和特殊热处理的4Cr5MoSiV1钢棒料的横向冲击试样断口形貌如图所示。由图(a)可知,常规热处理工艺的断口为100%脆性断口,局部放大后观察,见图(b)所示,断口形貌以沿晶开裂为主并有少量穿晶准解理形貌。再次进行局部放大,如图(c)所示,发现断口上存在许多二次碳化物,各别碳化物呈不规则形状,且尺寸较大,在1μm以上,能谱检测发现这些碳化物主要为Cr、Mo和V的碳化物,如图(d)所示。而采用特殊热处理工艺的断口形貌如图(e,f)所示,可以看出脆断区面积约占40%,剪切区面积约占60%。放大后可以观察到比较明显的河流花样,属于典型的准解理特征,解理面比较小,断裂面之间为短而弯曲的撕裂棱,同时有数量较多的撕裂韧窝痕迹,这说明其微区塑性得到改善。
显微组织分析
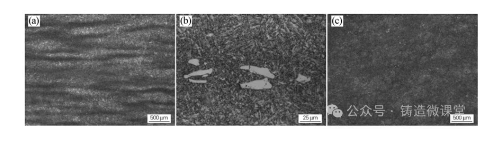
分别对两种工艺下的金相试样进行纵向观察,由图(a)可观察到常规热处理工艺试样组织不均匀,存在明显的偏析带状组织。对偏析带区域进行高倍形貌观察发现存在条状和块状碳化物,见图(b)所示,这些碳化物是未溶的一次碳化物,这种碳化物对缺口极其敏感,能明显降低材料的冲击性能。4Cr5MoSiV1钢经退火加热时,碳化物开始溶解,但又未完全溶解,导致奥氏体的成分不均匀,在随后的冷却过程中,或以未溶的细小碳化物颗粒为核心,或在奥氏体中碳原子富集处产生新的核心,而长大形成颗粒状的碳化物。球化退火处理后,组织为铁素体+合金碳化物,由于常规热处理工艺的退火加热温度较低,因此不能有效改变碳化物分布、尺寸和形态。淬火加热以及随后的保温旨在使合金元素充分固溶并完成奥氏体均匀化,然而1020~1050℃下碳及合金元素扩散不够充分,碳化物不能充分溶入奥氏体,而在随后的回火过程中最终保留下来,因而产生了这种大尺寸的条状和块状的一次碳化物。文献表明,4Cr5MoSiV1钢中碳化物的变化,包括大小、含量、种类及分布状态等,在很大程度上会影响其在使用时的热强性、热稳定性、冲击性能及热疲劳性能,由此可以看出这种未溶的一次碳化物是造成冲击性能较差的原因之一。而从图(c)可以看出,进行了特殊热处理工艺的试样,无明显带状组织,组织相对较均匀,均匀的组织对冲击性能以及各种性能均起着有利的作用。
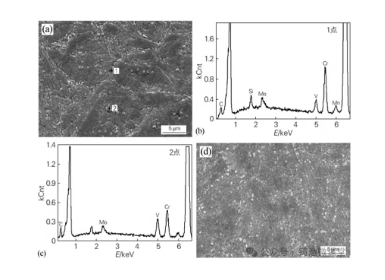
将常规热处理工艺的金相试样在扫描电镜下观察,如图(a)所示,发现组织中有较多的二次碳化物偏聚于晶界,且呈链状、网状分布,这种碳化物是钢材内部缺陷之一。这是由于冷却过程中碳在奥氏体中溶解度降低,从而导致过饱和的碳以碳化物的形式沿晶界析出,网状碳化物大大地削弱了基体晶粒间的联系,使晶界弱化,明显增加了钢材的脆性,断裂时很容易造成沿晶断裂,这从冲击试样断口的沿晶断裂特征也可以得到证实。除晶界以外,经常规热处理工艺的金相试样在晶内有较多尺寸较大的颗粒状碳化物,经能谱分析可知,位于晶界处(如图(a)所示)的1点以及晶内颗粒状碳化物(如图(a)所示)中的2点主要合金元素为Cr、Mo和Si和少量的V,如图(b)和(c)所示。而特殊热处理工艺的显微组织中有极少量的碳化物沿晶界分布,且基体内均匀弥散着细小的球状二次碳化物,局部高倍形貌如图(d)所示。
经特殊热处理的4Cr5MoSiV1钢棒料在1100~1130℃淬火加热保温10h时,可使Cr和Mo的碳化物基本全部固溶,再经过正常的调质工艺后得到铁素体以及均匀弥散分布的碳化物,即回火索氏体组织。这种均匀弥散分布的碳化物对提高材料的韧性有利。通过图(c)和图(d)可以发现该工艺消除了原有组织中的碳化物富集区,组织的均匀化得到明显的改善。
V是碳化物形成元素,极少溶入固溶体中。由于钒的碳化物溶解度较低,即使加热到接近晶界熔化温度,仍将保留一部分钒的碳化物,因此通过热处理很难消除,只能通过严格控制炼钢过程以保证化学成分的均匀性。有文献指出降低Cr的含量提高V的含量,使钢在回火时析出以VC为主的高度弥散的碳化物,可以提高其使用温度及高温性能。另外,适量弥散分布的VC也可以起到细化晶粒的作用,对特殊热处理工艺试样的晶粒度进行检测,结果均在10级以上。
结论
1)导致常规热处理工艺下4Cr5MoSiV1钢棒料的横向冲击韧性较低的主要原因有:①化学成分偏析产生的带状组织;②基体中大尺寸的条状或块状一次碳化物;③沿晶界呈网状或链状分布的二次碳化物。
2)在常规调质热处理前增加一道1100~1130℃的高温调质工艺,可使大部分Cr和Mo的碳化物溶入基体,明显降低一次碳化物的数量,且使二次碳化物均匀弥散的分布于基体中,从而提高了组织的均匀性,改善了带状组织,在不降低抗拉强度和晶粒度的前提下,使横向冲击韧性提高78%左右,明显改善了冲击韧性。
tips:如果一家企业要靠员工不断牺牲健康与家庭来存活,那这个企业还是马上倒闭为好,人可以接受为了一个目标暂时忍受,但不能把一生都浪费在苟且。
文章来源:铸造微课堂
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/276823.html

