
一、注塑模具概述与行业价值
注塑模具作为塑料加工的核心装备,在现代工业生产中占据关键地位。它通过注塑成型工艺,将热塑性或热固性塑料转化为各类精密制品,广泛应用于汽车、电子、医疗、日用品等众多领域。从手机外壳到汽车保险杠,从医疗器械组件到家居用品,注塑模具的质量直接决定了塑料制品的精度、性能与生产成本 。
在全球制造业格局中,注塑模具行业持续增长。随着消费升级与新兴技术推动,对高精度、复杂结构模具的需求不断攀升。同时,环保理念下,模具的绿色化设计与制造,如采用可回收材料、优化能效等,也成为行业发展方向,助力实现可持续生产目标 。
二、注塑模具的设计要点
(一)产品分析与模具规划
设计注塑模具前,需深度剖析塑料制品的需求。包括产品的几何形状(如复杂曲面、薄壁结构)、尺寸精度(公差要求)、材料特性(流动性、收缩率等)。以手机外壳为例,不仅要考虑外观曲面的美感与脱模可行性,还要适配内部电子元件的安装精度,控制塑料收缩导致的尺寸偏差 。
基于产品分析,规划模具的基本架构,确定型腔数量(单型腔或多型腔)、分型面位置(影响脱模与外观)。多型腔模具可提升生产效率,但需平衡各型腔的填充一致性;分型面选择要兼顾塑件外观与模具加工难度,避免产生飞边等缺陷 。
(二)浇注系统设计
浇注系统是塑料熔体进入型腔的通道,包含主流道、分流道、浇口。主流道设计需匹配注塑机喷嘴,保证熔体顺利导入;分流道要优化截面形状(如圆形、梯形)与尺寸,减少熔体流动阻力与热量损失,常见的圆形分流道利于熔体均匀流动,但加工成本稍高 。
浇口类型多样,如侧浇口、点浇口、潜伏式浇口等。侧浇口适用于多种塑件,便于加工与调整;点浇口可实现自动化切断,适合外观要求高的产品;潜伏式浇口隐藏于塑件内部,不影响外观,但对模具精度要求高。选择浇口需综合考虑塑件材料、形状与自动化生产需求 。
(三)冷却与加热系统设计
冷却系统对控制塑件成型周期、质量至关重要。通过合理布置冷却水道(随形冷却水道渐成趋势,适配复杂塑件外形,提升冷却均匀性),带走模具热量,使塑件快速冷却定型。水道间距、直径与冷却液流速需精准计算,避免因冷却不均导致塑件翘曲、缩痕 。
对于一些特殊塑料(如高温工程塑料),需设计加热系统,确保塑料在模具内良好流动与成型。加热方式有电阻加热、热油循环加热等,要根据模具尺寸与塑料特性选择,保证温度分布均匀,提升成型质量 。
(四)脱模机构设计
脱模机构负责将成型塑件从模具中推出,需保证塑件不变形、不损坏。常见的有推杆脱模、推管脱模、脱料板脱模等。推杆脱模结构简单,应用广泛,但易在塑件表面留下痕迹;推管脱模适合环形、管状塑件,脱模力均匀;脱料板脱模对薄壁塑件友好,可避免推杆造成的变形。设计时要计算脱模力,合理布置脱模元件,确保同步运动 。
三、注塑模具的材料选择
(一)模具钢的分类与应用
模具钢是注塑模具的主要材料,按性能分为冷作模具钢、热作模具钢与塑料模具钢。塑料模具钢如 P20、718 等,具有良好的抛光性、耐磨性与韧性,适合制作一般精度的塑料模具;对于高要求模具,如透明塑件模具,需选用耐腐蚀、镜面抛光性能好的钢种(如 S136),保证塑件外观质量 。
热作模具钢(如 H13)可用于需高温注塑的模具,具备抗热疲劳、高温强度高的特点,在工程塑料模具中应用较多,应对塑料熔体的高温、高压冲击 。
(二)非金属材料的辅助应用
除模具钢外,一些非金属材料也用于模具部件。如模具隔热板,采用环氧树脂、玻璃纤维等复合材料,可减少模具热量传递,提升能源效率;脱模剂虽不是模具材料,但能辅助塑件脱模,新型环保脱模剂(水性、无硅型)逐渐替代传统油性脱模剂,契合绿色生产理念 。
在模具维修与快速原型制作中,3D 打印的光敏树脂、尼龙等材料也有应用,可快速制造模具镶件、验证模型,缩短模具开发周期 。
四、注塑模具的加工制造流程
(一)模具零件的精密加工
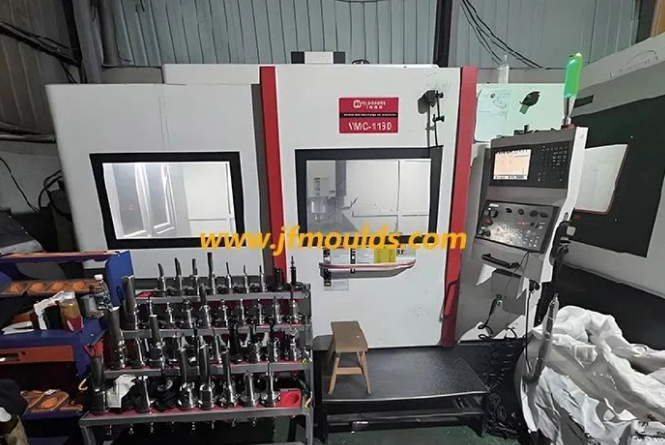
模具加工始于零件制造,包括型腔、型芯、滑块等关键部件。采用 CNC 加工中心进行铣削、钻孔等操作,实现复杂曲面的高精度加工,精度可达±0.005mm 。电火花加工(EDM)用于加工模具的深腔、窄缝等难加工部位,通过电极放电蚀除金属,形成精确形状,电极材料常用铜或石墨,需精准设计电极尺寸与放电参数 。
磨削加工用于提升模具零件的表面粗糙度与尺寸精度,平面磨削、外圆磨削等工艺,使零件表面粗糙度 Ra 可达 0.05μm 以下,满足模具装配与塑件成型要求 。
(二)模具装配与调试
模具装配需将加工好的零件按设计要求组合,保证各部件间隙、定位精度。导柱导套的配合精度影响模具开合稳定性,一般采用 H7/h6 间隙配合;模具镶件的安装要牢固,避免注塑时移位。装配过程中,需进行尺寸检测、平行度检测等,确保模具精度 。
调试是模具制造的关键环节,通过试模观察塑件成型情况,调整注塑工艺参数(如注塑压力、温度、时间)与模具结构(如浇口尺寸、冷却水道)。若出现飞边,需调整分型面间隙或注塑压力;若塑件缺料,可优化浇口或提升熔体温度,直至塑件质量达标 。
五、注塑模具在各行业的应用案例
(一)汽车行业:复杂结构件模具
汽车内饰件(如仪表台、车门饰板)模具需实现多曲面、多卡扣的精密成型。某汽车仪表台模具,采用热流道技术与随形冷却水道,提升熔体填充效率与冷却均匀性,使塑件表面无缩痕、变形,满足汽车内饰的高品质要求 。
汽车发动机周边的塑料部件模具,需耐受高温、油污环境,采用热作模具钢制造型腔,配合特殊涂层(如氮化处理),增强模具耐磨性与耐腐蚀性,保障长期稳定生产 。
(二)电子行业:高精度小型模具
手机、电脑等电子设备的外壳模具,对尺寸精度与外观要求极高。手机摄像头装饰圈模具,尺寸公差控制在±0.01mm 以内,采用镜面抛光的模具钢与点浇口设计,确保塑件表面光洁、无浇口痕迹,适配电子设备的精致外观 。
电子连接器模具,需成型细密的针脚、插孔结构,采用慢走丝线切割加工型腔,保证尺寸精度与表面粗糙度,配合高速注塑工艺,实现高效生产,满足电子行业的大规模需求 。
(三)医疗行业:卫生级模具
医疗器械中的注射器、输液器模具,需符合卫生标准,模具材料要无毒、易清洁。注射器活塞模具采用医用级塑料模具钢,经过严格的抛光与消毒处理,成型的活塞表面光滑,无毛刺,确保医疗使用安全 。
一次性医疗检测试剂盒模具,注重型腔的一致性与精度,多型腔模具通过精准的浇注系统设计,保证每个试剂盒型腔的填充均匀,提升检测结果的可靠性,助力医疗诊断高效开展 。
六、注塑模具的发展趋势
(一)智能化与数字化
模具设计制造融入 CAD/CAM/CAE 一体化技术,借助仿真分析优化模具结构与注塑工艺,减少试模次数。物联网技术应用于模具生产监测,实时采集模具温度、压力、磨损等数据,实现预测性维护,提升模具可靠性与生产效率 。
人工智能辅助模具设计,通过机器学习优化设计方案,自动匹配材料、工艺参数,缩短模具开发周期,应对个性化、定制化的市场需求 。
(二)绿色化与可持续
推广绿色模具设计理念,采用可回收、易拆解的模具结构,便于模具报废后材料回收利用。优化模具制造工艺,减少切削液、能源消耗,应用干式切削、高速加工等技术,降低环境影响 。
生物可降解塑料的普及,推动模具适配这类新材料的成型需求,研发针对性的模具结构与加工工艺,助力环保塑料制品的生产,契合全球低碳发展趋势 。
(三)高端化与精密化
随着 5G、新能源等产业发展,对微型、精密、复杂模具的需求增长。如新能源汽车电池模组的塑料配件模具,需成型薄壁、高强度结构,模具制造精度达微米级;微型电子元件模具,要实现超小尺寸、多腔数的精密成型,推动模具技术向更高端、更精密方向突破 。
结语
注塑模具作为制造业的基础装备,从设计的精妙构思,到材料的精准选择、加工的精密把控,再到应用的广泛拓展,每一环都凝聚着技术与智慧。在行业趋势驱动下,智能化、绿色化、高端化将持续引领其发展,为塑料制品的创新升级提供支撑,推动现代工业生产不断迈向新高度,成为连接设计创意与实体产品的关键桥梁,赋能各行业实现更高效、更优质、更可持续的发展 。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/277021.html

