
3Cr3Mo2WV热作模具钢技术资料汇编
一、材料概述
3Cr3Mo2WV是中国标准(GB/T 1299-2017)中定义的低合金热作模具钢,属于Cr-Mo-W-V系复合强化型高温模具材料。其特点是在高温下保持高强度、抗热疲劳性和抗氧化性,适用于铝合金压铸模、热挤压模及金属锻造模等高温工况。
二、学成分分析(GB/T 1299-2017标准)
元素 | C (%) | Cr (%) | Mo (%) | W (%) | V (%) | Si (%) | P (%) | S (%) |
标准范围 | 0.26-0.35 | 2.80-3.50 | 1.80-2.50 | 1.20-1.80 | 0.15-0.30 | ≤0.40 | ≤0.030 | ≤0.025 |
注:实际生产中部分企业会微调钨含量(如1.50-2.20%)以优化性能
三、供应形式及规格
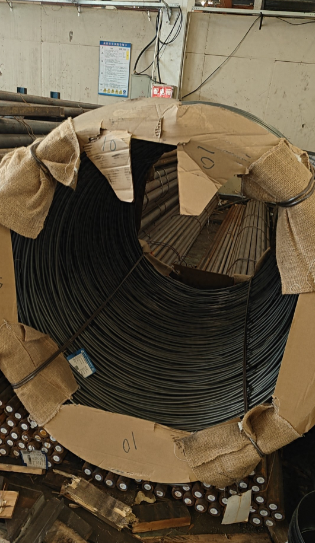
1. 线材
直径范围:Φ5.0-15.0mm
状态:黑皮/退火态(硬度≤180 HB)
2. 锻件
重量范围:50kg-5吨
加工方式:模锻+精加工(表面粗糙度Ra≤3.2μm)
3. 板材
厚度:10-80mm
表面状态:热轧/调质处理(硬度HRC 30-35)
4. 圆钢
直径:Φ40-300mm
精度等级:按GB/T 706-2016执行
四、热处理工艺规范
(1)预备热处理
正火工艺:920-950℃×2h → 空冷 目的:细化晶粒,消除锻造应力(组织为索氏体+少量珠光体)
(2)最终热处理
淬火+回火(双回火制度)
一次淬火:
温度:1000-1030℃(奥氏体化)
冷却介质:油冷(小件)/气淬(大件)
硬度:HRC 50-53
二次回火:
第一次回火:540-580℃×3h → 空冷 (硬度下降至HRC 48-50)
第二次回火:580-620℃×3h → 空冷 (最终硬度HRC 46-49,残余奥氏体<5%)
五、机械性能指标
参数 | 指标值 |
抗拉强度 | ≥1470 MPa |
屈服强度 | ≥1030 MPa |
冲击韧性 | ≥6 J(室温,2mm缺口) |
高温硬度(300℃) | HRC 42-45 |
疲劳极限 | 280 MPa(σ-1,10⁶次循环) |
六、物理性能参数
性能项 | 数值 |
密度 | 7.85 g/cm³ |
线膨胀系数 | 11.2×10⁻⁶/℃ |
导热率 | 26 W/(m·K) |
比热容 | 480 J/(kg·K) |
热稳定性 | 300℃抗软化能力(ΔHRC≤2) |
七、材料核心优势
高温性能突出
300℃时硬度保持率>85%(对比H13钢提升10%)
抗热疲劳寿命比4Cr5MoSiV1延长30%
抗变形能力优异
淬火变形量<0.5%(相同条件下优于3Cr2W8V)
加工尺寸稳定性(退火态线膨胀系数低)
经济性
合金元素总量较H13钢减少约15%
热处理能耗降低20%-30%
加工适应性
退火态切削力低(接近45#钢)
电火花加工效率比H13提高15%
八、典型应用领域
压铸模具
铝合金压铸模(如汽车轮毂、发动机缸盖)
镁合金精密压铸模(表面粗糙度Ra≤0.4μm)
热挤压模具
铜合金管材挤压模(工作温度350-400℃)
不锈钢型材挤压模
锻造模具
热镦锻模(连续作业寿命>5000次)
齿轮坯模(温锻工艺)
九、选用注意事项
预热要求:焊接需预热至250-300℃,避免冷裂纹
表面处理:氮化处理(0.02mm渗氮层,提升耐磨性)
深冷处理:-80℃×24h处理,消除残余奥氏体
库存管理:防潮保存,长期存放建议真空包装
十、与典型材料的对比分析
材料型号 | 3Cr3Mo2WV | H13 | 4Cr5MoSiV1 |
成本指数 | ★★★☆☆ | ★★☆☆☆ | ★☆☆☆☆ |
最高适用温度 | 600℃ | 600℃ | 550℃ |
加工难度 | ★★☆☆☆ | ★★★☆☆ | ★★★★☆ |
抗热疲劳性 | ★★★★☆ | ★★★☆☆ | ★★★☆☆ |
十一、典型供应商参考
宝钢特殊钢分公司(BAOSTEEL)
新日铁住金(Nippon Steel & Sumitomo Metal)
太钢集团(TISCO)
克鲁勃(Kuehne + Nagel)进口代
结语:3Cr3Mo2WV热作模具钢凭借其优异的高温综合性能和成本优势,在铝合金压铸领域逐步替代传统H13钢。建议用户在选材时重点关注材料的晶粒度(推荐≥8级)和真空脱气工艺(减少夹杂物含量),并依据DIN 1.2344标准进行技术对标。实际应用前需进行试模验证,确保材料匹配具体工况需求。
注:本文数据基于GB/T 1299-2017《合金工具钢》及行业实践经验整理,具体性能以实测为准。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/277318.html

