汽车市场车型更新迭代、层出不穷,考虑到全新车型开发成本高、时间周期长等因素,越来越多的车企选择在已有车型上做精益化试制。精益化试制首先在车辆外形上要满足改制需求,做到尺寸保证。其次,在强度方面达到目标状态,为后续试验提供保障,因此极为考验改制方案的制定。
车身改制是指在某款已有车型上进行切割、加长或其他更改的操作方式,为新结构车型提供样车模型。案例原方案为全新开发造车,但考虑到全新造车开发周期长、零件成本高、人工工时长,因此采用一种精益化试制的造车方式,在原有车型上做精益化改制。考虑到不能破坏原车强度,同时要满足改制需求,只能借助原有结构进行设计,因此对工艺的要求较高。此外,保证重要连接硬点的尺寸也是难点之一。
1.1 工艺方案指定
该款车使用某大型SUV作为BASECAR,旨在通过精益化改制实现车身轴距加长230 mm,完成SUV到皮卡的变身。同时后悬机构也根据皮卡车辆性能更换成其他多连杆机构。原车车身长4 700 mm,宽1 865 mm,轴距2 710 mm。焊接夹具定位后精确切割车身,通过夹具的滑轨机构[3]将中地板区域X方向拉长230 mm,再拼接零件完成车身加长,最终轴距达到4 930 mm。涉及区域包括车身侧围内外钣金、中地板区域、中央通道后端、门槛内外钣金及内加强板、车顶等。改制后更换新结构的后悬匹配皮卡车辆性能,通过一体化焊接夹具改变左右后纵梁及轮罩区域的连接硬点。切割位置是工艺方案设计的基础,需要考虑多方面因素。既要保留车身原始动力学的强度设计,尽可能使原有零件状态完整,给改制车身提供刚度与强度的保障。同时也要为后续加长零件连接提供足够的空间与结构,满足焊接的可操作性。考虑到侧围内外钣金、门槛内部结构及加长后曲率不同,针对各个部位分别选择不同位置实施切割,如图1所示。
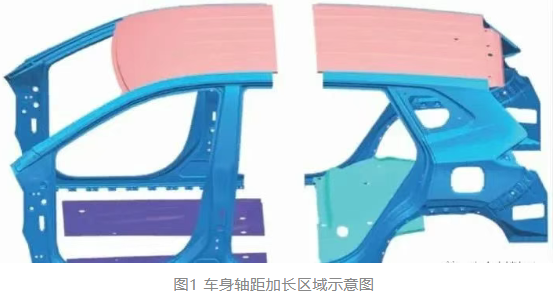
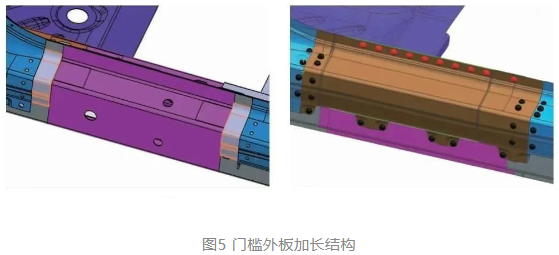
相较于其他部位拼接,侧围上边梁加长存在曲率不等、连接不畅的型面问题,同时衍生出零件搭接困难。因此选择切割点时寻找较为平坦、内部结构较为简单的区域,沿车身坐标X=3 634 mm位置切开。考虑到侧围上边梁内板与外板3层搭接的连接方式,工艺上将切割口设计成凸字型,预留足够空间方便后续钣金搭接。侧围内板两侧切割线在X=3 634 mm基础上向外扩展50 mm,外板两侧切割线向外扩展30 mm。门槛处较为平坦,但不同于侧围上边梁,门槛内部有上下2个长为1 564 mm的CR-980T超高强度的角钢加强。工艺设计时考虑切割高强钢会破坏车身强度且操作困难,因此回避此处并寻找角钢尾端,即后纵梁的前端X=3 534 mm处做拼接点。门槛外板两侧在切割口处向外扩展30 mm作为切割线,侧围外板向外扩展60 mm作为切割线,形成阶梯切口,以便于加长件连接,如图2所示。
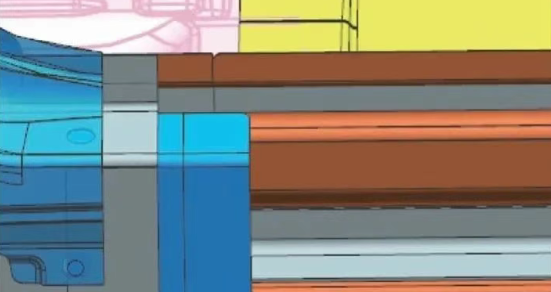
图2 侧围门槛内部结构
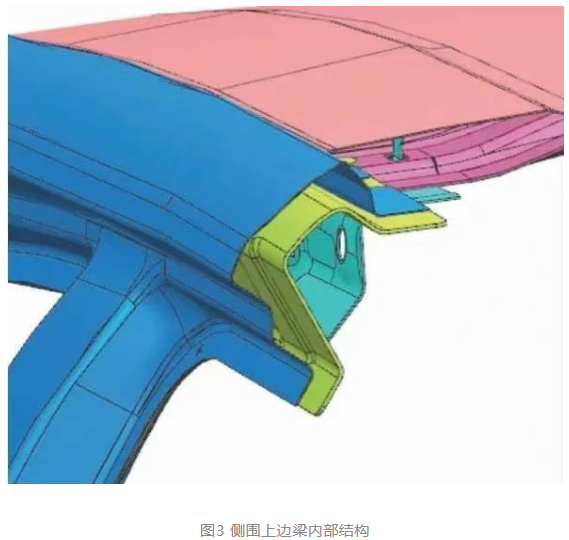
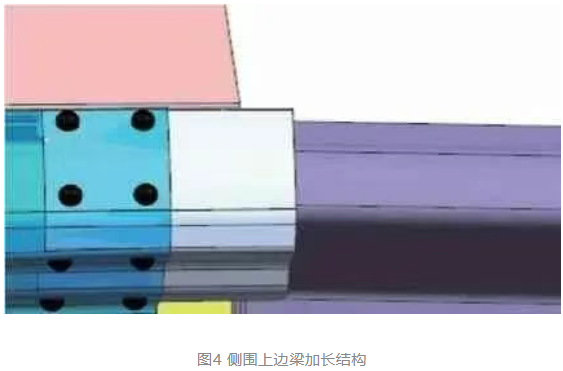
前地板及中通道区域根据原车与后地板搭接位置,将其与4号梁搭接处焊点凿开再加长。车顶在距离上边梁切割基准的前、后80 mm处开始切割,这样的工艺不仅可以预留出车顶焊接空间,同时对侧围过渡板、上边梁内板都预留出足够的点焊空间,不需要额外增加开孔塞焊,操作及强度上做到最优。侧围处改制较为复杂,原车结构为3层钣金,如图3所示,其中上边梁结构形状为几字形,搭接在前后断面处的零件因内径减少一层壁厚,新增的零件型面不同,无法从原车上截取,同时考虑到材料为CR980T的高强钢,手工样件成型难度较大,因此使用开软模的方式制作。通过切割时预留的30 mm使新内板加长件与原内板搭接起来,此处前后各设计8个焊点加强连接。侧围外板通过与切割处焊接过渡板来实现连接,外板在原车上截取尺寸型面相似零件,两侧去倒刺毛边。按照加长部位的尺寸并加以辅型定位,如图4所示。操作中需多预留一定的尺寸结构,保证上件后前后连接无断面情况。前后共计16个焊点,通过打孔塞焊的方式连接。侧围内板与外板为钣金CR4,考虑到软模成型成本高、开模耗时长,同时与原车侧围曲率相似,零件材料易整形,更为了保证装配精度,最终选择在原车的侧围上截取相似位置的零件做加长处的拼接。工艺连接方式在拼接与搭接中选择前者,因其强度更高。设计焊接点时预留足够搭接位置以保证连接强度及力学性能传递,此处设计为双排焊点结构,因此在外板内侧增加100 mm过渡板。因操作空间受限,焊点位置焊枪不可达,因此改为开孔6 mm塞焊,然后进行A面打磨。随后将侧围内板中将加强角钢以点焊形式加固,完成侧围外板、上边梁焊接,最后将侧围内板与其他钣金焊接在一起,起到封层作用。为了保证连接强度,主要使用点焊的形式,但局部由于内部中空结构,且工艺设计时上件状态为4层钣金叠加,侧面点需要使用打孔塞焊的方式连接。车身左右侧围相对应的区域都做相同工艺设计。
 车顶部位零件较为平整,曲率变化量不大,因此截取原车零件。零件前后采用对接,两端与侧围为T型连接方式。为防止后期漏水等问题,上件前零件涂上密封胶,四周再使用烧焊方式连接。
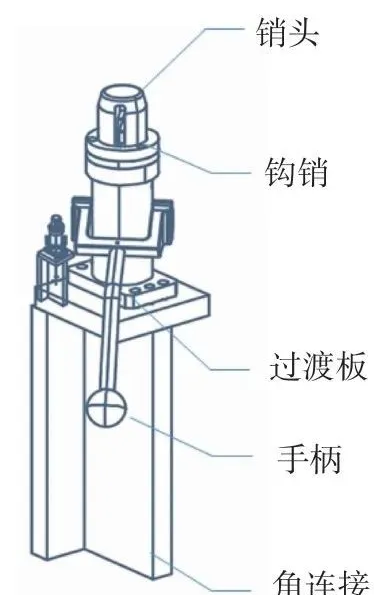
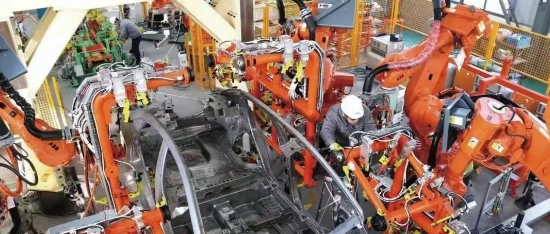
焊接夹具通常包括柔性平台、过渡连接板、角支架及上方夹头。通过定位基准块及定位销将零件精准定位。焊接平台需要满足柔性特质,具备夹头灵活可调节、定位基准块尺寸精准的要求。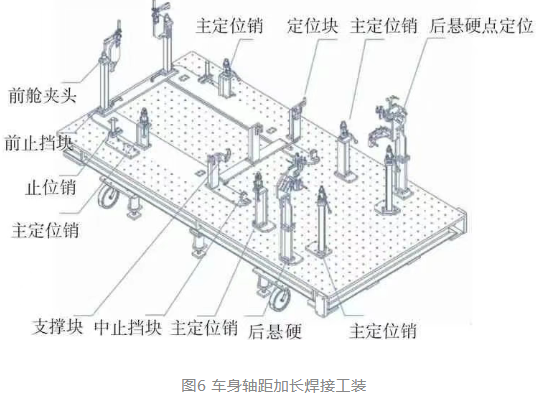 白车身通过夹具平台上的主定位销,对应车身上六大基准孔定位将车身固定[5]。首先将夹具滑移机构定位在车辆原始状态,即滑移机构后端与中部止挡块完全贴合状态,并通过左右两侧止位销固定。主销由于定位部位均在前后纵梁上,这种纵梁的空腔结构使得传统主销仅能起到定位作用,无法兼备夹紧功能。考虑到定位夹紧集成在同一销头上,因此在设计时使用钩销方式完成一体化夹紧,如图7所示。零件放入前手柄提起,此时销头内部钩状压头藏于销体内部,便于零件放置到位。完成定位后压下手柄,钩销于两侧落下完成夹紧2个前舱夹头从前舱内侧向外定位前纵梁Z方向,为防止切割时中通道及地板面板受力造成的局部变形,增加支撑柱。定位完成后使用激光投影设备在白车身上投影线条,切割后手动拉长夹具,加长车身230 mm,即滑移机构与前端止挡块完全重合,并通过左右两侧止位销固定。考虑到空间利用率及夹具设计优化,以及后悬零件更换导致的硬点改制,采用斜上方滑轨的方式,通过销连接套筒将零件固定在夹头上方,推动夹具滑移机构至夹具上孔与过渡板上定位孔同心后使用止位销锁紧。
精益化试制方案是结合不同改制需求,在现有车型上完成的新方案的试制。这种试制方法既能实现新车型结构搭建,完成新功能上线,又可以降低制造成本,压缩开发周期。精益化试制前期方案的制定对于后续车身强度、尺寸控制及可操作性都有极大影响。该项目采用精益化试制替代全新开发造车,实现了轴距加长。文章总结了车身加长的改制方法,尤其针对封闭多层且高强度的结构完成拼接。可以将这套方法运用于后续精益化试制的加长加宽、油车改电车的改制中
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/277478.html