
摘要:为提高热冲压模具磨损预测精度,提出一种耦合温度因素Archard修正模型以及磨损可视化实现方法。针对某汽车A柱加强板模具,设计完成温度范围为25~300℃的高温硬度实验和等温摩擦磨损实验。结果显示:DAC模具钢与22MnB5高强钢之间的摩擦因数随温度上升而下降;DAC模具钢的硬度在温升初期逐渐降低,后趋于平稳。整理实验结果,将温度函数项耦合到Archard磨损模型,并基于ABAQUS仿真平台,构建模具热冲压有限元仿真模型。结合Python语言实现模具表面节点的更新算法,并通过后处理云图预测模具表面磨损形貌演化。66332次冲压仿真结果显示,磨损量与蓝光三维扫描仪测量值的误差均控制在8%以内,说明修正模型具有较高的预测精度,为工艺优化及缺陷控制提供理论支持。 关键词:DAC模具钢;磨损预测;热冲压模具;Archard磨损模型;温度耦合
伴随汽车工业的高速发展,节能减排已成为行业发展的关键议题。有研究表明[1],通过控制车身重量,可有效降低能源消耗,这使得轻量化技术成为各车企的重点研发方向。高强钢作为车身常用的轻量化材料,尽管具有抗碰撞性能好、耐腐蚀及成本低等特点,但在常温条件下成形效果差,难以控制回弹[2],故工业生产上常采用热冲压成形技术,通过设置高温高压的工作环境来改善板材成形性能。但由于高频的循环热力载荷会致使模具型面产生磨损、裂纹等缺陷,增大失效风险[3]。而磨损作为最常见的失效形式,为保证生产质量和控制维护成本,预测并计算模具磨损具有重要意义[4]。 探究磨损的前提是明确模具材料的属性。目前关于热冲压中热作模具钢的摩擦磨损行为可通过销盘实验、板带拉伸实验、微动实验等进行研究。徐龙堂等[5]通过微动实验研究复合镀层与普通镀层在耐磨性与摩擦因数上的差异,结果表明,复合镀层具备更优的抗微动磨损性能,内部颗粒可降低粘着作用。李禧等[6]设计完成球形销盘磨损实验,探究恒定载荷、不同温度下模具钢的磨损情况,结果显示,模具钢的磨损系数随温度先上升后降低,而摩擦因数则是先下降再上升。 关于模具磨损预测,其核心要点为建立合理的磨损模型,需要综合温度、润滑条件、模具结构等多因素的影响[7]。赵妍洁等[8]考虑磨损系数和表面硬度变化对于磨损的影响,修正改进Archard模型。通过有限元仿真软件,分析成形工艺中的磨损变化规律,结合已制定的失效判据,合理预测冲压模具使用寿命。结合后处理磨损云图,完成模具对应位置的调试修模。谢晖等[9]为探究某车前立柱模具在热冲压过程中的磨损变化,基于Archard模型,分析板料温度、冲压速度等参数对于模具磨损的影响,并最终确定最佳工艺参数。由于模具磨损并非一次产生,故需选择合适的预测方法真实反映热冲压磨损累积的过程。聂昕等[10]为提高模具磨损预测精度,通过节点移动不断更新模具磨损后表面,并提取更新表面的参数,进而计算本次磨损深度。通过数据处理,得到磨损深度和冲压次数间的数值关系,实现模具冲压磨损的数值定量预测。董竹林等[11]基于修正Archard模型,构建高强钢加强板热冲压仿真模型以预测凹模模芯磨损行为。通过建立二阶响应面回归分析模型,确定冲压速度、模具间隙等关键工艺参数的最佳组合。 本文研究耦合温度项Archard修正磨损模型,通过Python二次开发实现模具表面磨损深度计算,在ABAQUS后处理得到磨损云图。并采用磨损累积法预测某汽车A柱加强板在66332次热冲压后的磨损量,对比测量系统测取的磨损值,验证基于Archard修正磨损仿真模型的合理性和预测方法的准确性。 1 实验研究
本文研究对象为热冲压模具,其材料为株式会社日立制作所生产的DAC热作模具钢,冲压板料为22MnB5高强钢。本章设计完成DAC模具钢的显微硬度实验以及22MnB5高强钢与DAC模具钢的摩擦磨损实验,探究温度对热冲压模具材料属性的影响。 1.1显微硬度实验 1.1.1实验内容 该实验目的是研究温度对于DAC模具钢硬度的影响,实验设备为ZD-HVHT-30高温硬度计。试样为直径为Φ6 mm、高度为6 mm的圆柱。实验测量值为不同温度条件下试样的维氏硬度,温度区间设置为25、100、150、200、250和300℃。为保证实验精度,需取3个不同的测量点求平均值,按照式(1)得到维氏硬度值。
式中:H为硬度;P为载荷值;S为压痕的表面积。在后续仿真模型搭建中,洛氏硬度为特定硬度值。故参考文献[12]的转化关系,如式(2)、式(3)所示。
1.1.2实验数据处理 由维氏硬度计测量得到的3个测量点的平均值如表1所示,表2为不同测量点的洛氏硬度在不同温度梯度下的均值。由表2可以得知,硬度值在整体上随温度的升高而降低,但温度升至150℃及以上时,硬度值无明显变化。
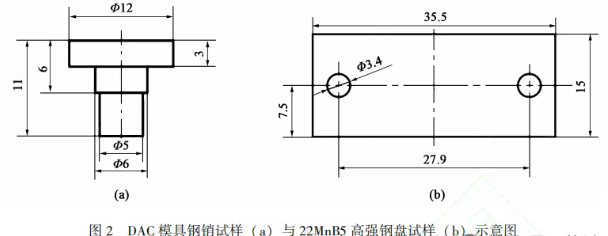
1.2等温摩擦磨损实验 1.2.1实验设备与试样制备 实验目的是模拟热冲压工艺(25~300℃),探究温度对于模具材料摩擦磨损的影响关系,设置DAC模具钢为销,22MnB5高强钢为盘,厚度设置为10 mm。具体试样的几何尺寸如图2所示。
该实验于UMT-3销-盘往复式摩擦磨损试验机上进行,为避免载荷过大引发设备晃动,载荷设置为50 N。温度范围结合热冲压工艺,设置为25、
100、150、200、250以及300℃共6个梯度。该实验在试样达到预设温度、载荷趋于平稳后进行。为保证实验精度,控制每个实验时长为90 min,待实验结束后设备采样时间变化曲线。
1.2.2实验数据处理
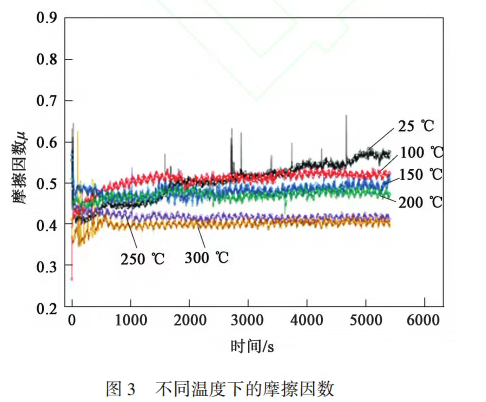
图3为不同温度下的摩擦因数随时间变化图。结果显示,时间为0~200 s即初始磨损阶段,摩擦因数变化幅度较大。其原因为:实验初期模具表面粗糙度不均匀以及模具间接触不稳定。随着时间增长,摩擦因数变化趋于稳定;且随着温度上升,摩擦因数逐渐减小。
实验结束后,可通过综合热分析仪对销头磨损前后的质量称重,结合式(4)和式(5),可计算得到平均磨损深度值的计算公式,见式(6)。
式中:V为模具磨损体积;ρ为模具密度,取值为7.85 mg·mm-3;Δm为质量损失;Δhw为失重法计算得到的平均磨损深度;Dp为销头直径。 利用千分尺可直接测得模具磨损深度和销头磨损前后的直径变化,其中测得的模具磨损深度记为Δhh。为确保测量精度,进行3次重复测量,取平均值作为结果。整理数据可得表3。
基于式(6)可得到失重法计算的模具磨损深度Δhw。通过将其与测量得到的模具磨损深度Δhh进行对比分析,结果如表4、图4所示。由表4、图4可知,不同温度条件下计算值和测量值均较为接近,且计算得到的模具磨损深度始终大于测量值,其原因为螺旋测微器往往接触的是沟痕凸顶,较实际平均磨损深度小。综上选取失重法计算得到的平均模具磨损深度作为后续研究的标准。
2 热冲压仿真模型建立与验证 2.1模型选择 关于热冲压的磨损形式,从机理和磨损形式上大多表现为粘着磨损。而针对磨损模型,较为著名的为Holm磨损模型和Archard磨损模型。考虑到后期关于磨损量的计算和统计,本文选择Archard磨损模型,其一般公式为式(7)。
式中:H为模具硬度;L为模具与被冲压件的滑移距离;W为模具磨损深度;p为模具与工件接触面间的法向压力;K为磨损系数,用于量化材料磨损特性的核心参数;A为模具-板料有效接触面积;σ为动态接触应力;v为相对滑移速度;t为累积滑移时间。 结合式(8)、式(9)以及式(10),可得到式(11)。
温度是热冲压工艺无法忽略的因素,直接影响模具本身的磨损情况。在修正Archard模型中需考虑温度对磨损系数K以及模具硬度H这两个因素的影响。为简化模型,令k(T)为修正磨损系数,如式(12)所示,故修正Archard模型为式(13)。
2.2模型标定 根据式(12)可以得到修正磨损系数k(T)随温度的变化图,如图5所示。
如图6和图7所示,对修正磨损系数k(T)进行拟合,显示k(T)在二次拟合时效果较优。由表5可知,二次拟合时的相关系数R2可达到0.977,其中,c0、c1、c2为拟合多项式系数。
2.3热冲压建模 本文研究的实例来自某车型A柱加强板,如图8所示,模具表面结构较为复杂,存在一定量的销孔、定位孔等。考虑到本文研究高温热磨损,选取该模具磨损较为严重的区域进行简化处理,图9为简化后的模具,由凸凹模、压料板以及工件组成。分析步设置为显式动力学,第1步的时间步长为0.001 s,向压料板施加压边力,第2步为向模向下运动,步长为1 s。在接触设置模块,摩擦因数需设置为按温度变化,并按第1章等温摩擦磨损实验数据取值。此外在模具、工件设置预定义温度场,结合热冲压过程分别取值为20和750℃。 2.4仿真前处理 2.4.1模具磨损量计算
结合修正磨损模型公式(14),为求节点i的累积磨损量,需基于Abaqus二次开发提取不同帧数关键变量,根据式(16)求得单次冲压后节点的磨损量。 2.4.2网格节点更新 由于摩擦磨损是累积的过程,故在有限元仿真中需要对网格节点进行实时更新,即在完成一次摩损后,模型边界在三维空间内进行一定的移动。本文采用节点移动法进行节点位置的实时更新,其中移动距离可通过修正Archard模型计算获取,而节点法向移动量则通过将标量磨损值W分解为x、y、z这3个方向的空间位移场来确定,计算方法如式(17)所示。
2.5磨损结果可视化 基于完成的Odb文件,新建并配置一个磨损量的场输出。采用修正后的Archard模型计算单次冲压模具的磨损量,将计算结果对应接触面节点写入数据库。最终可直接在可视化板块得到模具表面磨损量分布云图。 图10、图11为凸、凹模的单次磨损量云图。可以发现,磨损量均集中在模具的圆角过渡部分。原因是在热冲压工艺中,凸、凹模的圆角部分相较模具其他区域承受了更大的接触应力,摩擦也更为剧烈。凹模的最大磨损量6.69×10⁻⁵ mm明显大于凸模的最大磨损量0.10×10⁻⁵ mm,其原因是凹模设置为上模,整个热冲压工艺中其相对滑移速度要远大于处于下模的凸模。综上考虑,选取磨损量更大的凹模为后续研究的对象。
3 模具磨损预测及验证 3.1模具磨损预测 在循环高温热载荷环境下,实时监控模具的磨损情况具有一定挑战性。通过有限元仿真建立模型,预测模具磨损可有效控制成本,指导工艺生产。本文预测磨损的模型为已生产66332件产品的某汽车A柱热冲压凹模。假设将每一次冲压产生的磨损都考虑计算,效率极低,而选择磨损累积法预测模具磨损可有效避免上述问题,其特点是将磨损看作是一定次数的冲压累积结果。计算时,N次范围内的单次冲压磨损量为定值,单次磨损量的N倍即为N次冲压后的总磨损量。因此,每隔N次需计算总磨损量,更新模具表面节点。结合本文研究对象以及热冲压次数,经实际测算得知大概经过3000次冲压后,模具表面有较为明显的磨损。为保证计算精度以及平衡仿真计算时间,认定磨损累积法的N值为3000。 图12为已完成66332次热冲压模具表面的磨损云图,图12中数值较大的部位集中在凹模靠左位置的圆角区域。分析热冲压工艺可知,该位置磨损量大与模具左侧支撑工件折弯而承受更大的接触应力有关。
3.2模具磨损测量实验 为准确还原模具磨损表面形貌,选择WLS400M蓝光三维扫描系统获取点云数据。对于模具表面的扫描,第1步是确定参考点的位置,基准面选择为模座上凸的平面。另外,蓝光扫描仪的跨度也应控制在一定范围,确保前后两次扫描区域存在交集的部分。在处理得到点云数据前,需进行数据初筛,即去除杂点和偏差大的点。在基于点云数据建立三维模具模型时,采用RPS设定校准。完成上述步骤后,计算磨损后模具表面与最初模具表面间的差值,最终输出磨损云图,如图13所示。由图13可以发现磨损的集中区域在圆角过渡处,划分为A、B、C这3处区域,对应凹模的左端、中间区域以及右端。 3.3 磨损预测与实验对比 为了直观对比磨损预测结果与实际测量结果取模具的C处区域,从测量云图中选取3个任意点,分别为 SP2、KS6、KS5,如图 14 所示,具体数据如表6所示。 表 6 显示 , 选取的 SP2 、KS6 、KS5 这 3 点的最 大误差为 6. 12% 。证明了耦合温度因素对于 Archard 修正模型的适用性 , 同时通过磨损累积法可以较好 地预测热冲压磨损。 4 结论 (1) 设计完成 DAC 模具钢的显微硬度实验和等温 摩 擦 磨 损 实 验 , 结 果 显 示 DAC 模 具 钢 与 22MnB5 高强钢之间的摩擦因数随温度上升而下降 , 实验得到不同温度下磨损量的具体数值 , 基于实验 结果修正了 Archard 磨损模型。 (2) 基于 ABAQUS 仿真平台 , 搭建模具热冲压 仿真模型 , 结合修正 Archard 模型和节点更新法实 现磨损量的可视化 。对比凸凹模在一次冲压后的磨 损情况 , 发现其分布区域均集中在圆角部位 。 凹模 的磨损程度远大于凸模 , 故后续研究集中为凹模圆 角区域。 (3) 采用磨损累积法对于已完成 66332 次热冲 压的凹模表面磨损进行预测 , 结合扫描仪的结果 , 对比发现磨损量最大点的误差控制在 6. 12% , 证明 修正后的 Archard 模型可以较好地预测多次热冲压 的磨损结果 , 且采用磨损累积法处理仿真结果的精 度较高 , 符合预测精度要求。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/277586.html

