
汽车冲压模具在使用过程中经常会出现以下几种,给生产带来不便,下面介绍一下常见故障以及解决办法。
1、翻边整形制件变形
在翻边和整形过程中往往会出现制件的变形现象,在非表面件中一般不会对制件的质量产生多大影响,但在表面件中,只要有一点变形就会给外观带来很大的质量缺陷,影响整车的质量。
原因:
1、由于制件在成形和翻边的过程中,板料发生变形、流动,如果压料不紧就会产生变形
解决方法:
1、加大压料力,如果是弹簧压料可采用加弹簧的办法,对上气垫压料通常采用加大气垫力的办法
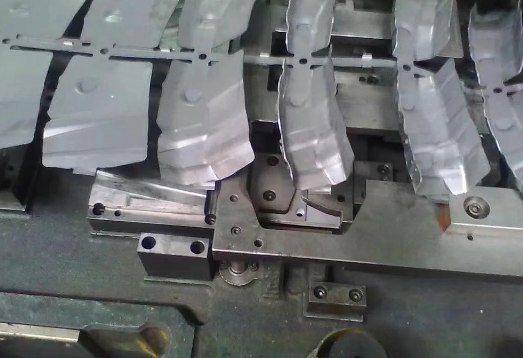
2、刀口崩刃
模具在使用中由于各种原因引起的崩刃,都会对制件的质量产生一定的影响。它是模具修理中最常见的修理内容之一,对刀口的崩刃修理步骤如下:
3、拉毛
刀口崩刃拉毛主要发生在拉延、成型和翻边等工序。
解决方法:
1、首先对照制件找出模具的相应拉毛的位置
4、修边和冲孔带料
修边和冲孔带料产生的主要原因为:修边或冲孔时模具的压料或卸料装置出现异常。
解决方法:
5、废料切不断
针对废料切不断现象,首先分析其为什么切不断,其主要原因是因为操作人员在生产过程中没有及时对废料进行清理,造成废料的堆积,最后在上修边刀块的压力下造成废料刀的崩刃,其修理的方法与修边崩刃的办法相似,只是在修理过程中一定要注意修边刀块的高度。
如果修得太高,会造成刀块与上修边刀块干涉,从而造成废料刀块的再次损坏;如果修得过低,会形成废料切不断现象,故在修理废料刀时不光要考虑到刀块的间隙面,同时刀块的高度也很重要。
其修理的难度比单纯的刀口崩刃难度要大。但是只要在修理前选定好基准面,修理起来还是可以得心应手的。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/277589.html

