
38CrMoAl 合金结构钢是一种调质渗氮钢,表面经过氮化处理后形成氮化铝(AlN)层,依靠AlN 的弥散强化来提高表面的硬度和强度,并且在600℃~650℃时也能保持一定的硬度。由于钢中含有钼,抑制了高温回火脆性淬透性良好,广泛用于制造承受热冲击负荷和往复磨损条件下工作的机械零件,如气缸套、活塞螺栓、蜗杆、磨床主轴等。
38CrMoAl 并不是一种新钢种,该钢中由于Al含量很高,极易氧化,容易导致浇注过程堵水口;如果采用连铸生产,在结晶器内会产生4Al+3(SiO2)=2(Al2O3)+3Si 的反应从而导致保护渣性能降低,保护渣卷入钢液后被凝固坯壳捕捉,轧制时易形成重皮等表面缺陷。因此,38CrMoAl 钢国内主要企业如宝钢股份特殊钢公司、西宁特钢、大冶特钢生产均采用模铸的方式进行浇注。钢材通常以热轧或热锻状态交货,也可以热处理状态交货。
38CrMoAl 模铸生产存在的主要质量问题是点状偏析、发纹和低倍夹杂。点状偏析主要集中在钢锭头部,钢锭中下部较轻或不存在。它在横向低倍试片上呈点状分布,在纵向低倍试片上呈气体通道形状分布。现代分析手段表明38CrMoAl 点状偏析属于碳、磷、硫等元素的正偏析及铝的负偏析,较少发生夹杂物的聚集。
钢中气体的存在和钢锭结晶条件对点状偏析的形成有着重要影响。尽管降低钢中气体含量和钢锭均匀快速冷却能够显著改善38CrMoAl 存在的点状偏析,但这种条件在模铸中很难实现。而通过连铸工艺可实现连铸坯的均匀快速冷却。
模铸的38CrMoAl 钢经常产生表面夹杂和皮下夹杂,轧制后经常在钢坯(材)表面形成夹杂裂纹。表面夹杂和皮下夹杂的形成主要是38CrMoAl 钢流动性差且易发生氧化,模铸工艺不能实现全程保护浇注,不可避免使钢水发生二次氧化,而连铸工艺的优势可实现从大包到中间包再到结晶器的全程保护浇注,避免二次氧化造成的对钢水的危害。
另外由于连铸生产38CrMoAl 钢的成材率较模注高约10%,产品将在成本、利润方面具有更强的市场竞争力,因此38CrMoAl 钢连铸工艺生产必将是今后发展的趋势和方向。据文献介绍,目前日本已经实现了38CrMoAl 的连铸生产并拥有相关专利技术。
连铸坯生产38CrMoAl锻材简述
1.1 38CrMoAl 锻材生产工艺流程
连铸坯(360×450)→ 火焰切割→连续炉加热→5t 锻锤开坯→3t 锻锤成材→ 坑冷→高温回火→精整→探伤→取样、检测→入库。
1.2 38CrMoAl 锻材的检测及质量情况
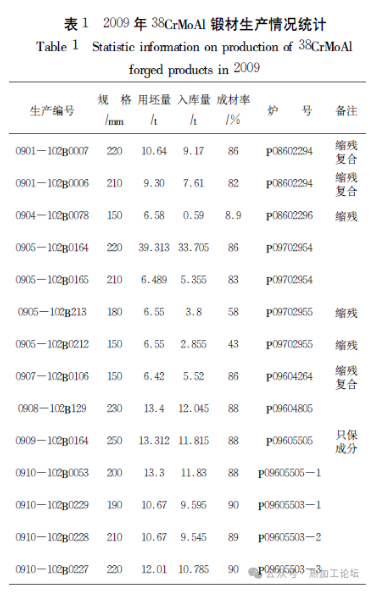
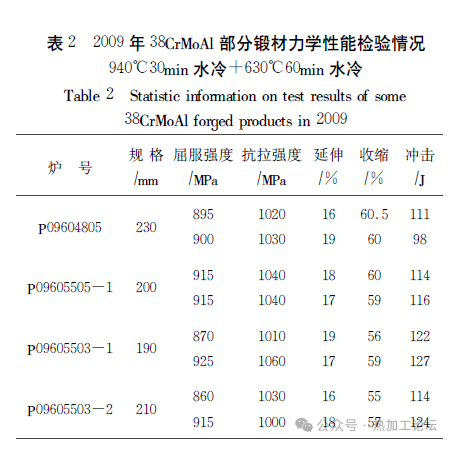
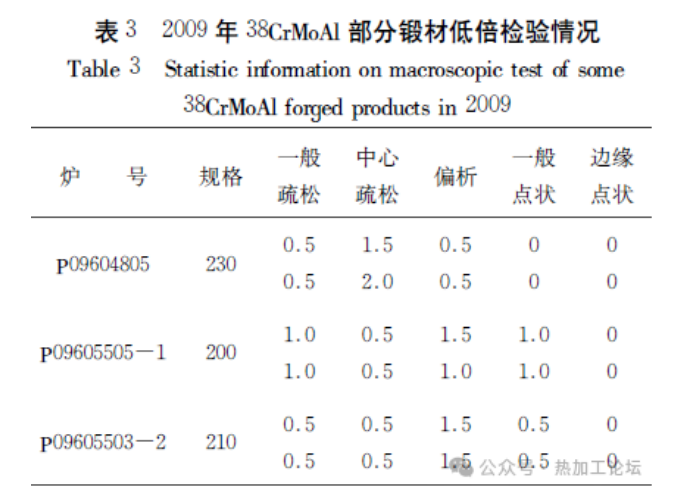
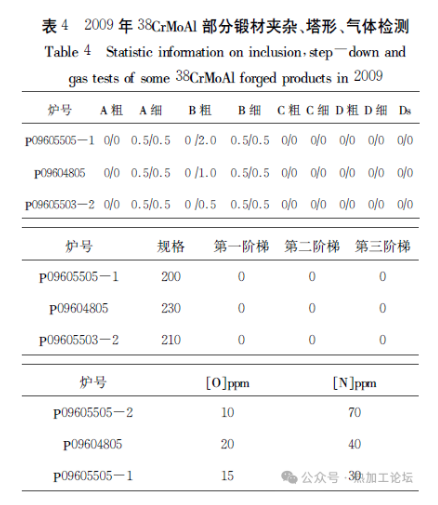
在38CrMoAl 锻材生产过程中,除对标准要求的低倍、力学性能做检测外,还对氧、氮含量、夹杂、塔形及探伤情况做了追踪,对38CrMoAl 锻材性能有了比较详细的了解。从数据上看,攀钢所供连铸坯[O]、[N]总体含量较低、夹杂水平较理想,能有效保证锻材内部质量,通过对锻材的塔形检验,车削后经酸洗检查,基本为零缺陷,说明锻材表面质量好,能够满足用户对发纹和表面质量的要求。但从B级探伤情况来看,多炉号锻材探伤过程中发现缩残。个别炉号的锻材出现多支整支连续缺陷报废,头尾切除量较大。严重影响了成材率。
连铸坯锻材缺陷成因分析
2.2 38CrMoAl 攀钢连铸坯(炉号P09702955)锻材试样金相分析
在金相显微镜下观察,发现试样上的裂纹源均不止一处,裂纹从裂纹源开始向试样边部或四周延伸。所有裂纹周围均发现暗色的点状物质和条状物质混杂聚集,远离裂纹的其它区域则没有。
在基体和裂纹附近未发现明显的夹杂聚集或异常,只有少量的复合夹分散分布在试样的基体上。用2%硝酸酒精腐蚀后进行观察,发现试样的基体组织均为正常的铁素体+珠光体组织。裂纹周围区域铁素体量相对正常组织明显偏高,表明有一定的脱碳现象。另外在裂纹附近的铁素体晶粒内部发现存在黑色的粒状物质。
2.3 38CrMoAl 攀钢连铸坯(炉号P09702955)锻材试样电镜分析
采用JSM-5600LV 扫描电镜对缺陷周围的条状和粒状不明物进行能谱分析,典型结果见图6和图7。
从条状和块状不明物形貌看,主要呈方形和长方形,从成分组成看,该类不明物主要含Al、N 和Cr对比基体成分,Al 和N 含量明显偏高,结合其形貌特征,因此分析应该是以AlN 为主的大型夹杂物。
另外在裂纹附近和裂纹内部发现有灰色不明物,能谱分析结果表明,其主要成分是O、Al、和S 等(Cr 元素可能是污染带来的),因此该不明物应是氧化物夹杂或氧化物和硫化物夹杂复合。
2.4 38CrMoAl 攀钢连铸坯锻材缺陷成因研究
2.4.1 根据以上典型缺陷样检验分析结果,连铸坯锻材(P09702955)产生探伤报警的原因是由于钢中存在的裂纹引起的,且裂纹主要分布在圆钢的中心区域。在裂纹周围存在一定的氧化和脱碳现象,且裂纹周围富集大量的AlN 类的大型夹杂,表明圆钢中心部位的裂纹与连铸坯缺陷有关。
2.4.2 分析锻材(P09702955)产生裂纹的原因,是连铸坯中间裂纹或缩孔在轧制加热过程中形成氧化通道(端部),致使其周围基体发生氧化而不能通过轧制焊合形成的。另外从局部AlN 集中分布现象看,与大型AlN 夹杂的偏聚有关。
2.4.3 通过二次对连铸坯锻材(P08602295)探伤缺陷样进行的分析研究,认为探伤报警的原因是由于钢中存在集中分布的氧化物引起。从其在锻材的位置看主要分布在靠近圆钢外表面或次表面的区域,因此有可能是铸坯中的皮下气泡,在圆钢锻造的加热和锻造过程中,因曝露产生氧化形成的。尤其靠端部区域曝露在加热气氛中,容易形成氧化通道,被氧化的机率更大些,因此端部容易产生缺陷而导致报警。也就是说同样与连铸坯本身质量有关。
提高连铸坯质量改进措施 结论
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/277595.html

