
表面处理是在基体材料表面上人工形成一层与基体的机械、物理和化学性能不同的表层的工艺方法。表面处理的目的是满足产品的耐蚀性、耐磨性、装饰或其他特种功能要求。 对于金属铸件,丝杆、导轨表面热处理是我们比较常用的表面处理方法。
表面淬火
表面淬火是指在不改变钢的化学成分及心部组织情况下,利用快速加热将表层奥氏体化后进行淬火以强化零件表面的热处理方法。
表面热处理的主要方法有火焰淬火和感应加热热处理,常用的热源有氧乙炔或氧丙烷等火焰、感应电流、激光和电子束等。
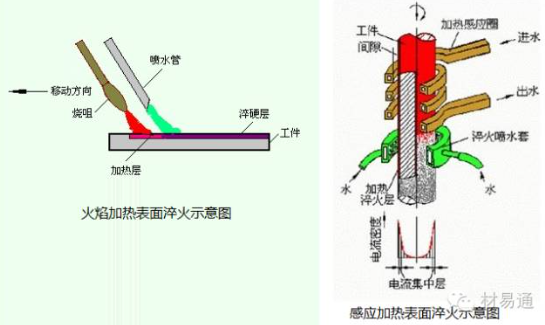
利用交变电流在工件表面感应巨大涡流,使工件表面迅速加热的方法。
感应加热分为:
1.高频感应加热,频率为250-300KHz,淬硬层深度0.5-2mm;
2.中频感应加热,频率为2500-8000Hz,淬硬层深度2-10mm;
3.工频感应加热,频率为50Hz,淬硬层深度10-15mm。
利用乙炔火焰直接加热工件表面的方法。成本低,但质量不易控制。
利用高能量密度的激光对工件表面进行加热的方法。效率高,质量好。 激光表面强化可分为激光相变强化处理、激光表面合金化处理和激光熔覆处理等。 激光表面强化主要用于局部强化的零件,如冲裁模、曲轴、凸轮、凸轮轴、花键轴、精密仪器导轨、高速钢刀具、齿轮及内燃机缸套等。
1.作为精密机械的骨骼,丝杆与导轨的感应淬火及回火设备,其技术演进直接决定了高端机床、机器人、半导体制造装备的精度寿命与可靠性。感应热处理装备正经历从“热工工具”向“智能系统”的质变,目前,该技术已在四类高端领域展现不可替代性。
高精度机床领域:数控机床滚珠丝杠采用分段变频淬火,全行程直线度误差≤3μm/m,替代进口产品成本降低50%。某企业采用AI温控模型后,丝杠疲劳寿命突破200万次循环。
新能源汽车领域:电机转子轴感应淬火设备集成机器人上下料系统,产线节拍缩短至45秒/件,较传统工艺效率提升4倍。某车厂通过随形冷却线圈设计,将轴件加热均匀性提升至±3℃。
轨道交通装备:160km/h以上高速列车导轨需满足硬化层深4–6mm、表面硬度58–62HRC的严苛标准。双频淬火技术成功应用于高铁轨道扣件系统,使磨损率下降70%。
航空航天领域:航空发动机调节丝杠采用真空感应淬火+低温等离子渗氮复合工艺,抗微动磨损性能提升3倍,满足1500℃极端工况服役要求。
尽管技术进步显著,但高端应用仍面临四重挑战: 复杂几何轮廓的处理:丝杆螺旋槽、导轨变截面等结构易导致磁场分布畸变。传统感应器难以实现仿形加热,常出现齿根硬化不足或齿顶过烧问题。例如城轨机车齿轮双频淬火中,因齿廓曲率突变导致的硬化层断裂故障率高达8%。 材料特性波动敏感:高碳钢与球墨铸铁的相变临界点差异,要求电源在0.5秒内响应频段切换。而国产IGBT电源在>100kHz高频段的稳定性仍有所欠缺,制约了薄壁导轨的淬火均匀性。 冷却介质协同瓶颈:淬火阶段的水-油混合介质控温精度不足,引发马氏体转化率波动。某机床企业实测显示,冷却速率偏差5℃/s会导致丝杆残余应力增加200MPa,服役中产生微裂纹。 系统集成壁垒:老旧设备通讯协议与工业物联网平台的兼容性问题,造成30%的产能线数据孤岛。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/277758.html

