
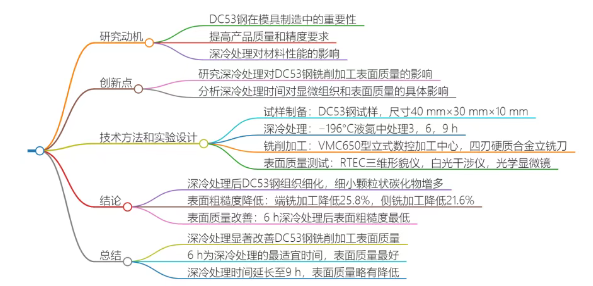
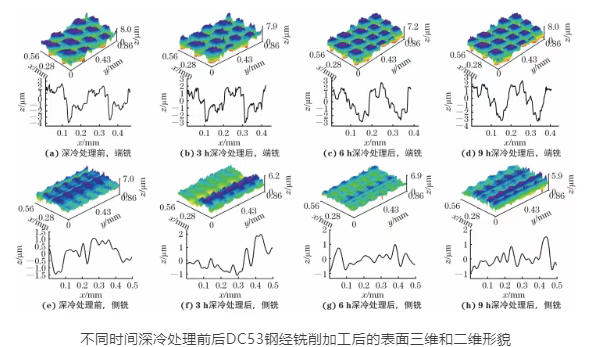
在−196℃液氮中对常规热处理后的DC53钢进行不同时间(3,6,9h)的深冷处理,然后采用硬质合金立铣刀对其进行端铣加工和侧铣加工,研究了深冷处理对试验钢显微组织以及铣削加工表面质量的影响。结果表明:深冷处理后DC53钢中的回火马氏体和残余奥氏体组织发生细化,细小颗粒状碳化物增多且弥散分布在基体上;随着深冷处理时间的延长,晶粒细化效果更加明显,细小颗粒状碳化物增多,组织更加均匀;但当深冷时间延长至9h时,部分颗粒状碳化物尺寸增大。深冷处理后铣削加工表面沟槽或犁沟数量减少,深度变浅,表面粗糙度减小;随着深冷时间的延长,沟槽或犁沟数量先减少后略微增多,深度先变浅后略微变深,表面粗糙度先减小后增大。6h深冷处理后铣削加工表面粗糙度最低,相较于深冷处理前,端铣和侧铣加工表面粗糙度分别降低了25.8%和21.6%,表面质量最好。
DC53冷作模具钢具有高硬度、良好的耐磨性能、出色的韧性以及优秀的加工性能等特点,广泛应用于精密冲裁模、冲压模、塑料模具等复杂模 具的生产中,在现代模具制造中扮演着至关重要的角色。模具抛光是模具制造过程中的重要环节,抛光质量直接决定产品的好坏,而高质量加工表面可以为模具抛光打好基础。加工表面质量越好,抛光后表面质量越好,产品性能也会得到提高。针对产品质量、精度的更高要求,通过合理的方法提高DC53钢铣削加工表面质量至关重要。深冷处理是一种将材料在低温下保持一定时间以提高材料性能的热处理方法,绿色环保,已被应用到实际的生产加工中。目前,国内外学者对深冷处理工艺进行了大量研究,发现深冷处理可以促进残余奥氏体向马氏体转变,增加碳化物的析出,从而提升模具钢的硬度、冲击韧性和耐磨性能。但是,有关深冷处理对模具钢铣削加工表面质量影响的研究少有报道。因此,作者对DC53冷作模具钢进行不同时间的深冷处理,研究了深冷处理对其显微组织以及铣削加工表面质量的影响,以期为通过优化DC53钢热处理工艺提高铣削加工表面质量提供参考。
1 试样制备与试验方法
本文介绍了DC53冷作模具钢试样的制备和试验方法。试样由昆山华烨真空热处理公司提供,化学成分详细列出。试样经过常规热处理和−196℃液氮深冷处理(3、6、9小时不同时间),之后进行打磨、抛光和腐蚀处理,并通过M203型光学显微镜观察显微组织。铣削加工试验在VMC650型立式数控加工中心进行,使用四刃整体硬质合金立铣刀,分为端铣和侧铣两种加工方式。铣削后,利用RTEC三维形貌仪测试表面粗糙度,并用白光干涉仪和光学显微镜观察表面形貌。
2 试验结果与讨论 本文讨论了深冷处理对DC53钢铣削加工表面质量的影响。深冷处理前,DC53钢组织较粗大,碳化物分布不均;深冷处理后,组织细化,碳化物弥散分布,表面粗糙度降低,表面质量提高。随着深冷处理时间延长,表面粗糙度先降后增,6小时深冷处理时表面质量最佳。过长时间深冷处理会导致碳化物聚集,表面质量下降。
(1)深冷处理后DC53钢中的回火马氏体和残余奥氏体组织细化,细小颗粒状碳化物增多且弥散分布在基体上;随着深冷处理时间的延长,晶粒细化作用更加明显,细小颗粒状碳化物增多,组织更加均匀,但当深冷时间为9h时,部分颗粒状碳化物的尺寸增大。
(2)相较于深冷处理前,3,6,9h深冷处理后端铣加工表面粗糙度分别降低 了12.9%,25.8%,21.3%,侧铣加工表面粗糙度分别降低了18.2%,21.6%,17.4%;深冷处理显著降低DC53钢铣削加工表面粗糙度,随着深冷处理时间的延长,铣削加工表面粗糙度先降后增。深冷处理DC53钢的铣削加工表面沟槽或犁沟数量减少,深度变浅,随着深冷处理时间的延长,沟槽或犁沟数量先减少后略微增多,深度先变浅后略微变深。6h深冷处理后DC53钢的铣削加工表面粗糙度最低,铣削加工后的表面质量最好。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/277794.html

