
含硫钢切削时易于断屑,具有加工刀具受力小、刀具寿命长,提高生产效率的特性;与含Pb等易切屑钢相比,对环境污染较小、成本低廉,在国内及欧美有一定的应用市场。
H11为中合金铬系热作模具钢,具有良好综合力学性能、抗热疲劳性能、高温性能和抗氧化性,通常用于制作压铸模、热挤压模等热作模具;随着数控机床高速切削技术的发展,数控机床主轴-刀柄-刀具系统平衡稳定性要求随之提升,刀柄材质由普通材料转向高端材料,H11模具钢开始被用于制作刀柄。为提高刀柄加工效率,部分厂家采用加硫的H11模具钢。
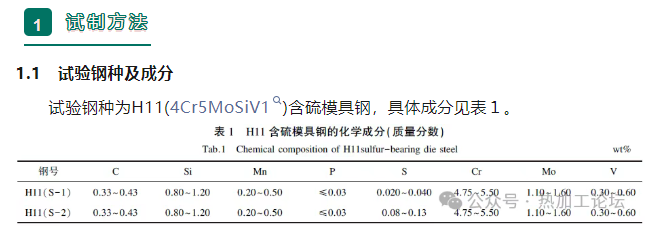
为保证模具钢的综合性能和质量,降低硫化物夹杂物的不利影响,用户要求钢材需经电渣重熔生产。硫是一种活泼性很强的元素,稳定控制其成分含量满足用户要求是模具钢电渣重熔的难点。本文采用酸性渣系电渣重熔试制了H11含硫模具钢的轧材,研究了含硫模具钢硫、硅等相关成分的控制情况,检验分析了轧材非金属夹杂物、组织质量水平。
1.2 电极准备
为满足用户对含硫模具钢硫含量及氧化物、硫化物夹杂物的特定要求,重熔电极采用中频熔炼结合LF+VD精炼工艺制备。在精炼过程中,通过采用低碱度渣系(CaO/SiO2为1.2~1.5)来稳定控制硫含量。为更容易地去除重熔过程中非金属夹杂物,采用SiC、CaSi脱氧工艺。H11(S-1)模具钢硫含量较低,LF+VD精炼先脱氧VD破空后喂硫线加硫;H11(S-2)模具钢硫含量高,LF脱氧精炼后采用FeS加入大部分硫,VD真空处理破空后再喂硫线,使硫含量符合要求。文献为解决CaS类夹杂物造成的水口堵塞问题,对Al2O3夹杂物控制及Ca处理工艺进行了深入研究并提出了具体技术要求,本文制备的重熔用电极采用批量浇注方式,钢包水口直径较大、浇注时间较短,对Al脱氧工艺未做严格要求。在电极浇注过程中,为减少钢液的二次吸气现象,采用了氩气保护措施。
1.3 重熔渣系
常规H11模具钢钢锭采用表面质量好、渣料成本较低的55% CaF2、22% Al2O3、20% CaO、3% SiO2碱性渣系重熔,以进一步脱硫,降低钢中硫含量,同时去除非金属夹杂物,保证电渣的精炼纯净化效果。
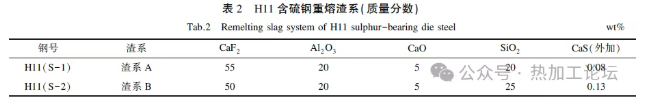
为使含硫模具钢硫含量符合用户要求,在借鉴以往含硫高速钢重熔工艺和相关文献研究的基础上,电渣重熔采用四元酸性渣系,其基本组成为CaF2 55%~50%、Al2O3 20%、CaO 5%、SiO2 20%~25%。不同钢号对应的具体渣系见表2。电渣重熔初期硫有较大的损失,添加硫化物可保证硫含量合格;考虑炉外化渣的特点,液渣化渣末期需添加0.08% 或0.13% 的CaS,以弥补硫的损失。
1.4 重熔工艺参数及检测方法
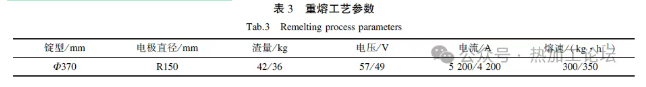
试验在2t电渣炉上进行,采用炉外化渣、液渣注入结晶器,大气环境下双极重熔工艺,具体重熔工艺参数见表3。
钢锭成分检测采用M10直读光谱仪,硫含量检测采用碳硫仪。钢锭锻制成方坯时,在距离钢锭大头位置30mm、80mm 表面取样,以及在退火后的方坯端头取成分样。根据GB/T10561-2023标准,采用A法对轧制棒材样本进行非金属夹杂物检验;模具钢带状组织、退火组织采用SEP1614评级。
2.1.1 含硫模具钢硫含量的控制
电渣重熔钢中硫的损失主要包括:熔渣脱硫和大气气化脱硫。
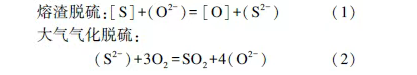
由图1可知,钢锭重熔初期(即钢锭大头段),尽管在渣中添加了CaS,但重熔渣中的硫含量仍偏低,未能与钢中的硫达到平衡状态,因此反应(1)仍继续进行;钢锭重熔至一定高度后,熔渣硫容量与钢中硫含量达到平衡,熔渣不再脱硫,转化为气化脱硫,钢中硫含量趋于稳定。
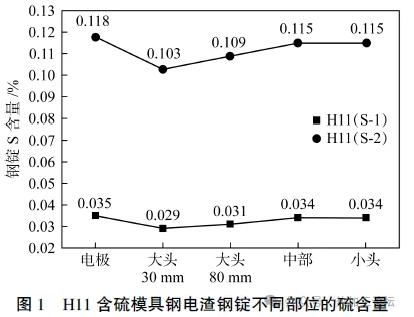
因H11(S-1)与H11(S-2)硫含量不同,熔渣与钢中硫含量平衡硫容量不同,因此在渣中添加的硫化钙量也有所不同。为减少钢锭大头硫含量的损失,需根据钢号硫含量要求及重熔渣料、环境条件寻求适宜的硫化钙添加量,以保证硫含量符合钢种的控制要求。
2.1.2 含硫模具钢硅、锰、铬含量的控制
电渣重熔过程中存在如下反应:
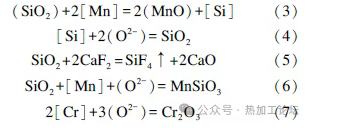
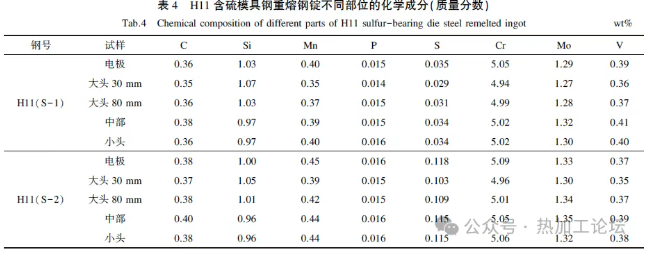
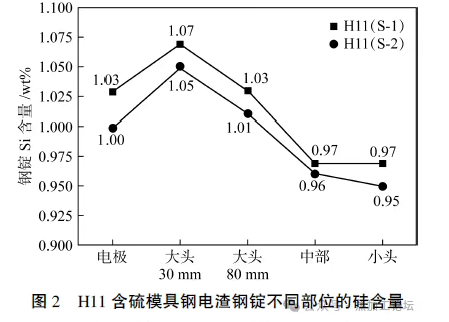
由图2可知,重熔钢锭大头30mm 处硅含量较电极有所增高,而中部及小头部分硅含量有所降低。重熔初期酸性渣SiO2含量高达20%,氧化铁含量很低,会出现化学式(3)的反应,硅被还原进入钢中,钢锭大头30mm 处增硅。在大气环境下重熔时,随熔渣温度升高,熔渣的吸氧、电极表面的氧化使熔渣的氧含量升高,与钢中硅发生化学式(4)的反应,同时高氟渣重熔还发生化学式(5)的反应,使钢锭除大头30mm、80mm 外其余部位都有一定的烧损,与常规碱性渣系重熔相近,因此电极硅含量应控制在中限上下。
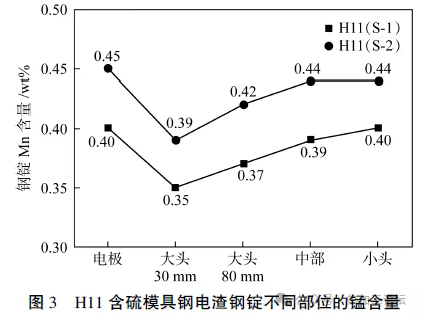
由图3可知,重熔钢锭大头30 mm 处锰含量较电极有一定地降低,大头80 mm 处也有降低,反而到中部及小头部分锰含量与电极含量相当。MnO为弱碱性氧化物,在重熔前过程中,熔渣中MnO的含量起初较低,但随着酸性渣的重熔,会发生特定的化学反应,如反应式(3)、(6)所示,导致锰烧损;随着重熔地进行,渣中MnO含量与钢中的Mn含量逐渐趋于平衡,使钢中的Mn含量趋于稳定,接近电极中的含量。连铸过程中的研究显示,保护渣中MnO含量的变化受到反应条件和初始含量的影响,因此,为使硫化物形成硫化锰,考虑锰在钢锭大头处的烧损,电极锰含量应控制在中上限。为弥补Mn在重熔初期的损失,可在倒渣时添加FeMn粉和重熔初期补加FeMn粉。
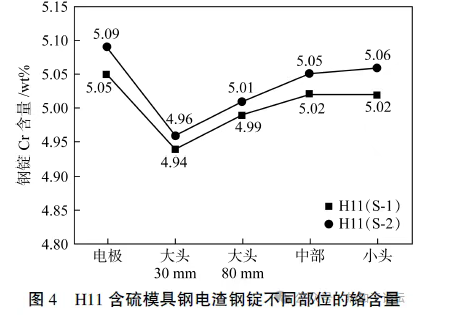
由图4可知,重熔钢锭大头30mm 处铬含量较电极有一定地降低,大头80mm 处铬烧损较大,而中部及小头部分铬含量与电极含量相当。铬的烧损为重熔初期钢中铬的氧化造成;随重熔过程地进行,渣中Cr20含量与钢中Cr含量趋于平衡,钢中Cr含量趋于稳定。因此,电极铬含量应控制在中限,避免铬含量不足。
2.2 酸性渣系重熔含硫模具钢钢锭表面质量
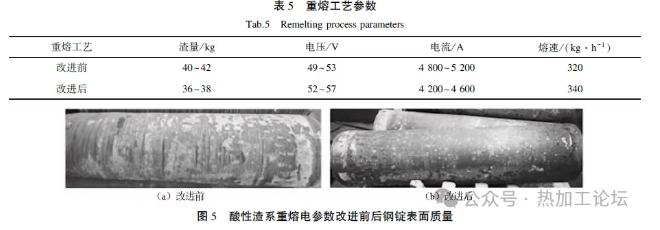
电渣重熔由常规碱性渣系改为酸性渣系重熔后,采用原电参数进行重熔,钢锭表面会出现渣沟、褶皱、波纹,表面质量差,不能直接锻制。为此,试验改进了重熔电参数,根据酸性渣系黏度大、电阻率高的特点,通过降低渣量、提高电压、降低电流,适当提高熔速,可使钢锭表面趋于光滑,无渣沟、褶皱等缺陷,能直接进行锻制。重熔工艺改进前后工艺参数见表5,钢锭表面质量如图5所示。
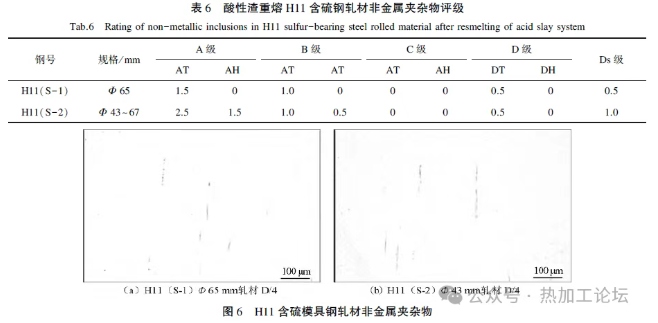
采用酸性渣系批量试制了H11含硫钢锭。含硫电渣钢锭经锻轧被加工成Φ 25~70mm 轧材,其非金属夹杂物检验结果见表6,夹杂物形貌如图6所示。H11(S-1)钢中硫化物夹杂物为1.5级,钢中未见C类硅酸盐类夹杂物;B 类夹杂物为1.0级,D类0.5级,Ds类0.5级。H11(S-2)钢中硫化物夹杂物评级高达2.5级,钢中未见C类硅酸盐类夹杂物;B类夹杂物为1.0 级,D 类0.5级,Ds类1.0级。硫含量高的H11(S-2)A类夹杂物级别高于H11(S-1),这与硫含量同硫化物析出尺寸关系的研究结论一致。
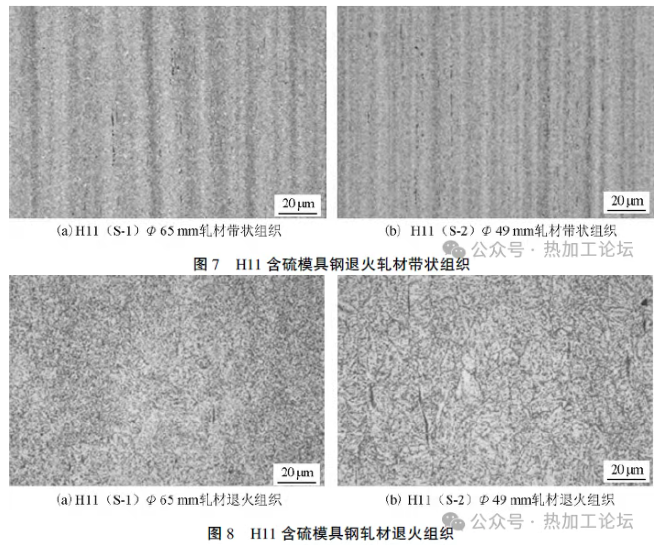
含硫H11 电渣钢轧材退火态带状组织如图7所示,H11(S-1)Φ 65mm 轧材评级为SB3,H11(S-2)Φ49 mm 轧材评级为SA3。轧材退火组织如图8所示,H11(S-1)Φ 65mm 轧材评级为GC1,H11(S-2)Φ49mm 轧材评级为GC2,结果与常规碱性渣系重熔钢锭轧材类似。
(1)在大气环境下,酸性渣系重熔H11含硫钢的钢锭大头处硫、锰、铬等易氧化元素有一定的损失,随着重熔的进行,硫、锰、铬含量趋于稳定;钢锭大头硅含量有一定的增加,随着重熔过程的进行,转为烧损并趋于稳定。钢锭大头处的硅、锰、硫、铬与其余部位有一定的差异,为减小此差异,根据钢号成分要求及重熔条件,倒渣时需加入适量的硫化钙,重熔初期需补加适量锰铁粉、铬铁粉,使钢锭大头成分符合要求。
(2)酸性渣系重熔时,重熔工艺参数与碱性渣系存在差异,适当降低渣量、提高电压、降低电流,在保证钢锭熔速适宜的同时,可改善钢锭表面质量满足锻制要求。
(3)酸性渣系重熔H11含硫钢钢锭生产的轧材带状组织、退火组织与常规碱性渣系相当;与常规碱性渣系重熔钢锭轧材非金属夹杂物对比,B 类夹杂物略高,C 类、D 类夹杂物相当,A 类非金属夹杂物评级明显偏高,硫含量越高,评级越高;但满足了用户H11含硫钢要求,切削加工时断屑较好,提高了加工效率。
作者:文/河冶科技股份有限公司●谢志彬
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/277094.html

