
718 塑料模具钢是在P20基础上的改进型钢号,该钢由于淬透性好,性能优越,厂家预硬状态供货,模具制造厂无须热处理可直接用于模具加工,可大大缩短模具加工周期。该钢主要用于制作尺寸较大、高档次的塑料模具,如:大型镜面塑料模具、塑胶模具、高抛光度的模具型腔,热挤压模具等。我公司采用“40tEBT 偏心电炉冶炼+LF 炉精炼+VD 炉真空处理+模铸19、36 t 钢锭+45MN 压机锻造+热处理”工艺成功进行了厚度300 mm ∼ 600 mm、宽度1100 mm ∼ 1 400 mm 的718 塑料模具钢大模块试制,并对模铸工艺条件下该钢的T[O]、[H]及非金属夹杂物的控制进行了研究。试制结果表明,我厂生产的大钢锭冶金质量达到较高水平。
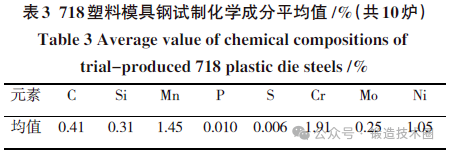
718 塑料模具钢的技术难点:(1)国外成功经验表明合理的化学成分控制是保证该钢物理性能的关键。(2)该钢属中碳且含1%镍的塑料模具钢,对白点及裂纹较敏感,生产中要严格控制钢中的气体含量(T[O]、[H])及非金属夹杂物。(3)加强冶炼工序控制,尽量降低非金属夹杂物,满足协议要求。根据标准和718 塑料模具钢的技术要求,制定了试制生产工艺路线和化学成分控制范围,标准、实际生产化学成分及残余、有害元素和气体含量见表1、表2 所示。
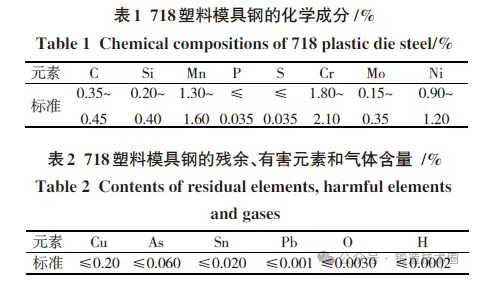
参考国内外相关资料,结合该钢特性及我公司装备情况,试制时对化学成分进行了内控要求。718 塑料模具钢中各元素的主要作用如下:碳元素保证强度及热处理淬透性;Cr、Mo 提高模块淬透性,使C曲线右移;Mn 和Ni提高强度及淬透性,改善模块韧性。根据各元素作用,试制时要求主要元素控制在规格中限以上。为防止模块在热处理时产生热脆和冷脆,有害元素磷、硫控制小于0.010%。试制统计结果均值见表3。
3.2 该钢冶炼时的气体含量及非金属夹杂物控制理论及试制情况
3.2.1 钢液中氢含量控制理论及试制结果
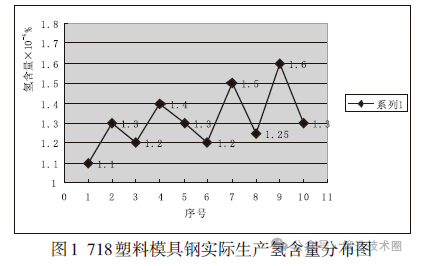
杜包伏依等人研究指出,氢在固、液态钢中的溶解度服从平方根定律。钢锭中氢含量大于0.0002%时,钢的延伸率和断面收缩率将大幅降低。对含Ni1%的中碳718塑料模具钢影响更大。当达到一定的含氢量时,将产生白点缺陷和氢脆。生产试制时,要求入炉原辅材料干燥,氧化期保证足够的脱碳量,利用碳氧剧烈反应生成的CO气泡将钢液中的氢去除,LF 炉精炼时间控制在100min 内,减少钢液在精炼过程吸气,VD 真空设备良好并与合理的氩气流量相结合,可确保钢液中氢含量小于0.00015%,满足718 塑料模具钢对氢含量要求。钢液真空处理后,采用真空石英管取氢样现场检测氢含量的统计数据表明,钢液氢含量控制在0.00016%以下。依据统计数据绘制了VD 真空处理结束氢含量分布图,见图1。
3.2.2 钢液中氧含量控制理论及试制结果
在电炉脱P及控制过程中,钢液中大量的元素被氧化,钢液中游离氧很高,需要对氧化钢液进行精炼还原,进一步去除钢液中的氧。脱氧是炼钢的重要环节,它在很大程度上决定成品钢的质量,脱氧不彻底,精炼钢液结晶凝固时与脱氧剂结合就有Al2O3和FeS-FeO 易熔共晶体自晶界析出,使钢塑性降低,脆性大幅增加。另一方面,由于氧在钢液内逐渐富集,当其浓度超过碳氧积决定的氧浓度时,会在钢中产生气泡,模铸时随钢液凝固滞留在钢锭机体中,使钢锭产生疏松孔洞、缩孔、偏析等缺陷。
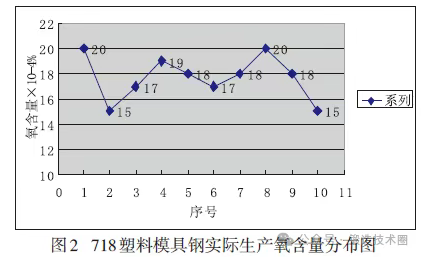
根据脱氧反应的热力学和动力学原理,结合该钢特性,实际生产中采用沉淀脱氧(加Al、加Fe-Si 块)和扩散脱氧(LF 钢包精炼炉用C、Si、Al 粉还原)相结合的综合脱氧方式,使LF 炉精炼末钢液中的氧控制在0.0025%以下,再经VD 炉真空处理,进一步降低钢液氢含量。据试制统计结果绘制出718 塑料模具钢氧含量分布图,见图2。
3.2.3 非金属夹杂物实际生产情况
钢液中的脱氧产物如不及时排除,随钢液凝固就会滞留在其中,形成非金属夹杂物,它的存在将降低钢的韧性和疲劳极限,使加工性能恶化。根据斯托克斯原理和我厂硅酸盐渣系特性,为确保大部分非金属夹杂物上浮,试制时选用密度小的强脱氧剂铝和硅铁对钢液进行脱氧,在热力学和动力学条件满足下,对夹杂物进行了变质处理,尽量去除钢液中的非金属夹杂物。试制统计结果见下表4。
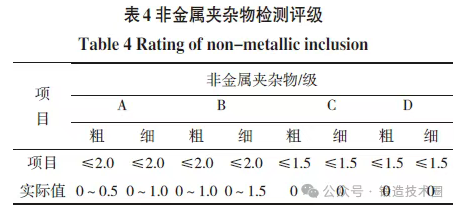
试制中加强了冶炼过程气体控制,夹杂物进行了变质处理。数据统计表明,夹杂物A 类和B 类满足标准要求,C 类和D 类夹杂物均为0级。
模铸时氩气全程保护浇注,试制浇注锭型19 t、36 t。钢锭红送➝45MN 压机锻造➝锻后退火➝模块预硬化➝检验硬度➝入库。
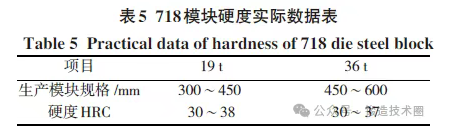
(1)采用EBT+LF+VD+模铸19 吨八角锭+红送锻造试制生产的厚度300 mm~600 mm 塑料模具钢718 模块完全可满足用户要求。
(2)采用电炉+真空精炼的冶炼方法生产的19 t、36 t大钢锭氢、氧含量和非金属夹杂物含量完全可满足标准要求,钢锭冶金质量可得到保证,各种指标满足协议要求。
作者:文/攀钢集团江油长城特殊钢有限公司●岳振峰
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/277095.html

