
● 产品名称:18Ni(300)模具钢粉 ● 牌号: -18Ni300 ● 性状:灰色粉末状 ● 用途:18Ni300模具钢粉适用于3D打印、粉末冶金(PM)、粉末热等静压成型(HIP)、金属注塑模成型(MIM)等工艺;广泛应用于航空、航天、精密模具、军事工业等领域。
-00Ni18Co9Mo5TiAl
-MS1
-18%Ni Maraging300(M300)
-ASTM A579/579M-17A
-SAE AMS 6514
-MIL-S-46850D
-European 1.2709 DIN 1.2709
-X3NiCoMoTi 18-9-5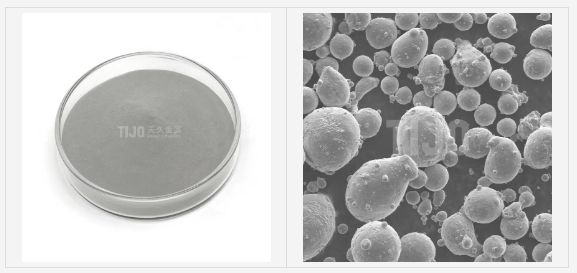
3D打印技术自上世纪80年代出现以来,在工业制造、医疗、航空航天、文化艺术等领域发挥着越来越重要的作用。选区激光熔化技术(Selective LaserMelting,SLM)是金属3D打印的主要技术之一,其通过逐层铺加金属粉末,利用激光扫描使粉末熔化凝固成形,在高复杂、高精度的零件制造上有着传统工艺无法比拟的优势。
模具被称为“工业之母”,其生产制造水平是一个国家工业制造水平的重要标志。注射模的冷却时间通常占到整个周期的2/3以上,因此良好的冷却系统对于注射模尤为重要。目前,基于3D打印的随形冷却技术在复杂注射模具上得到广泛应用,它更加贴合产品轮廓,对提高模具的散热效率和均匀性,进而提高模具生产效率有着非常重要的意义。
马氏体时效钢作为制造中高档模具的主要钢种之一,具有很好的力学性能和焊接性能,以质量分数为18%Ni应用最为广泛。本文研究18Ni300马氏体时效钢SLM成形工艺,并采用得到的优化工艺参数打印带有随形水路的模具镶件,最终得到具有良好力学性能的3D打印模具零件。
激光功率、扫描速度、扫描间距作为SLM成形的最重要工艺参数,直接影响着激光能量输入密度,进而对成形零件的质量和性能产生影响。Simchi的研究表明试样的相对密度随激光能量密度增大而增大,最终趋于某一定值。史玉升等、李瑞迪、王沛等通过对316L不锈钢SLM工艺和缺陷研究发现,激光能量密度过大时,试样内部热应力大,易产生翘曲变形、裂纹等缺陷;激光密度过小时,粉末熔化质量差,易产生孔洞、球化等缺陷。
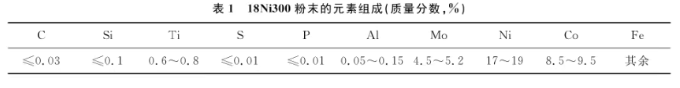
本文使用西安交通大学快速制造国家工程研究中心研发的SLM设备SLM250,主要参数为:扫描速度20~12000mm/s,分层厚度0.03~0.15 mm,成形尺寸250mmX250mmX265mm。选用材料为某公司生产的马氏体时效钢18Ni300粉末(见表1),粒度分布为15~53 μm。
2.1 单因素实验设计
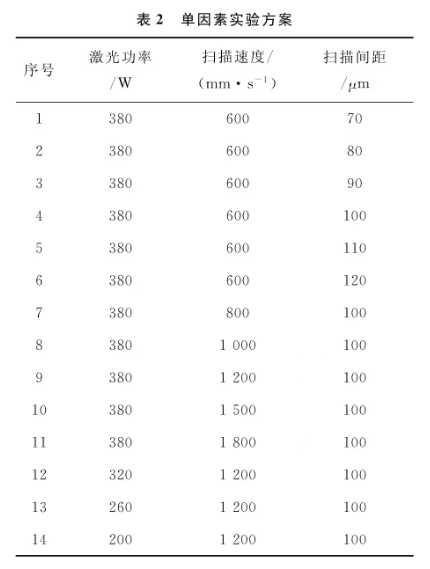
相对密度是试样体积密度与材料理论密度之比,对于SLM成形的试样的质量,相对密度是一个重要指标。本文主要针对激光功率、扫描速度、扫描间距三个工艺参数进行研究,选择工艺参数区间,设计单因素实验方案(见表2),测试并对比试样的相对密度。
本实验所用材料的理论密度为8.1g/cm²,铺粉厚度为每层30μm,扫描路径为S正交扫描策略,激光光斑直径0.05mm,成形试样为边长10 mm的正方体实体方块。
2.2 单因素实验结果及分析
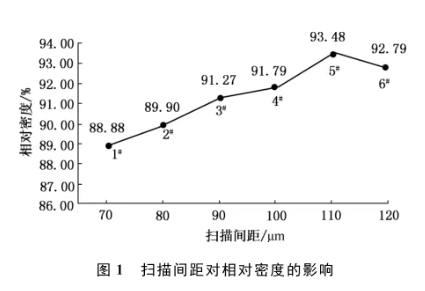
扫描间距过大时,熔道之间的金属粉末获得的热量较少,粉末熔化不良,两熔道之间搭接率低;扫描间距过小时,两熔道之间相互覆盖,热量集聚多,使试样热应力大、易翘曲变形。图1为激光功率380W、扫描速度600mm/s的1#、2#、3#、4#、5#、6#试样的测试结果,从图1中可以看出试样密度在扫描间距100~120μm之间某点达到最大。
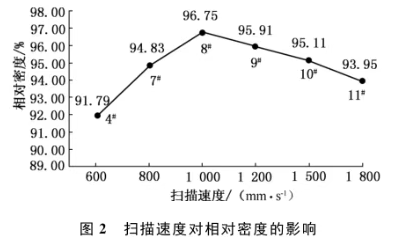
扫描速度对试样相对密度的影响程度较扫描间距大。图2为激光功率380W、扫描间距100μm的4#、7#、8#、9#、10#、11#试样的测试结果,从图2中可以看出试样密度在800~1 200mm/s之间某点达到最大。
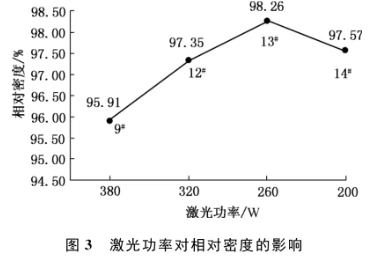
相较于扫描速度和扫描间距,激光功率对相对密度的影响最小,对试样表面质量影响较大,随着激光功率增大,试样表面粗糙度变低,但翘曲变形量变大。图3为扫描速度为1200mm/s、扫描间距100μm的9#、12#、13#、14#试样的测试结果,从图3中可以看出功率在260W附近相对密度最大。
2.3 正交试验
根据实体方块的单因素实验结果,选择三水平三因素设计正交试验,选用L9(3#)正交表。测定了正交试验的9个实验试样的相对密度与硬度,进行了正交试验极差分析。相对密度的正交试验极差分析如表3所示。
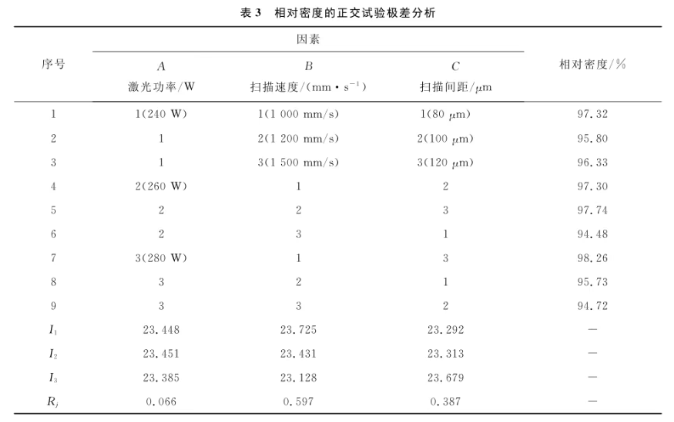
结果表明,参数对相对密度影响程度的顺序为:扫描速度>扫描间距>激光功率,此结果与单因素实验所得结果相同;最优工艺参数应为:激光功率260W、扫描速度1000mm/s、扫描间距120μm。硬度的正交试验极差分析如表4所示。
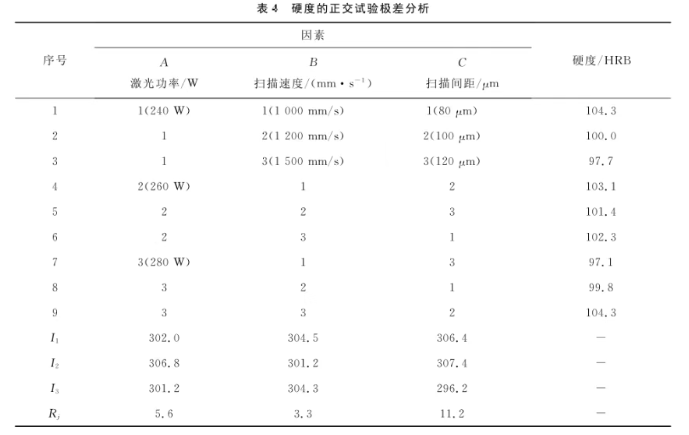
结果表明,参数对硬度影响程度的顺序为:扫描间距>激光功率>扫描速度;对硬度的最优成形条件为:激光功率260W、扫描速度1000mm/s、扫描间距100μm。
根据正交试验结果,并参考实体方块的单因素实验,确定最优成形条件:激光功率260W、扫描速度1000mm/s,扫描间距110μm。利用此参数打印试样,测得相对密度为98.89%,优于其他试样。
3.1 内部形貌
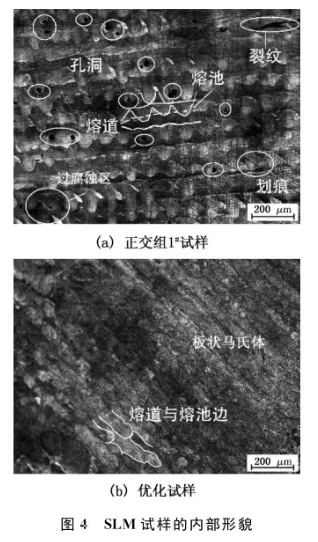
利用金相显微镜对正交组1# 试样和优化试样的内部形貌进行对比。在100倍镜下发现,1#试样熔道和熔池搭接十分紧密,扫描轨迹重叠导致熔道界限没有完整展现,试样内部出现大量呈圆形的微型孔洞。优化组熔道连续,熔池较紧密,界限清晰,熔道和熔池搭接情况不如1#试样紧密,但试样内部无明显的缺陷,同时可以观察到大量分布均匀的板状马氏体组织。
1#试样出现较多孔洞的原因可能是因为扫描间距和扫描速度小,能量输入密度高,试样内部温度梯度大,同时试样内部缺陷或杂质作为应力集中点成为孔洞形成的起始点,在热应力的作用下形成孔洞,故而多呈圆形。
3.2微观组织
利用SEM对正交组1# 试样和优化试样微观组织在2000倍下进行观测对比。1#试样晶粒组织分界明显,分布不均匀,且球化、孔洞和裂纹等缺陷较多。热影响区晶粒粗大,主要以柱状晶为主,尺寸范围约为1~4μm,过渡区以柱状晶和胞状晶为主,形状多不规则,尺寸范围约为0.5~1μm。优化试样熔池搭接良好,晶粒主要以形状规则的胞状晶为主,晶粒组织之间转变良好,分布均匀。熔池中心区晶粒形状规则,尺寸范围约为1.2~1.6μm,在残留的热量下过度生长,因此部分晶粒为不规则大尺寸胞状晶。过渡区晶粒极为细小,尺寸约为0.4~0.7μm。熔池中存在孔洞、球化等缺陷,但较1#试样不明显。
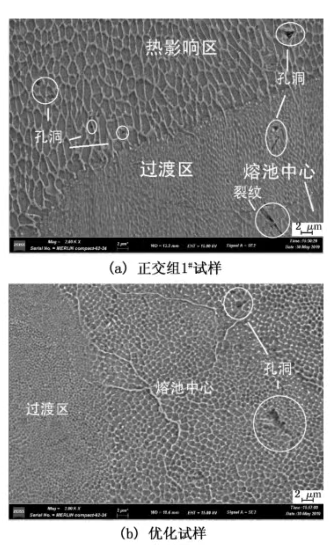
SLM的激光能量呈高斯分布,热量散失主要形式为气体对流和已凝固金属热传递,因此导致SLM成形实验内部组织具有多种组织区域。熔池中心区域是激光能量输入最高处,主要的形核方式为均匀形核,故而熔池中心的晶粒主要为分布均匀且形状规则的胞状晶,当熔池中心的热量散发效率低,残留的热量会使胞状晶再次生长变大。随熔池中心向熔池外沿,熔池边界形核方式变为以熔池中心胞状晶为基底的非均匀形核,并且具有较大的过冷度抑制晶粒生长,高形核率和低生长速率导致晶粒数量大量增加同时细化,因此胞状晶极为细小,且形状较不规则。根据Hall-Petch公式可知,晶粒尺寸越小,越有利于材料的力学性能,故而熔池边界的力学性能较熔池中心优秀。晶粒主要依靠热量扩散驱动提供动力长大,生长方向与最大散热方向相反,而熔池的散热在垂直于熔池边界的方向最快,因此熔池外的热影响区晶粒组织主要是为垂直于熔池边界的柱状晶。另外,熔池与熔池搭接,对流的液体金属可能将正在成形的柱状晶冲散成更小的晶粒碎片,碎片作为非均匀形核的基底从而促发了细小胞状晶的形成,因此熔池搭接得越紧密,材料的力学性能越好。
3.3 拉伸测试
按照优化工艺参数打印如图6所示的拉伸试样,并利用万能拉伸实验机对其进行拉伸试验,实验结果如表5所示。
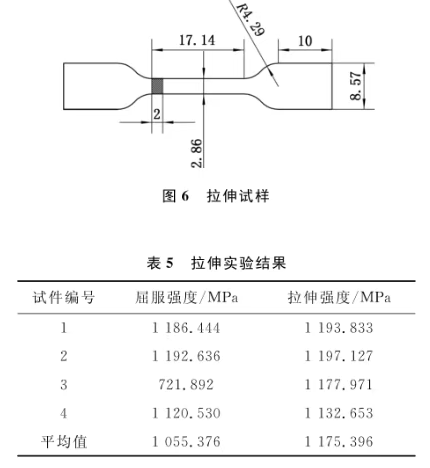
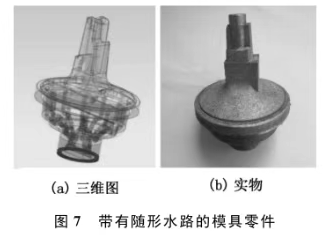
测试结果表明,正交试验优化参数组成形的试样,抗拉强度在1100~1200MPa之间,其力学性能与未热处理的锻造18Ni300(抗拉强度830~1170MPa)相当。最终利用此参数成功打印了带有随形水路的模具零件,如图7所示。
(1)通过考虑相对密度和硬度的正交试验,分析得到最优的工艺参数组:扫描速度1000mm/s,扫描间距110μm,激光功率 260W,采用此组参数打印实体方块相对密度为98.9%。影响相对密度的因素按影响程度由大到小的顺序为扫描速度、扫描间距、激光功率。影响硬度的因素按影响程度由大到小的顺序为扫描间距、激光功率、扫描速度。
(2)通过对内部形貌和微观组织观察,发现优化试样熔道和熔池搭接紧密,晶粒细小且形状规则,显微组织分布均匀,转变过渡良好,内部缺陷少。最优参数组成形的拉伸试样力学性能与未热处理的锻造18Ni300马氏体时效钢相当。
声 明:文章内容摘自网络,该内容仅作分享学习,不代表天久金属立场;天久金属尊重原创、保护原创。发表文章内容建立在分享的目的上,发表文章的版权归原作者所有,文章及其配图仅供读者学习之用,如涉及到侵权请及时告知,我们将予以核实删除。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/277096.html

