钢包底吹系统是一种普遍应用的炉外精练工艺,具有操作简单、成本低等优点。炉后氩站可以通过底吹氩气产生的气泡搅拌钢液,均匀钢液成分和温度,有效地去除钢液中的夹杂物,提高钢水质量。对于螺纹钢一系列精练需求不高的钢种,采用炉后钢包底吹工艺即可满足钢液的炉外精练需求。合理的钢包底吹氩工艺对夹杂物的控制至关重要,研究者采用物理模拟和数值模拟对其进行了大量研究。例如,林路等通过水模拟实验改善了钢包底吹氩位置及控制工艺,降低了钢中的全氧含量;赵建鹏等通过数值模拟方法研究了底吹流量对夹杂物去除效率的影响,结果表明,底吹流量由60NL/min 增至180NL/min 时,夹杂物去除率由24.1%增至34.9%;唐萍等结合物理模拟和数值模拟研究得出合理的200 t 钢包底吹氩流量为9~12 Nm3/h,吹氩时间为8~10min。Lou等模拟研究了气体对搅拌钢液和夹杂物去除的影响,结果表明,在一定流量范围内的气体可促进夹杂物去除。因此,合理的钢包底吹流量有利于提高钢液洁净度。目前,国内许多企业在生产一些精练水平需求较低的钢种时,要求钢包底吹具有良好夹杂物控制效果,同时能够尽可能缩短冶炼时间,提高生产效率,降低成本。但是,在实际生产过程中,通常存在钢包底吹流量控制随意、吹氩时间不统一,夹杂物控制效果不稳定等问题。针对以上问题,本研究通过在某厂进行工业实验取样研究,分析了不同钢包底吹强度下钢中氧氮含量、夹杂物数量以及温度等因素随软吹时间的变化情况,制定了合理的钢包底吹工艺,为企业提高冶炼效率、降低生产成本提供了技术支持。
1.1 实验方案
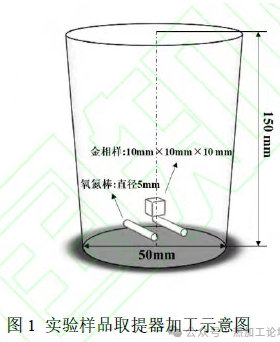
以某厂生产的钢种Q235B 为例,现场采用的钢包为非对称双透气转,底吹孔位置均在0.5R 处,夹角为90°,钢包透气性良好。在炉后出钢阶段完成后,钢包进入吹氩站,进行2min合金化处理。首先采用钢包底吹强搅模式,随后进行软吹处理,软吹时间通常为8~10min,钢包软吹过程全程吹氩气。此实验主要考察钢包软吹的流量和时间。取样炉次共4 炉,根据日常生产情况单支路分别采用5、8、12、15 Nm3/h 的流量进行软吹,分别在软吹0、2、4、6、8 min 以及中包浇铸18 min 对钢液进行取样分析。 采用底部直径50mm、高150mm 的大型提桶取样,如图1 所示,在提桶样底部附近加工两根直径为5mm 的氧氮棒和规格10mm×10 mm×10 mm 的金相样作为测试分析样品,在提桶样底部附近加工样品可以有效避免钢中存在的小气泡影响氧氮含量的检测结果。氧氮棒采用惰性气体熔融红外吸收法检测钢中O、N 含量,金相样经过打磨抛光后,采用ASPEX 自动扫描电镜对样品中夹杂物的数量、成分及尺寸进行统计分析。
2.1 钢液全氧含量随钢包底吹时间的变化情况
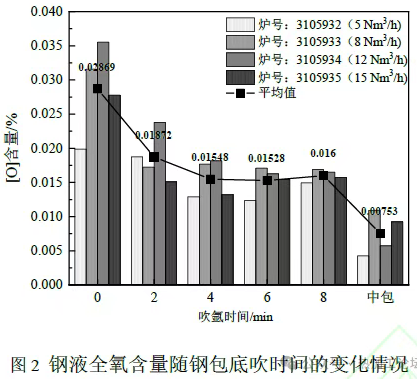
在不同钢包底吹强度下,对4 炉取样炉次进行钢中全氧含量和氮含量的检测。图2为钢液全氧含量随钢包底吹时间的变化情况如图2 所示,随钢包底吹时间延长,钢液全氧含量总体呈现下降趋势。由于转炉冶炼具有不可控性,出钢后的钢液全氧含量波动较大。在钢包底吹开始阶段,钢中全氧含量平均为0.0287%,部分炉次达到0.035%;底吹4min,全氧含量降至0.0155%左右;底吹4~8 min,全氧含量变化较小,其中部分炉次全氧含量增加,原因在于钢水液面裸露造成二次氧化;底吹结束后,在静置状态下,钢包氧含量继续降低,中包浇铸过程全氧含量降至0.0075%左右。
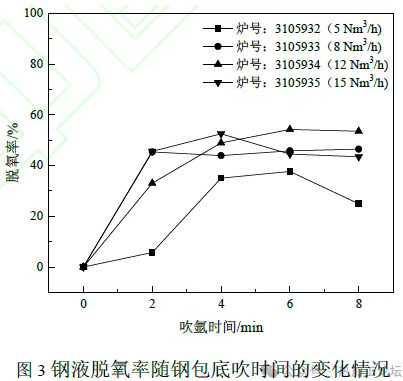
钢包吹氩过程中,钢液脱氧率随钢包底吹时间的变化情况如图3 所示,不同底吹强度下的实验炉次在0~4 min 脱氧率提高最快,由0%提高至38%~53%;在4~8 min 脱氧率变化较小。其中,底吹强度为5Nm3/h 的实验炉次的氧含量控制水平最差,原因在于此底吹气量对钢液的搅拌效果最弱,不利于钢液循环流动以促进夹杂物上浮。底吹强度为15Nm3/h的实验炉次,由于搅拌强度过大,造成钢液面裸露面积变大,引起钢液二次氧化。实验由图3 可知,钢包底吹4 min 是脱氧率提高的关键期,因此,钢包底吹时间应大于4 min。
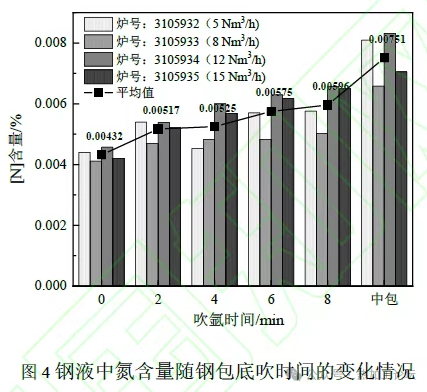
钢液中氮含量随钢包底吹时间的变化情况如图4所示,随着底吹时间延长,钢液中氮含量逐渐增大。钢包底吹氩气开始前,钢中氮含量约为0.0043%;底吹8min 后,钢中氮含量增至0.0060%左右。
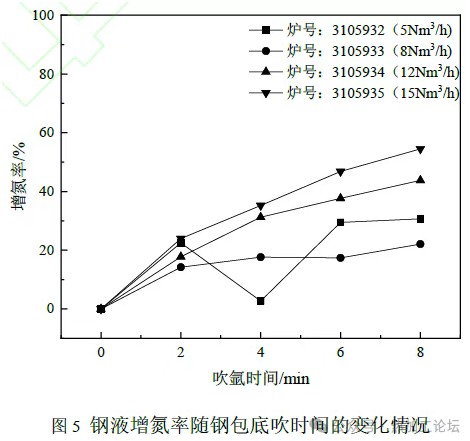
在吹氩过程中,钢包增氮率随底吹时间的变化情况如图5 所示,实验炉次中钢液增氮率最小为18%,最大为47%。随着底吹流量增加,钢液的裸露面积加大,增加了钢液与空气的接触面积,从而提高了增氮率。提高氮含量会显著影响钢材的组织并与铁生生化合物,对钢材性能产生显著影响。因此,钢包精练需要在有效控制夹杂物的同时,防止钢液氮含量增加。
由于实验炉次的钢种在生产过程中采用硅脱氧,钢中夹杂物绝大部分为SiO2 类夹杂,因此,本研究只统计分析SiO2 类氧化物夹杂。 夹杂物的总面积是扫描区域内所有SiO2 类夹杂物的面积之和,其数值可反映钢液的洁净度。如图6所示,在相同扫描面积内,随着吹氩时间延长,夹杂物的总面积逐渐减小,在0~6 min 内减小最快;对应于钢中全氧含量的变化趋势,4个实验炉次内夹杂物总面积分别由0min 的0.135、0.129、0.116、0.178 mm2减少至6 min 时的0.089、0.068、0.095、0.069mm2,减少率分别为34.1%、47.3%、18.1%、61.2%,其中,流量为8 Nm3/h 的实验炉次的变化曲线处于最低水平,说明此流量强度下的夹杂物控制效果最好;钢包底吹6~8 min,夹杂物总面积的变化相对较小。
统计分析了4 个炉次实验样品中不同尺寸夹杂物的数量随吹氩时间的变化情况(图7)。
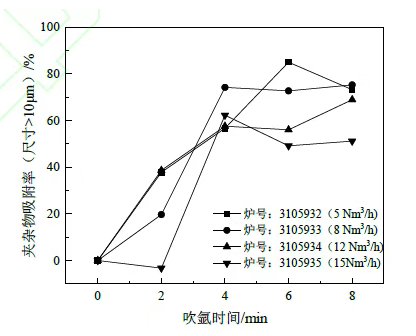
如图7所示,在钢包吹氩开始阶段,尺寸小于5 μm 的夹杂物数量占比大于75%,并且夹杂物的平均尺寸位于最高水平;随着吹氩时间延长,小颗粒夹杂物相互碰撞聚合,结合成尺寸较大的夹杂物,而大尺寸夹杂物随气泡捕获上浮至钢液表面的渣中。夹杂物平均尺寸呈现整体降低的趋势,底吹流量为8 Nm3/h 的实验炉次夹杂物的平均尺寸最小,由0min 时的4.38 μm 降低为6 min 时的3.10 μm。 夹杂物的尺寸越大,对钢种的力学性能的危害也越大。尺寸大于10 μm 的夹杂物吸附率随吹氩时间的变化情况如图8所示,在吹氩0~4 min 过程中,夹杂物吸附率随吹氩时间延长而显著提高,底吹强度为5、8、12、15 Nm3/h 时,夹杂物吸附率分别为56.7%、74.2%、57.6%、62.3%。在吹氩4~8 min 过程中,夹杂物的吸附率增加趋势较缓,并且底吹流量为15 Nm3/h 实验炉次的夹杂物吸附率呈明显的先增后减的趋势。相比之下,底吹流量较小的实验炉次的夹杂物控制效果较好,原因在于较小底吹强度下的钢包能够产生更多的小气泡,有利于气泡捕获大尺寸的夹杂物。
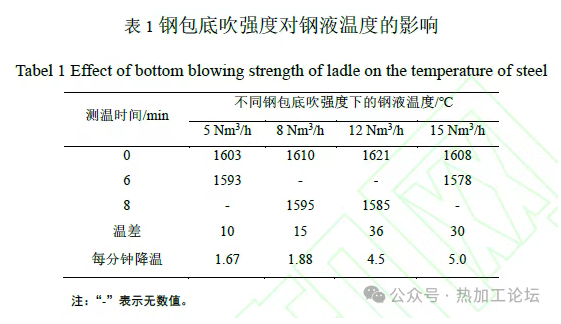
为研究钢包底吹强度对钢液温度的影响,在实验过程中,分别在钢包底吹0、6、8min 由现场工人采用工业测温枪测量钢液温度,结果见表1。当钢包底吹流量分别为5、8、12、15 Nm3/h 时,实验炉次平均温降分别为1.67、1.88、4.50、5.00 ℃/min。相同吹氩时间下,底吹流量越小,钢液的裸露面积越小,精炼渣对钢液的保温效果越好,因此钢液温度的变化越小。在有效去除夹杂物的前提下,降低钢包底吹强度对钢液温度的影响,合理的钢包吹氩工艺为底吹强度为8Nm3/h,吹氩时间为6min。
(1) 钢中全氧含量随钢包底吹时间的增加呈现下降趋势,钢液脱氧的关键期在钢包底吹的4min 以内,钢包软吹时间应大于4min;钢液增氮率会随着钢包底吹流量的提高而增大,对于冶炼低氮的钢种来说,在达到钢包底吹精练效果的同时,应尽量降低底吹强度。
(2) 扫描区域内的夹杂物总面积变化趋势对应于钢中全氧含量的变化趋势:钢包底吹氩气6min 以内,对夹杂物的吸附效果最好,较小流量的钢包底吹能够形成较多的气泡促进大尺寸的夹杂物的上浮。对比4 个实验炉次的夹杂物变化情况,底吹流量为5、8 Nm3/h 炉次的夹杂物控制效果最好。(3) 相同吹氩时间下,底吹流量越小,对钢液温度的影响就越小。对于精练要求不高的普碳钢来说,要求钢包底吹在保持良好夹杂物控制效果、满足钢种成品要求的基础上减少吹氩时间,降低温降,以提高冶炼效率、节约能源、降低生产成本。因此,合理的钢包吹氩工艺为底吹流量控制在8 Nm3/h 左右,吹氩时间为6min 左右。
作者:文/钢铁研究总院有限公司冶金工艺研究所●苑一波声明:本文所用视频、图片、文字如涉及作品版权问题,请第一时间告知,我们将根据您提供的证明材料确认版权并按国家标准支付稿酬或立即删除内容!
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/277215.html