通过模拟试验,对新FM 锻造法锻后钢锭内部疏松缺陷的效果及机理进行了试验研究,通过各种检测指标,得出了该工艺与常规工艺在不同变形参数条件下所需锻比的当量关系,为该新工艺在实际生产中应用时工艺参数的确定提供了试验依据。
拔长工序,是影响锻件质量的主要锻造工艺方法之一。其对锻件质量的影响主要表现在平砧拔长矩形截面毛坯的过程中。为了获得合格的优质锻件,应使变形体内部尽可能处于三向压应力状态。大量的研究工作表明,传统的普通平砧拔长工艺,在锻造过程中必须使工件的砧宽比大于0.8~0.9以上,才能保证不出现轴向拉应力。但要满足这样的砧宽比,势必会使变形力增大,这在锻造大型锻件时,往往受到设备吨位的限制。80年代提出的FM锻造法( 上用普通平砧、下用大平台),把不出现轴向拉应力的最小砧宽比减小到了0.4左右。在不出现轴向拉应力的最小砧宽比条件下,FM法所需的变形力较小,是普通平砧锻造的2/3。但该法与传统的拔长工艺一样,也只注意到了变形体内的轴向应力,而忽略了横向应力的性质。这样,如果只控制砧宽比而不对压下量进行控制,有可能在变形体内部产生横向拉应力,不利于钢锭内部缺陷的锻合。为了克服FM 锻造法的不足,文献提出了一种新的FM法,其实质是在FM 法的基础上,增加了对料宽比( 工件高度与宽度之比) 大小的控制,使变形体内部既不出现轴向拉应力又不出现横向拉应力,从而获得最佳的锻造效果。本文以模拟疏松为例,通过与普通平砧锻造的对比,对该新工艺的锻造效果进行了实验研究,为其在实际生产中的应用提供了实验依据。 大型锻件锻造的主要目标之一是消除原始钢锭内部的缩孔和疏松缺陷。到目前为止,对各种锻造方法锻造效果的研究,基本上局限在对缩孔性缺陷的模拟上。但从锻件解剖检验看,压实疏松要比锻合缩孔更加困难。实际钢锭中疏松区域较大,横向尺寸约为钢锭直径的15%~20%,轴向尺寸占锭身长的60%。因而可以认为,影响锻件质量的主要因素是没有压实的疏松。因此,对疏松缺陷压实的研究将更有实际意义。故而本文通过疏松的压实过程来研究新FM法的锻造效果,并以实际生产中最常用的普通平砧锻造作为对比,得出两种工艺方法所需工艺参数的当量关系,以便于实际生产应用。
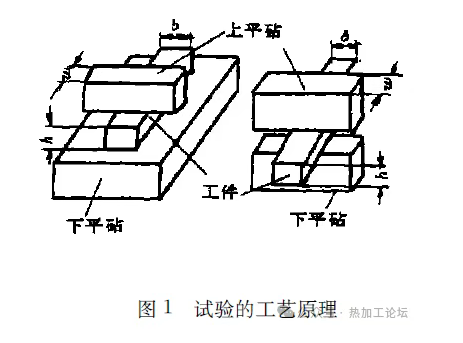
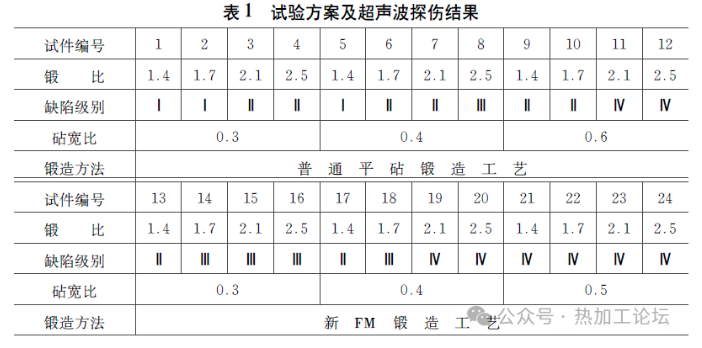
试验材料采用45号钢,为了使试验结果与生产实际更接近,试件尺寸较大,接近于生产试验。所有试件均从5.4t 的钢锭上锻取,试件规格为214×214×350(mm)。 根据实际钢锭中疏松区域的大小,沿试件轴向打一中心孔,其直径为30mm,为试件边长的14%。然后在孔内装入与试件材质相同的纯净的铁屑作为人工疏松,边装边捣实,使之分布尽可能均匀。铁屑装完后立即用塞子堵牢焊死。人工疏松的表观密度为4.35,与基体材料密度之比约为0.557。 以不同的锻比拔长试件,来检测变形参数对人工疏松的压实效果。试验选择上平砧、下平台且增加料宽比b/h 控制的新FM 拔长工艺对试件进行锻造。用普通平砧锻造作为新FM 法的对比工艺。两种工艺原理如图1所示。试验方案见表。将试件加热至1200℃,保温3小时后,在3.5MN 水压机上锻造。先沿试件轴向整个长度压下后,再翻转继续拔长,直至试件达到所要求的锻比为止。普通平砧锻造法采用:锻造→90°→90°的翻转锻造方式;而新FM 锻造法则采用:锻造→180°→90°→180°的翻转锻造方式,且需保证180°的翻转前后的压下量相等,以便将不对称变形引起的轴向偏移控制在最低的限度内。根据文献提出拔长工艺参数的最佳匹配,新FM法的双面压下率取22%,以便把料宽比控制在不出现横向拉应力的范围内。普通平砧锻造则对压下率不作特殊要求。为均化试件的力学性能,锻后回火处理。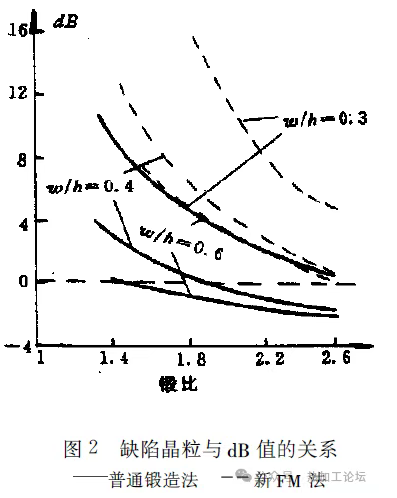
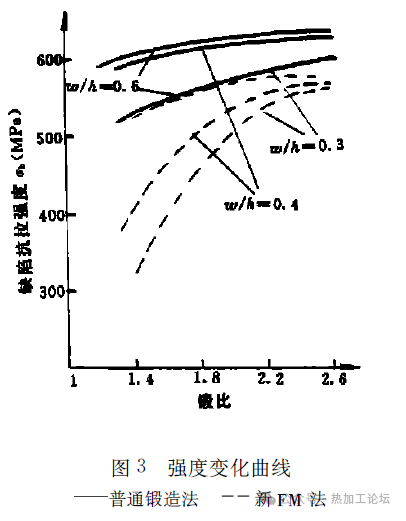
3.2 缺陷锻后强度与锻比的关系
为进一步了解锻造方法对缺陷的压实效果,将含有缺陷的试片做成拉伸试件,在300kN电子拉伸机上对其抗拉强度作了检测,结果见图3。从中可以明显看出,砧宽比为0.4和0.6的新FM法对疏松的压实效果( 通过抗拉强度来体现) 较接近,且在锻比较小(1.6左右) 时,就可将密度为母材0.557倍的疏松缺陷压实到抗拉强度与母材接近的程度,平砧锻造则需要较大的锻比(2.4~2.6) 才能获得与小锻比时的FM 法相同的效果;锻比相同时,不同的砧宽比对缺陷的压实效果相差也比较大。可见在用平砧锻造法生产锻件时,只将锻比作为变形参数,而不对砧宽比作相应的要求,锻件质量将不能得到保证。实际生产中对砧宽比控制不严,也是锻件质量不稳定的一个因素。从图3还可看出,砧宽比为0.3的新FM 法对缺陷的压实效果与砧宽比为0.6的普通平砧锻造法相当。
将砧宽比为0.4、锻比为1.75的两种锻造方法锻后的试片做成冲击试样( 包括疏松缺陷在内) ,进行冲击试验。在扫描电镜下,观察其断口形貌。 图4是新FM法试样断口。基体金属是长条状塑坑和少量夹杂物,如图4a 所示:原疏松缺陷部分为解理断口,只有少量的孔洞,孔洞的表面是没有压实的铁屑的自由表面,如图4b、4c 所示。
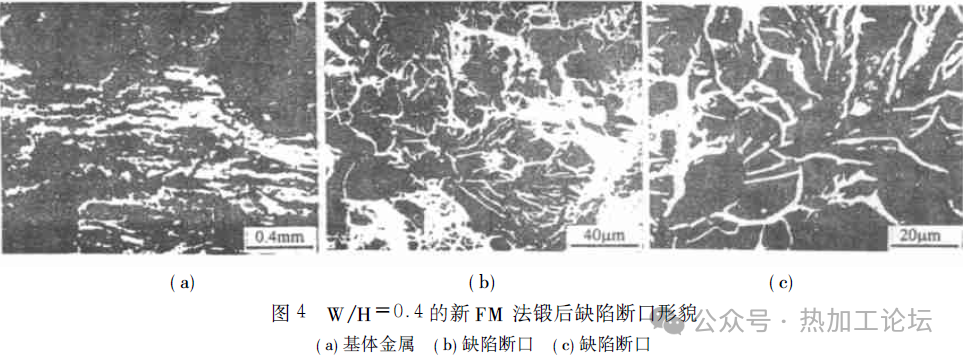
图5是平砧锻造法试样断口。缺陷部分为片层状,起伏较大,颜色灰白。用电镜扫描观察之后,发现片层状的顶部为撕裂状的浅塑坑,见图5a、图5b;侧面为没有锻实的自由表面,如图5c 所示。自由表面所占的比例较大,说明锻实效果较差。
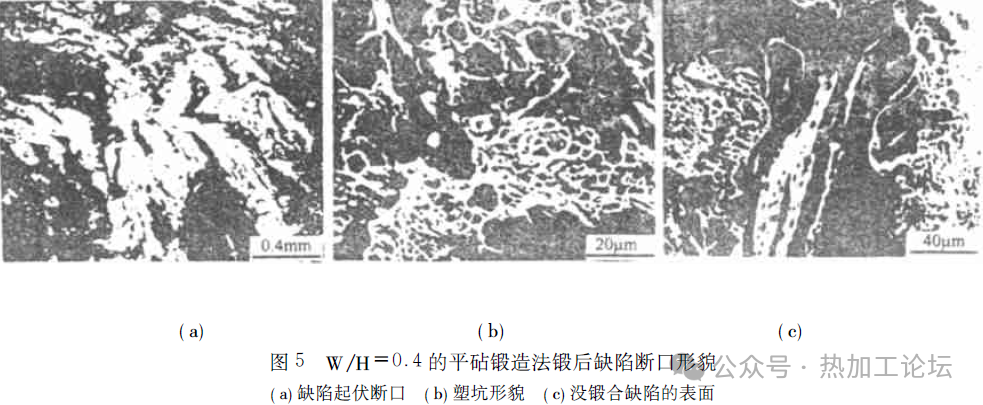
图4、图5说明,由于FM 法锻成的试件,内部缺陷的压实效果好,强、硬度较高,故而在冲击载荷的作用下,裂纹首先在压实程度稍差的部位产生,然后高速发展到整个横截面,因而断口属于解理性质;而用平砧锻造法锻成的试件,压实程度较差,锻后残留的缺陷较多,强、硬度低、塑性差,因而断口呈片层状,多为浅塑坑。 疏松缺陷,从宏观角度来看,可用可压缩的多孔性材料的力学特性来分析,其塑性变形包括体积和形状变化两部分。形状变化主要由各点的应力偏量引起,体积变化则是应力球张量作用的结果。疏松缺陷的压实过程,实际上就是在静水压力的作用下,疏松区多孔性材料体积减小、表观密度增大的过程。在锻造过程中,疏松区内的静水压力是变形区金属流动的结果。如果忽略刚端的影响,拔长锻造相当于局部镦粗,因而可用方柱体镦粗的力学模型进行分析。在与砧子相接触的金属表面,由于接触摩擦的影响,形成一个不变形的刚性区。砧宽比越大,这一刚性区也就越大,因而当变形量相同时,采用大的砧宽比更可以把变形集中于存在疏松缺陷的锻件心部,产生较大的静水压力,因而压实效果较好,甚至可使疏松区的晶粒尺寸小于基体晶粒。相反,当砧宽比较小时,刚性区较小,在变形量相同时,变形较为分散,变形区会出现轴向拉应力,疏松缺陷的压实效果较差。在其它工艺参数都相同的条件下,新FM 锻造法在锻件内产生不对称变形,且下平台的接触摩擦影响较大,在变形区内会产生较大的静水压力,疏松缺陷的压实效果比平砧锻造法要好。本文模拟试验的各项检测指标均说明了这点。
(1) 影响锻件质量的主要缺陷是钢锭内部没有锻实的疏松,用本文采用的疏松压实的模拟试验方法来评判锻造方法的优劣,比常用的缩孔锻合模拟法更能反映锻造的变形过程,因而更符合实际,结果也更可靠。
(2) 与平砧锻造法相比,欲达相同的压实效果,新FM 法所需要的锻比和砧宽比都较小,因而可以在较小的设备上锻制较大的锻件;也有可能减少镦粗次数甚至取消镦粗,从而达到省工节能的目的。故锻造时应优先选择新FM 法。(3) 锻造时,在选定锻造方法以后,在满足料宽比的前提条件下,必须同时控制锻比、砧宽比和料宽比,才能保证对疏松缺陷的压实效果。(4) 当砧宽比为0.4时,新FM 法所需的锻比为平砧锻造法的0.6倍;砧宽比为0.3的新FM 法对疏松的压实效果与砧宽比为0.6的平砧锻造法相当。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/277216.html