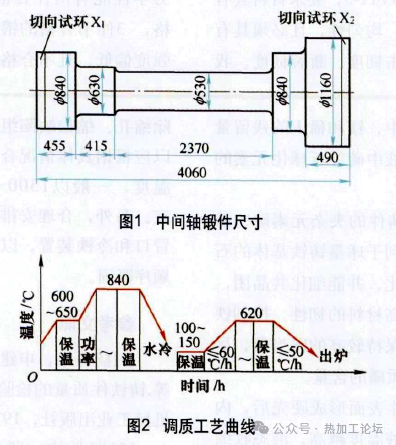
公司生产的中间轴锻件是燃机一蒸汽联合循环机组的重要部件,采用国外牌号26NiCrMoV l l一5,要求材料具有较高强度、均匀性,且必须具有较高的冲击韧度、断裂韧度。公司先后生产了5件中间轴,中间轴调质前尺寸见图1,调质工艺曲线见图2。中间轴调质后,力学性能有两件合格,3件不合格。3件不合格的锻件中有两件强度偏低,且不合格的部位均在大法兰端,另一件屈服强度超上限。本文针对中间轴锻件热处理后出现的强度不合格问题,从化学成分、相关检验,数据对比及热处理生产过程等方面进行了分析。
中间轴锻件采用国外牌号26NiCrMoVll一5, 相当于国内牌25Cr2N i3MoV,由于材料的化学成分决定了工件的组织和性能,因此,对已经热处理的5件中间轴进行了取样并进行化学成分检测,5件中间轴分别编 67~71,从5件中间轴上取下的试样均按67~71编号(表1)。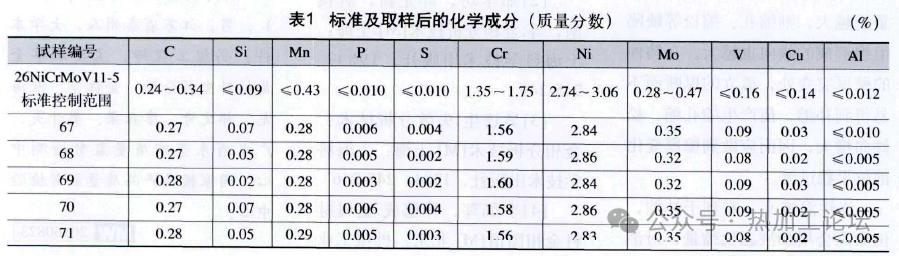
中间轴锻件采取双真空冶炼,真空浇注。取样后的化学成分检测均在标准控制范围内,各件间的化学成分基本一致,各元素含量均在偏差范围内。所以,化学成分小是引起强度不合格的原因 。 生产的5件中间轴锻件分别进行了三炉热处理,均在台车炉中进行。编号68、70两件中间轴同装一炉进行第一炉热处理,编号67、69同装一炉进行第二炉热处理,编号71的中间轴单件进行的第三炉热处理,中间轴调质后每炉均出现一件强度不合格的现象,针对这一问题我们查看了热处理偶纸及操作记录,发现三炉热处理的工件均出现了淬火后回火保温阶段炉温与偶温不一致的情况,工艺规定回火温度是620℃, 大法兰外圆处敷一只偶做监测用,工艺按炉温进行。
在实际操作中,第一炉工件回火时炉温升到620℃ 时,偶温为614℃就开始回火保温了,至保温结束偶温为617℃ 始终没有升温到620℃ ,均温没均透就开始保温。第二炉在回火时炉温升到620℃x13h以后,偶温升到了620℃ ,工件开始保温至保温结束,炉温温度已经为624℃ ,不仅保温时间过长且炉温比工艺要求的高。第三炉与第二炉的情况类似,在回火保温阶段偶温与炉温不一致,炉温偏高。生产操作过程存在问题,炉子烧嘴调节不及时导致炉温与偶温偏差较大,没有严格按工艺规范执行,在回火时控温标准不一致,导致回火温度参数不准确,是强度不合格的主要原因。
5件中间轴调质后的力学性能数据见表2。
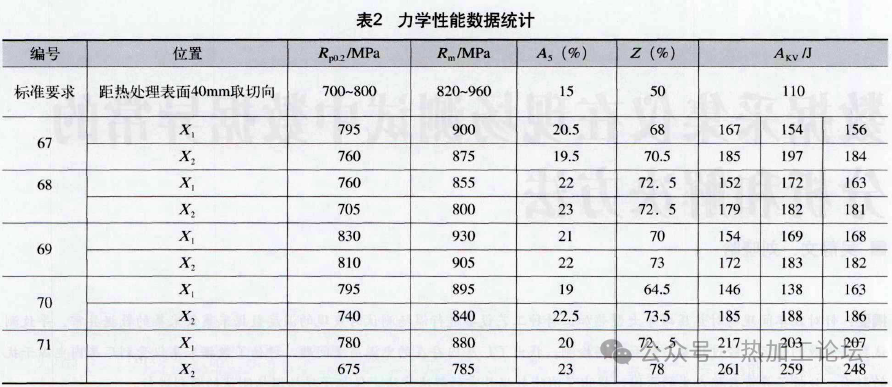
从表2中可知编号67、69同装一炉热处理,编号67合格,编号69屈服强度超过标准上限,根据上述实际热处理操作过程记录,第一炉回火时按炉温620℃保温,此时偶温为617℃,比炉温低3℃,这种高合金钢在595~620℃间对温度非常敏感,回火温度相差1℃,屈服强度会有10MPa左右波动,工件回火时没均透是屈服强度高的原因。编号68、70一炉热处理,编号70合格,编号68的中间轴大法兰端强度偏低。编号71的中间轴单件热处理大法兰端强度偏低。由热处理操作过程记录可知,第二炉与第三炉在回火时炉温624℃ ,此时偶温620℃,炉温与偶温不一致,回火温度比工艺要求的温度高,是强度低的直接原因。从力学性能数据可知一炉热处理的两件中有1件合格,这说明工件在炉子的不同区域温度不一致,炉子调温不及时,造成炉子不同区域温度偏差较大,使一炉装的两件中间轴实际回火温度不一致,导致性能结果存在差异。 由于中间轴锻件强度不合格的位置均在大法兰端,我们在3件不合格的中间轴两端法兰外圆处沿4条母线(相隔90°)进行了硬度测验,每条母线测一个位置,每个位置打三点,硬度值见表3。
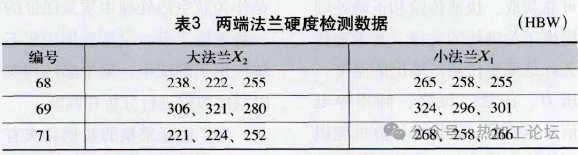
从硬度检测数据可知大法兰的硬度值比小法兰端稍低,这与大法兰端强度低是一致的,大法兰圆周上的硬度值分散度较大,也说明了大法兰端的冷却不均匀。
中间轴是放在料盘上在台车炉上加热,淬水冷却。前两炉热处理均为一炉装两件,两件的大法兰端分别相对摆放置于料盘上(一件大法兰与另一件小法兰在同侧),小法兰端用小垫块垫起,在淬火入水冷却时,料盘中间轴同时入水冷却, 由于料盘厚度大,蓄热量大,致使火法兰端在冷却时散热较慢,冷却速度较慢,靠近料盘部位比上部冷却要慢,导致强度低,这是大法兰端强度偏低的主要原因。
(1)热处理操作过程中炉温与偶温不一致,且回火保温控温标准不一致是造成中间轴性能不合格的直接原因,其次大法兰端冷却不好是强度偏低的主要原因。
(2)针对上述情况,我们明确了热处理过程中调整炉温与偶温温度一致时开始计算保温时间,且均按炉温进行。为保证大法兰端的冷却速度,调质装炉时将垫铁垫在大法兰邻近外圆,使大法兰底部与料盘之间有的距离至少大于100mm,以提高大法兰端的冷却速度,并在淬水时左右窜动,使各部位冷却均匀。实施改进措施后,使3件不合格的中间轴锻件重新热处理后的力学性能均满足标准要求,提高了产品质量。来源:文/中国一重天津重型装备工程研究有限公司●赵丽
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/277217.html


