
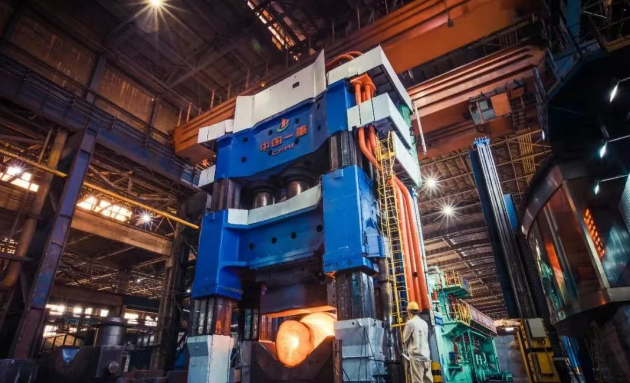
150MN 自由锻造水压机为上传动“三梁四柱”式结构,其本体由上横梁、活动横梁、下横梁、立柱、主缸、回程缸、平衡缸、移动工作台及气动换砧装置等部件组成。
150MN 自由锻造水压机机身采用了全预应力组合框架结构。4 根拉杆穿过上、下横梁上的立柱孔和4 根空心立柱(正方形)将上横梁、下横梁及立柱紧固为具有预应力的框架,上、下横梁与立柱间以平面接合,以双向正交的平键定位。立柱为铸钢-焊接结构,分三段铸造后焊接为整体。
上横梁为整体铸钢结构,长度为10285mm,宽度为5000mm,高度为3800mm,重量超过300t。活动横梁也为整体铸钢结构,长度为11700mm,宽度为5360mm,中部主体部分高度为2400mm,四角部导向筒为正方形,高度为4400mm。每个导向筒的孔内需安装16 套导向装置,其表面装有铜导向板,重量约300t。下横梁是三横梁中尺寸和重量最大的,由5个铸钢件组合,通过拉杆预紧为一个整体,横向轮廓最大尺寸为12700mm,纵向轮廓最大尺寸为10000mm,最大高度为5250mm,总重960t。
为避免油控阀和水控阀的缺陷,采用了油水联合先导控制比例阀,即先导水取自主管道的高压水,不经先导阀直接作用在主阀的关闭方向,而独立的先导油则经伺服阀作用于主阀的开启方向,通过伺服阀和主阀芯位移传感器形成的闭环控制调整主阀开口度,并可通过调节伺服阀的流量控制主阀的开启速度。采用失电卸压功能的伺服阀实现了主阀失电自动关闭的被动安全保护。应用此阀控制主缸平缓充压以减小加压冲击、快速压下以提高锻造速度、平缓卸压以减小卸荷冲击、减速停机以实现准确定位,由此消除了水压机的水击振动,使活动横梁的位控精度达±2mm,锻件尺寸偏差为±3mm。充液罐采用两台大容量气-水罐,使两台充液罐的液位、压力、温度检测仪表互为备用,提高了系统的可靠性。缓冲罐位于充液罐和充液阀之间,可有效缓解充液管道的压力冲击。图2-2-50 所示为150MN 自由锻造水压机泵站。
(2)电气控制系统 150MN 自由锻造水压机的电气自动化操作系统的总体技术方案是以工业计算机(IPC)、可编程控制器(PLC)为控制系统的核心,采用最新网络系统构成递阶分布式体系结构。该体系结构是当代先进水平的控制系统结构,具有安装配线简单、维护方便等优点。
150MN 自由锻造水压机的电气自动化系统以西门子公司可编程控制器(PLC)S7-400 (CPU416-2)作为核心控制单元,泵站的电气及自动化系统以西门子公司可编程控制器(PLC)S7-300 (CPU315-2)作为核心控制单元。现场设备采用分布式I/O 站—ET200M 控制,与主机CPU 采用Profibus-DP 总线方式,整个系统的配置简单、可靠、实用。Profibus-DP 的最大数据传输速率为12Mbit/ s,并可以采用工业以太网与工业控制计算机(IPC)连接,对锻造过程及系统运行状态进行实时记录和监控。
150MN 自由锻造水压机控制系统配置有3台工业控制计算机,采用工业以太网方式与核心控制器S7-400 通信。3台IPC 通过OSM 西门子工业交换机连接在一起,其中一台放置在主操作台上作为操作工HMI,用于操作指导、工况显示及故障报警,一台用于锻件尺寸测量系统,另一台放置在主电室(操作室或水泵站)用于工艺开发与模型计算、锻造信息录入等,带一台打印机。另设置一台便携式计算机作为锻造工艺数学模型开发的离线计算机。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/277344.html

