
检测曲轴缺陷时通常采用磁粉探伤的方法,由缺陷和其他因素造成的漏磁场积聚磁粉所形成的图像即为磁痕,磁痕是反应曲轴缺陷的一个重要指标,磁痕是曲轴上的重要损伤之一,目前曲轴的生产方法主要有锻造和铸造两类,而锻造曲轴的强度、抗疲劳性能、塑韧性等都比铸造曲轴强,因此现在大多数企业选择锻造方法生产曲轴,由于曲轴磁痕问题而造成锻造曲轴报废的情况严重,使得企业经济损失惨重。影响磁痕的因素有很多,例如工人操作不当、原材料性能、热处理方式、曲轴加工工艺等,应结合磁粉探伤结果分析磁痕形成的机理。本文采用三维模拟软件Transvalor Forge -3D 对曲轴的热锻过程进行数值模拟,分析各热锻工序中金属的流动情况。根据企业提供的相关资料,分析实际锻造实验的中心材料锻后的金属流向,对比实验与数值模拟结果,进一步分析磁痕的形成机理,为研究曲轴的形成机理和采取预防措施提供参考价值。
根据探伤后磁痕的表面形貌和企业探伤标准Q/XC4209-2013,初步判断此类磁痕主要由带状组织和非金属夹杂物引起,而这些材料心部的缺陷在锻造过程中的流向是磁痕出现的关键因素,因此本文针对曲轴锻造工艺进行金属流动情况的研究。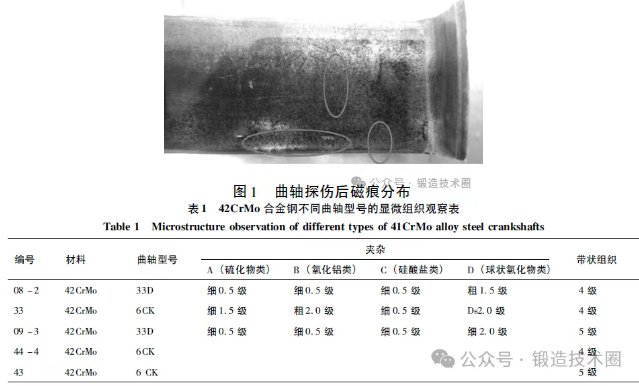
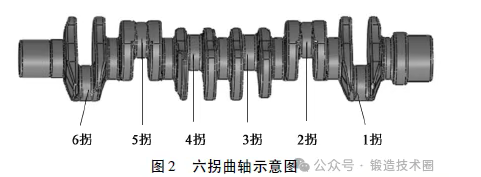
曲轴热锻过程的数值模拟使用热-粘塑性定律,忽略弹性变形。为使模拟结果与实际生产相仿,模拟条件与实际基本相同。厂家采用模锻的方式来生产此曲轴,选用125MN 的热模锻压力机来进行模拟,毛坯材料为42CrMo 合金钢,毛坯尺寸为Φ150 mm × 960 mm, 坯料成形温度为1150 ℃,上下模具的预热温度为250℃,模具与坯料之间的润滑方式采用水基石墨润滑,曲轴零件如图2所示。
2. 1 曲轴工艺模拟参数设定
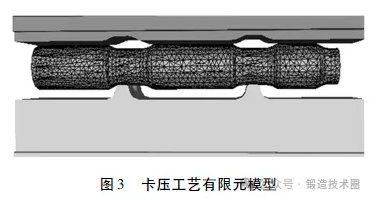
由于辊锻变形使坯料部分截面变小而长度增加,即产生坯料的轧制延伸,对于辊锻工序而言,中心缺陷金属的流动并不剧烈,对磁痕的影响几乎可以忽略。在研究金属流动时直接用辊锻后的工件,以及卡压上下模具来模拟卡压过程中的金属流动情况及损伤的分布。网格划分为40 万个网格,卡压上下模具均设置为刚性体,即在热锻过程中不发生变形,参与工件与模具之间的热传导过程,热交换条件为热中交换,由此建立的卡压模型如图3所示。
2. 2 卡压工艺金属流动分析
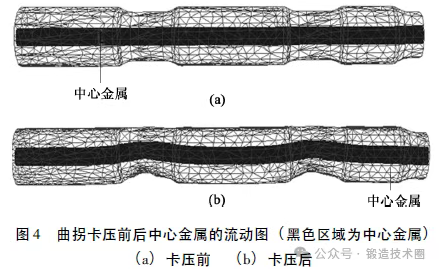
图4a 为卡压工艺前建立的中心金属网格分布图,中心金属设置为Ф30 mm × 960 mm,这个尺寸与企业锻打实验吻合。图4b 为卡压工艺后得到的金属流动分布图。可以看出,中心金属经过模具的摩擦与锻打后,在连杆轴颈处出现与工件整体相对应的流动情况,在卡压工艺中,中心金属的流动较小,没有出现流至工件表面的现象,所以不会由于中心缺陷金属外露造成曲轴缺陷,卡压工艺合理。
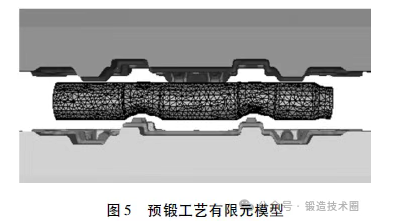
预锻工艺建立在卡压工艺上,预锻工件选为卡压后变形的工件,上下预锻模具依然设为刚性体,在热锻过程中只参与热交换,热交换条件为热中交换,模具预加热至250 ℃,工件温度设为1150 ℃,预锻件的拔模斜度和终锻件一致,为了防止产生折叠,减小金属流动阻力,预锻件圆角要比终锻件的大,据此建立的预锻模型如图5 所示。
2. 3 预锻工艺金属流动分析
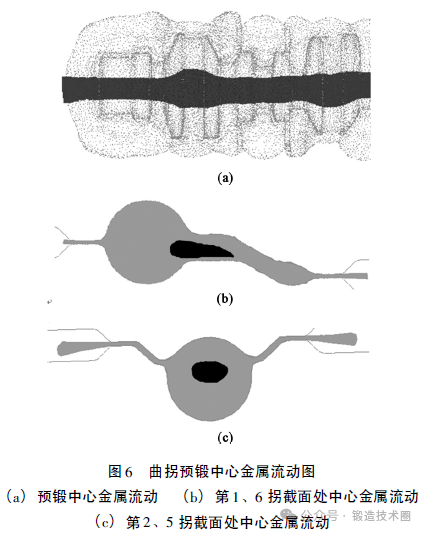
图6 为预锻工艺完成后中心金属的流向情况。从图6a 中可以看出,中心金属流至第1 拐和第3 拐的内侧圆角处,使得中心金属在经过后续的机加工等工序后易暴露在工件表面,中心材料的外露易诱发裂纹、磁痕等的发生,这是磁痕形成的主要原因之一。图6b、图6c 为第1、6 拐和第2、5 拐处中心截面图,可以清晰地看到中心金属的流动情况,第3、4 拐与第1、6 拐是对称的,所以认为金属流动情况一致,第1、6 拐连杆颈内侧分模面正好对应于中心材料位置处,而中心金属在第2、5 拐横截面上的分布为材料中心轴位置偏上10 mm 左右。
2. 4 建立终锻工艺有限元模型
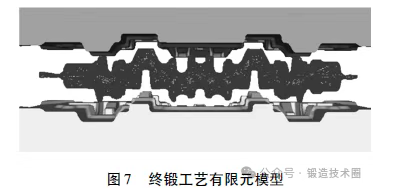
热锻件尺寸是在冷锻件的基础上加热膨胀率,取曲轴42CrMo 合金钢的热膨胀系数为1.015%,终锻过程中的工件为预锻后的工件,曲轴平衡块的位置无相对角度,所以选取曲轴中部对称平面为分模面,据此建立的终锻模型如图7 所示。
2. 5 终锻工艺金属流动分析
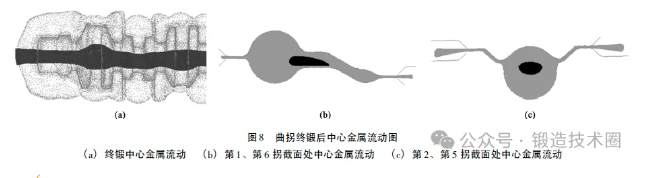
图8 为终锻工艺完成后中心金属的流向情况,终锻过程中中心金属的流动与预锻过程相似,中心金属流至第1、第6、第3、第4 拐的连杆颈曲柄内侧位置,第1 和第6 拐连杆颈内侧分模面处正好是材料毛坯的中心部位,磁粉探伤出来的磁痕也多在分模面处,而在第2 和第5 拐处,中心金属的位置也偏高10 mm 左右,所以要严格控制中心金属不流至工件表面及分模面处,才能解决缺陷的产生,而终锻模具型腔与热锻件的形状相匹配无法进行修改,所以需要在预锻工艺中实施优化改进措施,且钢材的质量也需要严格把关,采购高纯净钢或要求钢厂在冶炼轧制过程中,采取措施将中心缺陷材料控制在一定范围内。
(1) 实验1。实验采用圆形棒料,在相当于曲轴连杆颈的位置,即第1、第3、第4、第6 拐连杆颈处插入钢片,如图9 所示,钢片的厚度为30 mm,放置在1 /4D 处。棒料经过热锻过程后,将第1、第4 拐剖开后观察截面处钢片的分布,如图10 所示。
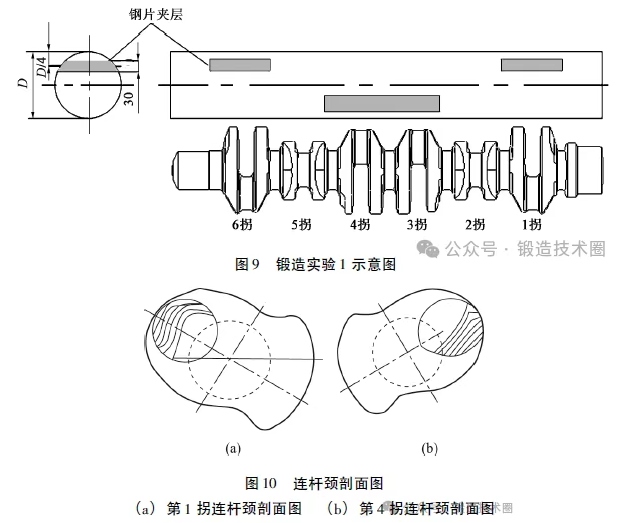
由于曲轴零件的对称性,第1 拐连杆颈和第6 拐连杆颈的成形是相同的,第4 拐连杆颈和第3 拐连杆颈的成形是相同的,而夹钢片的方法不适于第2、第5 拐连杆颈,所以未做实验,从图10 中可以看出,连杆颈内侧部位正好处于原材料的中心部位,材料外径的1 /4 处正好在锻件的第1、第6、第3、第4 拐连杆颈的中心部位。
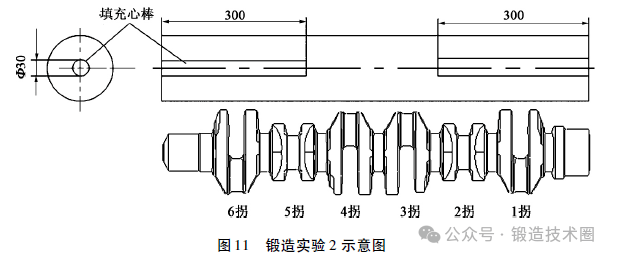
( 2) 实验2。实验采用圆棒料,如图11 所示,在圆棒料的两端中心钻深孔,用低碳钢棒填入这两个深孔,采用低碳钢棒是为了在热锻后容易辨别,来观察心部材料在热锻中的金属流向。在经过热锻工艺后将第1、第6 拐连杆颈和第2、第5 拐连杆颈剖开,观察低碳钢棒的金属流向,剖开后的截面图如图12 所示,中心金属流至第1、第6 拐连杆颈和连杆颈的内侧分模面处,中心金属在第2、第5 拐连杆颈处的位置是中心偏上10 mm 左右,由此可以看出数值模拟的结果和实验的结果吻合良好。
数值模拟和实际实验结果分析表明,中心金属的流向是导致磁痕的重要因素之一。因此,解决磁痕的问题主要有两个改进措施: (1) 调整预锻模具的相关尺寸,避免材料心部组织外露; (2)严格控制原材料的质量,保证心部缺陷材料在一定范围内。
到同类的锻件生产的检测中,从而提高曲轴锻件质量和降低生产成本。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/277345.html

