公司2006 年引进两条快速锻造自动生产线,主要用来生产齿轮类锻件,一分钟最快可以生产25件/min。模具按五工位设计,隔工位锻造。普通单机的生产节拍大概在3~4 件/min,由于生产节拍慢,对模具的设计要求较低, 模具的冷却润滑相对有足够的时间。刚开始快速锻造模具寿命不太理想,经过我们从优化设计、模具表面处理、模具加工工艺改进及不断调整喷淋系统参数等方面的不断摸索,最终模具寿命达到了预期的目标。为此, 我们总结了一定的经验。
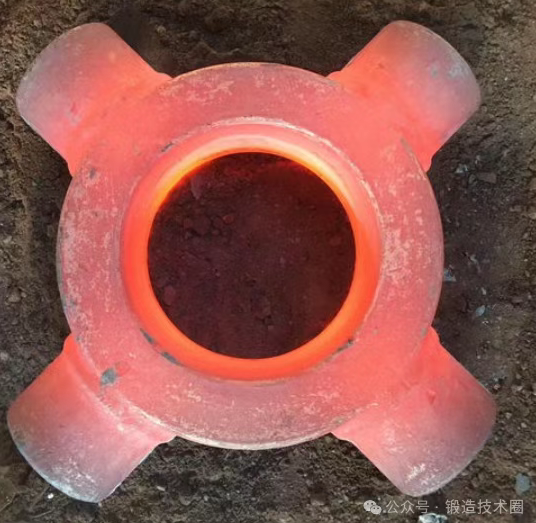
公司采用的是闭式锻造工艺,因受模具型腔体积的限制,对坯料的重量及端面质量提出了较高的要求。因为坯料重量超重, 而型腔体积一定,这样会使锻造成形力瞬间剧增,那么模具所承受的力也相应增大,最终导致模具提前报废。另外,在计算下料尺寸时也要十分精确。坯料的端面如果倾斜过大,那么镦粗鼓形呈椭圆形, 在快速的锻造过程中金属流动就不均匀,导致锻件的某一边会挤出毛刺,可能出现废品。一旦有毛刺挤出,同样对模具寿命有很大影响。毛刺会使上、下模错移, 模具受力不均等。
模具材料是影响模具寿命最为明显的因素。首先上、下模具材质不同,因为上模受冲击载荷,所以韧性要好,强度要高;而下模可以选择相对韧性低一点的材质,同时一定要红硬性高,否则模具由于温度升高到一定程度会出现退火现象。目前国内H13 热作模具钢材应用比较多,经验表明H13 钢适合用于上模。
在模具设计前应考虑到模具加工制造水平的高低,一般情况下应该采用成形镦粗,这样可以使镦粗后工件的形状规则,为预成形工位奠定基础。预成形工位分料不要太多,否则预成形模具寿命会降低,而且也增加设备打击力。理想状态是终锻成形力大约等于预成形力的2 倍比较合适。还要注意模具圆角的大小,如果太小,会造成此处应力集中,导致模具开裂;如果圆角太大,金属流动会加快,这样就加速了模具的磨损。设计闭式模锻模具时要根据工件形状大小,确认是否需要增加排气孔,以防止憋气,锻件局部充不满。特别要注意模块间配合间隙大小,事先要计算出模块的热膨胀系数,然后确定间隙大小。若设备精度不够,需增加导套、导柱机构,或其他导向部件。 模具的热处理工艺直接影响着模具寿命的高低。为有效防止热处理变形,最好选用真空炉,选择好的淬火油。一般热作模模具热处理都采用淬火+回火工艺。因为上、下模的热处理硬度要求不同,差值应该在一个比较合理的范围之内,上模大约48HRC,下模约50HRC。精加工时一定要注意表面质量,最忌讳的是型腔表面处有刀痕,刀痕会使应力集中,最后导致模具开裂。为防止模具过早的磨损和打塌,最好在经加工后表面处理,气体氮化比离子氮化效果要好。如果有配合尺寸要求,那么加工时就得考虑氮化层厚度,这一点至关重要,因为氮化后尺寸会发生变化,影响装配尺寸,而且氮化后的硬度很高,可达62HRC,难以加工。 喷淋系统是一个非常复杂的系统, 当然前提是选择一种较为合适的脱模剂。脱模剂的热稳定性、喷在模具型腔的成膜性要好、润滑性能要高,和水的亲和性要高。调整参数前,要确定合理的脱模剂浓度配比,浓度太低,润滑能力不够,锻件脱模困难;浓度太高,对模具的冷却不够,模具温度降不下来,而且还造成浪费。其次应该对压力、喷射量、喷射时间等进行调整。快速锻造的喷淋系统一般是先冷却后润滑, 通过我们的不断调整, 模具预热温度由原来的460℃下降到最后的200℃以下。
快速锻造近几年来在国内兴起, 模具寿命是大家共同关注的焦点。由于模具温度难以降到比较合理的范围,很多厂家尝试采用温锻工艺,主要是因为终锻温度低,那么模具寿命就会较长。影响快速热模锻模具寿命的因素是多方面的, 也有不少专业科研机构在原材料方面进行探索,也有一定成效,但还是需要大家的共同努力, 只顾及某一方面是很难提高模具寿命的。
作者:文/陕西法士特集团公司●张维强
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/277678.html


