
738H和TS400, 这两个名字在塑料模具钢的领域里出现的频率非常高, 几乎是常客, 可是那些常常拿它们俩做对比的人来说, 有一个很关键的要点是被他们给忽略了的, 就是这两种钢材压根就不属于同一类的使用用途。
咱们来看看738H它到底是什么钢, 它就是一种预硬状态的钢材, 它从工厂直接出厂的时候, 其硬度数值大概是在硬氏度30到36HRC这个区间范围内晃悠的, 所以当一个使用者把这种材料买回去之后, 根本不需要经过任何热处理的那种麻烦过程来消除因为加热冷却可能产生的种种变形风险, 拿到手之后, 可以直接拿去进行大致的去除多余材料的粗加工环节, 或者紧接着去做那种精细表面处理的精铣加工环节, 处理完了就可以直接把它上到机床上去运行干活了。
TS400属于析出硬化钢, 其出厂时的硬度被设定在38至42HRC之间, 但这并不是它的核心亮点在于它能够产生一种清晰度极高以至于可以照出人影的镜面视觉效果。
在实际的加工环节里头, 738H这个材料的韧性显得特别突出。所以, 它挺适合去做那些个头比较大、受力又比较重的模具产品。比方说像汽车保险杠, 还有家电的外壳, 这些部件都属于那种需要抗冲击的型腔零件。另外, 在车削和铣削这两个方面, 它的表现相对还算比较友好。
刀具的磨损速度基本上维持在正常水平。但是, 你可别指望靠它能把表面抛光到高光的镜面级别去。为啥? 因为它的表面往往会带有一点细微的橘皮纹路。所以说, 最多也就只能做到一个半镜面的效果了, 这就已经算是到头了。
并且TS400这种合金, 在其配比过程里面添加了铜元素以及铝元素, 等到产生析出硬化以后, 内部的组织状态变得比较均匀, 经过抛光处理能够达到镜面那样的高级别程度, 所以在光学级别的透明零件、精密齿轮、还有透镜模具这些领域都非常依赖它来支撑局面。
然而相应的代价是它的加工难度明显提高了很多, 在进行铣削操作的时候容易出现刀具粘连明显的情况, 因此必须使用带有涂层防护的刀具而且要采用较低的进给速度, 而且在进行磨削作业的过程中也比较容易发生因过热而导致工件表面烧伤的现象。
焊补之上出现的差异情况, 是更需要被重点关注的事项。当使用738H材料并采用普通的氩弧焊进行修补之后, 焊接区域的硬度与母材本身的硬度之间存在的差别较小, 这样一来在后续的修模作业中就会相对省事一些。
而在对TS400材料实施焊接操作后, 由于容易引发碳化物析出, 因此很容易产生气孔以及导致硬度分布不均匀等问题的出现。在许多时候工厂方面干脆决定放弃选择补焊这种工艺手段, 而是直接采取电极打火花的方式进行加工——这种做法在无形中使得成本得到了提高的体现。
另外, TS400的抗拉强度比738H高不少, 但是, 耐磨性和抗腐蚀性都不算强项, 如果模料有腐蚀性气体, 那么, 还得考虑镀层处理。
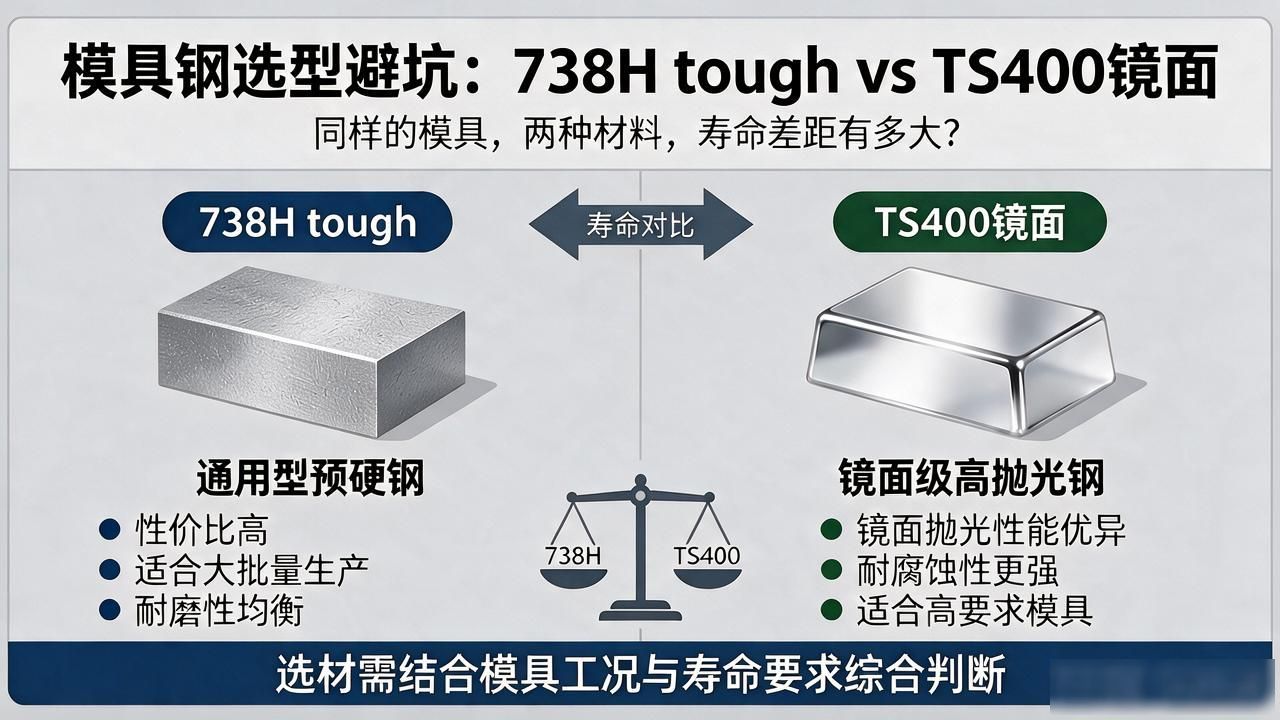
这个问题涉及到同样的模具, 用738H和TS400做出来的寿命, 差多少? 也就是问: 同样的模具使用738H材料与使用TS400材料相比, 其使用寿命的差距具体有多大?
答案: 并不是这样来进行比较的。738H这种钢材的优势在于它具备综合性的韧性, 在面临严重冲击的时候不会轻易出现开裂的现象。TS400这种钢材的优势则在于它能够很好地保持表面的光洁度, 让磨损的过程变得更加均匀。产品的寿命到底会是多少, 这完全是取决于实际的工作状况是什么样的。
如果是去制作那种透明的零部件, 使用TS400有可能能够坚持使用两年的时间, 而使用738H的话可能几个月下来表面就已经变得非常花了。但是如果是要去制作那种外观比较粗犷的外壳设备, 那么738H所具有的耐腐蚀冲击的这个优势反而会使得TS400因为提前出现崩角的情况而提前损坏。
大家普遍存在着这样一种顾虑, 就是认为TS400在处理事务的时候效率会比较低下, 那么有没有其他的替代性的思路可以解决这个方面的问题呢?
答: 假如说对产品的外观没有那种类镜面效果的要求, 那么其实完全没有必要去强行选择那个TS400。如果是打算用来做皮纹或者是细砂面的处理的话, 那么使用738H这个型号就完全足够应付得了, 而且这样做的成本会低了非常多。
假如你既想要达到一定的光洁度水准, 同时又希望加工过程能够迅速完成, 那么建议你可以尝试一下由东锜特殊钢供应商所提供的这种改良版本的738H钢材。
该材料的预硬硬度被设定在了32到36HRC这个范围内, 而且其内部组织结构已经经过了均匀化处理, 所以抛光后的光滑程度相比普通版本而言可以提升一个档次等级。目前在广东地区有不少模具制造企业选择把它作为中档次的镜面钢材来使用, 从实际效果来看, 它的性价比确实比进口的TS400产品更加实在合理一些。
关于TS400遇到焊补问题, 现场有什么应急办法。
对于小面积的缺陷问题, 如果这个部位并不承受高载荷的话, 我们可以选择使用低电流的氩弧焊工艺, 并且搭配镍基焊丝进行焊接, 在焊接完成之后, 要立刻压上铜块来进行散热, 这样做能够有效地缓解出现开裂现象的可能性, 不过在焊缝处理完毕之后, 必须重新执行回火工序, 大家千万不要去拿普通的不锈钢焊丝随意进行修补, 因为在完成焊接之后只要一进行抛光处理, 就会出现一个白色的斑点, 更为稳妥和安全的做法是先将原件通过放电方式清理掉边缘部分, 然后采用镶件替换的方式来完成修复。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/280873.html

