
针对5CrNiMoV模具钢这一材料, 它实际上可以被视为在提高耐磨性方面表现出色的热锻模具钢的一个更为理想的选项。
在制作那种特别重的大机械以及制造汽车用的精密锻造工艺这个方面, 随着工件本身变得没那么简单, 还有生产节奏变得越来越快, 传统的热作模具钢(这里面的代表例子是5CrNiMo这个牌号哈), 在面对那些极为极端的工作环境条件时, 往往就没办法做到既有很高的韧性(也就是不容易断的意思), 又有很高的耐磨性了。
那么, 为了解决上面说的这一类让人头疼的问题, 5CrNiMoV模具钢这种升级版的材料也就应运而生了。它属于5CrNiMo的改良品种。这种材料通过在成分中引入钒元素, 并且对铬和钼的配比进行了优化处理。
它在保持优异韧性的基础之上, 实现了耐磨性的巨大提升, 同时也极大地增强了抗回火软化的能力。因此, 它成为了制造那些大中型且具有高耐磨性要求的热锻模具的理想选择。
关于合金设计里面那个主要理念的事情, 其实就是去说清楚为什么钒这种元素在里面会起到强化的作用, 把这个逻辑给讲明白。
关于5CrNiMoV这种材料的化学成分设计, 其实是把重点放在了怎么平衡“强度、韧性和耐磨性”这三个方面上, 做得非常精准。其中, 碳含量的数值被控制在百分之零点五到百分之零点六这个区间之内, 这样的成分设定让整块材料归在了中碳合金钢这一类别里面, 从而给后续的钢铁基体打下了一个足够坚实的强度基础。
该钢种最核心的升级之处其实在于加入了百分之零点一零到百分之零点三零含量的钒元素, 符号是V, 钒作为一种能强烈形成碳化物的元素, 在钢体内部可以生成具备高硬度与高热稳定性特征的VC碳化物形态, 那些细小并分散分布的硬质颗粒就像骨架结构一样存在于基质当中, 这样能够显著地提高材料所具有的耐磨损性能, 同时也能够在高温环境里起到有效阻挡晶粒不断增大的作用。
同时, 5CrNiMoV调整了铬和钼的含量。其中的铬含量范围是0.80%到1.10%。其中的钼含量范围是0.35%到0.50%。这配合1.40%到1.80%的镍, 进一步提升了钢的淬透性。这同时也进一步提升了钢的回火稳定性。
这种属于多元合金的体系是“镍铬钼钒”, 这使得5CrNiMoV在处于高温的时候, 还能够保持强度以及硬度比较高的状态。这正好解决了由传统材料在面对高温高压环境时容易产生软化或者塌陷的问题。
#### 核心性能特点:耐磨与韧性的双重突破
跟传统那种热作模具钢比较起来, 这款5CrNiMoV材料在各种性能指标方面, 是表现出了非常显著的一种代际层面的优胜与优势特征的。
-卓越的耐磨性: -是靠着把钒碳化物弄出来强化, 5CrNiMoV的耐磨这个本事, 可比5CrNiMo还要好得多。在那种冲裁也好、挤压也好, 摩擦那个激烈得很的情况下面干的时候, 模具里面那个型腔, 不容易被磨坏, 尺寸精度保持性更好了。
- 优异的高温强度与抗回火稳定性: 5CrNiMoV在600℃高温回火后, 硬度仍能保持在HRC 41.5~44之间, 而普通5CrNiMo在500℃回火后硬度已降至HRC 32~35, 这意味着它能在更高的工作温度下保持模具形状, 抗塌陷能力更强。
这种极佳的韧性与抗热疲劳性, 是继承了镍元素在增加韧性方面的优势而来的。其中含有的5CrNiMoV拥有非常出色的冲击韧性表现。
它完全能够承受那种反复出现的加热过程与冷却过程所带来的影响, 也就是我们常说的热疲劳情况。它也具备应对巨大机械冲击的能力。因此, 它是不容易产生热裂纹的。同时, 它也很难发生断裂现象。
具有良好的淬透性。当模块的截面尺寸比较大, 比如是400mm乘以400mm的时候, 5CrNiMoV在淬火之后, 会从表面一直延伸到心部。这样能够保证获得均匀的高硬度。硬度的范围在HRC 56到HRC 60之间。这就避免了表硬里软的现象出现。
#### 关键热处理工艺规范
5CrNiMoV的这种性能潜力, 其实必须要通过那些很严格的热处理工艺才能够被释放出来。
1. 所谓预备性的热工处理, 也就是大家常说的退火工序:
为了消除锻造过程中产生的应力, 细化金属内部的晶粒组织, 并且降低硬度以便后续的切削加工操作, 通常的做法是采用完全退火工艺, 加热温度需要控制在830℃至850℃的范围内, 保温时间应当维持在4到6小时之后, 随着炉子一起缓慢冷却直到温度下降到600℃以下, 然后就可以出炉进行空冷处理了, 在退火完成之后, 硬度指标必须严格控制在规定值HB 220以下。
2. **淬火工艺**:
淬火所用的温度大多会控制在840℃至860℃之间。在一些工艺推荐里, 也有可能会提到使用从850℃到900℃的温度范围。对于那些尺寸比较庞大的模具设备, 建议采取阶梯式进行预热的操作方式, 比如说先加热到550℃左右, 然后再继续升温到800℃左右, 这样做的目的在于能够有效减少热应力的产生。
在经过足够的保温处理之后, 应该马上对模具实施油冷的操作方法, 此时需要将模具离开油品时的表面温度稳稳拿捏在150℃到200℃这个数值区间之内。紧接着, 就要毫不拖延地对模具安排回火的工序步骤了。
3. 关于回火工艺的相关操作与规范内容如下。
回火温度会对模具最终的硬度以及它的服役性能产生决定性的影响。
对于高韧性要求的情况, 回火温度选在550℃~600℃, 硬度控制在HRC 40~45。这适用于承受巨大冲击的强锻模。
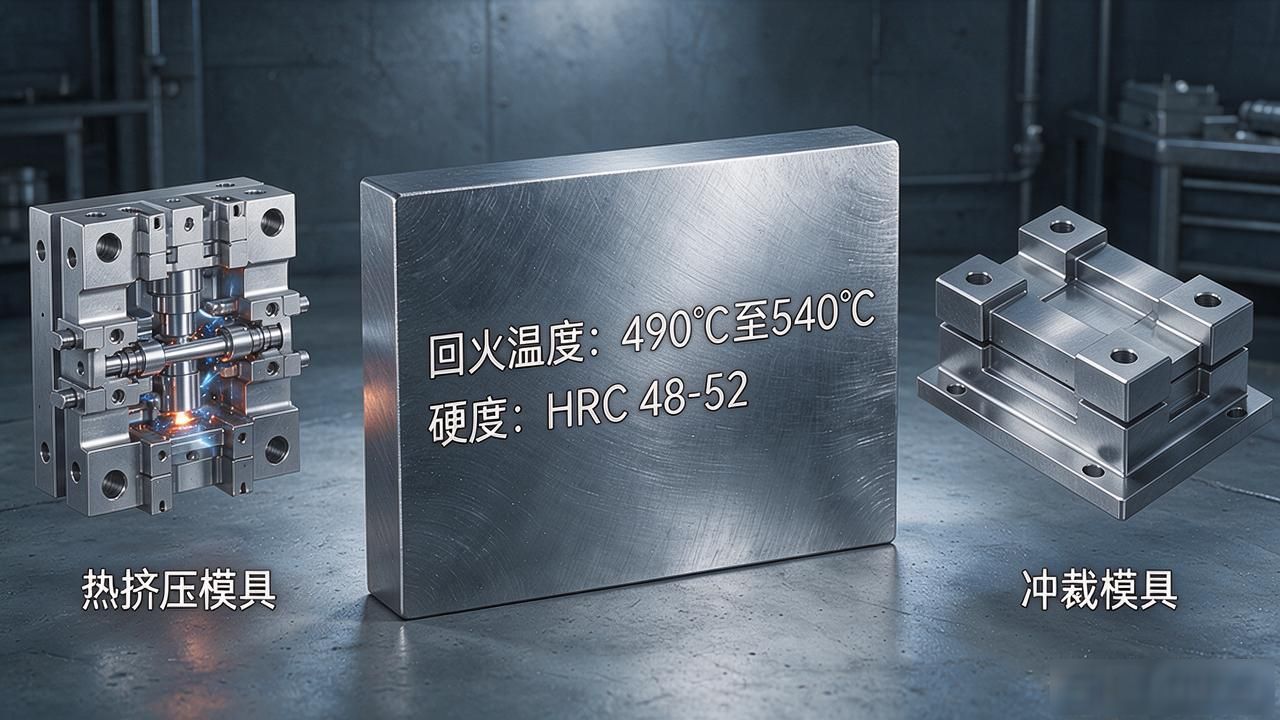
对于存在高耐磨性具体需求的那些情况, 我们要选择回火温度, 把温度选在490℃至540℃之间, 这时候零件的硬度完全可以达到HRC 48到52的范围, 它适用于那些热挤压模具或者冲裁模具。
- 注意: 一定要把回火的时候保持高温的那个时间段给留够了, 通常是按照每毫米一点五到两分钟这样一个标准来算着加时间的, 这样才能保证那个内部组织的转变是完全彻底的。
这是关于典型应用场景方面的内容, 以及针对这些应用情况所给出的有关材料选择的具体建议。
它拥有“高韧性”以及“高耐磨性”这两个特点, 于是就被广泛地用来在一部分特定的使用场合里, 去替换掉原来使用的5CrNiMo这种材料和H13这种材料。
重型热锻模具是专门用来制造汽车曲轴、连杆、前梁这些大型且复杂的锻件的锤锻模, 同时也包括压力机锻模。因为它具有高耐磨性, 所以能够延长模具的使用寿命。同时, 它还具备高韧性, 这就可以防止在加工过程中发生断裂的问题。
热挤压模具是适用铝合金和铜合金的热挤压模的, 和5CrNiMo相比, 它抗高温_softening_能力更强一些, 所以模具不容易变形。
- 高负荷冷作模具: 它专门用于那些需要承受很高冲击负荷的冷作模具, 比如说厚板冲裁模和冷镦模等等。在这种情况下, 人们会利用好它的这两个方面, 一个是它的淬透性非常高, 另一个是它的韧性也非常高。
压铸模具是可以用在锌、铝这样的熔点比较低的合金上面去做压铸的模具, 特别是在那种需要材料韧性比较高的情况下, 这个是很适合的。
#### 常见问题解答
对于第一个问题来说, 大家经常关注的一个方面就是, 5CrNiMoV这个材料和咱们常说的5CrNiMo这两个材料进行对比的情况, 它到底具备什么样的优势。
A1: 5CrNiMoV这个材料, 它是5CrNiMo模具钢的升级版本, 主要的优势之处, 就在于它加入了钒这个元素, 这样一来, 它的耐磨性还有高温下的硬度, 就都实现了大幅提升, 具体来说, 当我们在600℃的温度下进行回火处理以后, 5CrNiMoV材料的硬度, 会比5CrNiMo材料高出大概10个HRC的单位, 而且它的高温强度, 也提高了100到150 MPa这么多, 所以, 对于那些对使用寿命有着较高要求的模具制品来说, 选择5CrNiMoV材料, 往往是被认为更好的一个方案。
**Q2:5CrNiMoV和H13(4Cr5MoSiV1)该如何选择?**
H13这个材料的红硬性, 也就是它耐高温、不容易软化的能力, 表现得比较好, 所以它更适合用在工作温度超过600摄氏度这样的比较高的环境里面制造铝合金压铸模。
另一方面来看, 5CrNiMoV这种材料的韧性比H13要好, 并且它的生产成本相对较低一些, 因此它更加适合用来制造那些需要承受巨大冲击载荷的大型热锻模。
第三问问的就是在使用这个叫5CrNiMoV的材料来进行模具加工工作的时候, 都有哪些方面是需要咱们特别留心的。
所以, 为了消除里面存在的应力, 并且在以后的使用过程中防止出现裂纹的情况发生, 建议大家进行低温回火的处理, 这个温度一定要低于原来的回火温度, 大概低30℃到50℃就可以了。
对于上海奔行实业来说, 其产品包括了圆棒以及板材还有线材还有管材等等这些类型, 并且可以进行小规格的零切处理, 同时也能做探伤服务。
在那些精选出来的、关于传奇新开网站的服务器之中, 存在着一些你绝对不能够错过的、属于热门游戏的天堂一样的存在。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/280878.html

