
现在人们在工作间里, 常常把738和TS400拿来互相比较。这种材料的选用差异是很明显的, 一个是特别注重坚韧性能, 另一个是特别注重坚硬程度, 如果挑选出现了差错, 就会导致工作必须重新来过。
738这种金属材料是被分类在预硬型的塑料模具钢里面的, 它刚出厂时候的硬度数值一般是在28到32HRC之间, 因为添加了镍元素, 所以材料核心的韧性表现要比普通的P20好上许多。
对于那些外形尺寸很大的模具制品, 或者是那些内部空间很深的结构造型, 比方说汽车保险杠或是门板这类产品, 它们在加工过程中会被铣削掉大量的材料, 在这种需要抵抗变形的情况下, 使用738带来的可靠性会更强一些, 让人更加放心。
TS400这款钢材在出厂的时候就已经具备了超过40HRC的硬度性能, 这种高硬度主要是依靠析出强化这一工艺手段来获得的高硬度的。因为它可以进行镜面抛光处理并达到非常高的水准, 所以它在制造那些对表面外观有较高要求的零部件方面是非常擅长的, 这些零部件具体包括光学透镜、医疗器械以及透明的部件等等。
在加工方面确实存在着明显的差别。使用738时, 铣削操作非常轻松, 并且刀具磨损的速度也比较慢。然而, 在进行镜面抛光这一环节时, 如果材料内部存在轻微的夹杂物, 那么抛光之后很容易出现针眼状的瑕疵。资深师傅通常会采用1000目的砂纸先对边角部分进行试抛。
一旦发现表面有麻点, 就会立即更换为TS400。由于TS400的硬度较高, 所以在精加工过程中会比较消耗刀具, 不过该材料具有良好的纯净度。此外, 它的焊补性能也很出色, 表现为变形较小, 能够使得修模工作的速度得到提升。
不过大家需要注意到的一点是, TS400这种材料的韧性表现确实不如738。如果是用于结构尖锐的转角部位或者承受强力剪切力的位置, 那么它发生崩角的几率是比较高的。所以在进行设计的时候必须要留出尺寸较大的圆角才行。
在热处理这一方面, 通常情况下钢材738是不需要再进行额外处理的。如果遇到特殊情况且要求硬度较高时也可以选择回火至50HRC, 不过这样做的话就会牺牲掉原本的韧性性能。
钢材TS400本质上属于预硬状态下的材料, 对于它进行二次淬火操作是不被建议的, 因为由热应力所导致的尺寸畸变风险很容易存在, 这种做法也会造成对原本已经经过精密磨削加工完成的型腔的一种浪费现象, 而在实际的生产过程里会发现, 客户所供应的那些锻模或者是注塑模所使用的冲头部分, 经常会将738安排用在模具框架以及推板这些承受着力量的零件上面, 而会将TS400用于制作镶件、负责产生破裂作用的部位以及具备皮纹效果的表面。
在价格方面, TS400每公斤的成本要比738高出一大截, 但是, 如果从使用寿命的角度来算总账的话, 对于加工数量在十万件以内的产品而言, 使用738模具钢反而更加划算。
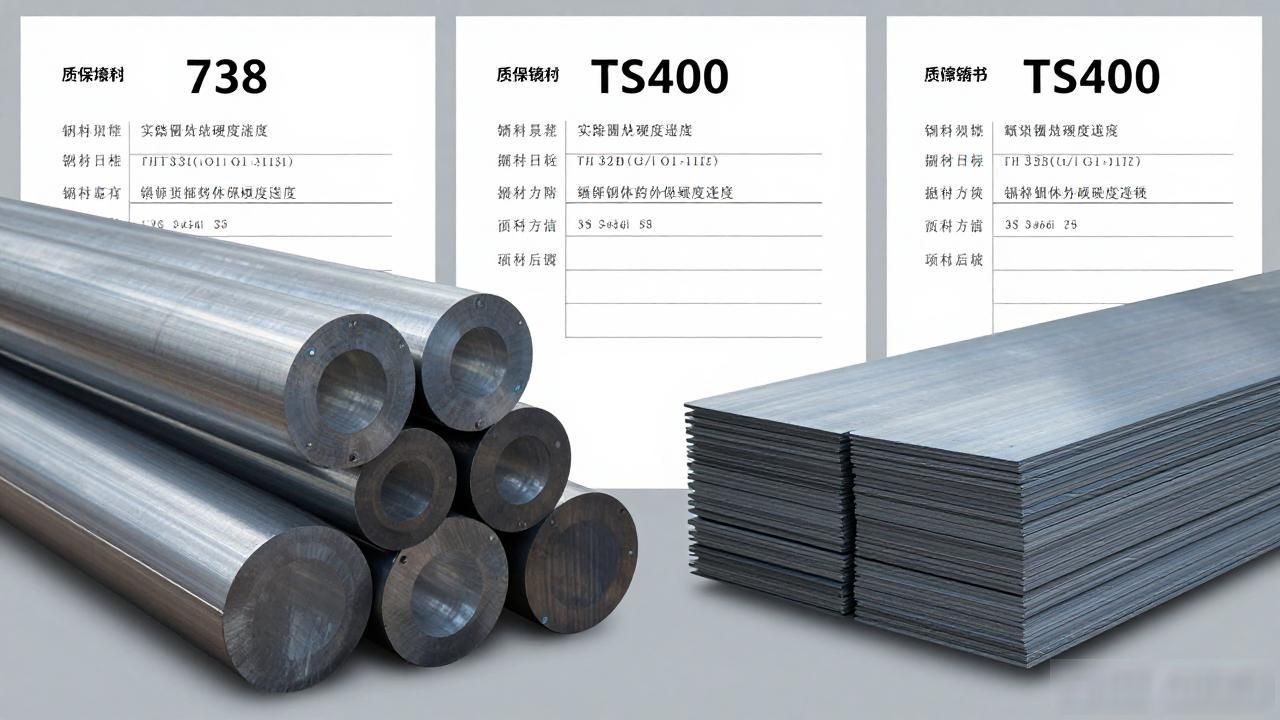
据东锜特殊钢方面的情况显示, 他们的材料库存里常年储备着738和TS400这两种型号的圆钢以及板材, 所以切出来的毛坯料平整度很高, 这也就节省了后续的铣平加工工序。而且, 他们随货送来的质保书上会详细标注钢材的实际硬度范围, 这一点比仅仅看一个牌号要让人感到放心得多。
另外,有一次因为急着补充原材料, 我们在下午下了单, 第二天一大早就到货了, 这使得车间没有耽误试模的工作进度。
问答:
请问, 编号为738的产品与产品TS400, 它们二者之间是否可以构成互相替代的关系呢?
回答的问题是要是单纯地要求表面有高光的镜面效果, 那么TS400的材料性能会更稳定一些;但是呢, 如果你的模具结构是比较复杂的, 并且受力的情况也比较大, 那么就选用738这种材料会更抗开裂。其实不存在有什么万能的塑料原料这回事, 我们只能根据模具会出现失效的具体模式来选择对应的材质。
关于那个产品是TS400, 它的表面经过了镀铬处理, 具体的效果表现是怎么样的这个问题。
答案是, 在完成碱铜打底工序后来进行镀硬铬处理是完全没有任何问题的, 不过需要注意的是, 这种镀层的附着力并不如经过调制钢处理后的效果那样好, 这主要是因为材料TS400本身的表面硬度相对偏高, 所以必须在喷砂粗化这个工序上特意加大表面的粗糙程度, 否则的话就非常容易发生剥落的情况。
问题是关于东锜切的738板材是否存在应力。
针对回答部分进行阐述, 锯切作业或者是气割作业处理边料的时候存在热影响区这个问题, 但是整板的应力水平是很低的, 在实施精加工之前把表面层磨掉大概1.5毫米左右的厚度操作就完成了, 这样就稳妥了, 对于大块的原材料建议先进行粗铣工序然后再放置整整一个晚上以时间让残余的应力能够释放出来一遍。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/mjg/280880.html

