
一、概述
GH39高温合金是一种以镍为基体的奥氏体型耐热合金,属于我国自主研发的高温合金系列(GH系列)。这类合金专为高温环境设计,具有优异的高温强度、抗氧化性和抗蠕变性能,广泛应用于航空发动机、燃气轮机、石油化工等领域的高温部件制造。
二、化学成分(典型值)
GH39的主要化学成分范围如下(单位:wt%):
元素 | 含量范围 | 核心作用 |
Ni | 余量 | 基体元素,提供高温稳定性 |
Cr | 18.0-22.0 | 抗氧化和耐腐蚀性 |
Fe | ≤5.0 | 辅助强化,降低成本 |
Mo | 3.0-5.0 | 固溶强化,提升蠕变抗力 |
W | 1.5-3.0 | 高温强化,改善持久强度 |
Al | 1.0-2.0 | 形成γ'相,沉淀强化 |
Ti | 0.5-1.5 | 协同强化,稳定组织 |
C | ≤0.08 | 控制碳化物析出 |
Mn | ≤1.0 | 脱氧,改善加工性 |
Si | ≤1.0 | 脱氧,抑制氧化 |
B | ≤0.01 | 晶界强化,改善韧性 |
Zr | ≤0.05 | 细化晶粒,提升抗疲劳性 |
注:实际成分可能因生产工艺和标准不同而略有调整。
三、关键性能
1. 高温力学性能
抗拉强度:≥850 MPa(室温),≥620 MPa(800℃)
屈服强度:≥680 MPa(室温),≥520 MPa(800℃)
延伸率:≥15%(室温),≥10%(800℃)
持久强度:≥200 MPa(800℃/1000小时)
2. 抗氧化性
在1000℃以下空气中,氧化速率≤0.1 g/(m²·h),表面形成致密Cr₂O₃氧化膜。
3. 抗蠕变性
800℃下稳态蠕变速率≤1×10⁻⁷ s⁻¹(应力200 MPa)。
四、供应形式
GH39高温合金可通过多种工艺加工,常见供应形式包括:
板材:厚度0.5-10 mm,用于燃烧室衬套、隔热屏等。
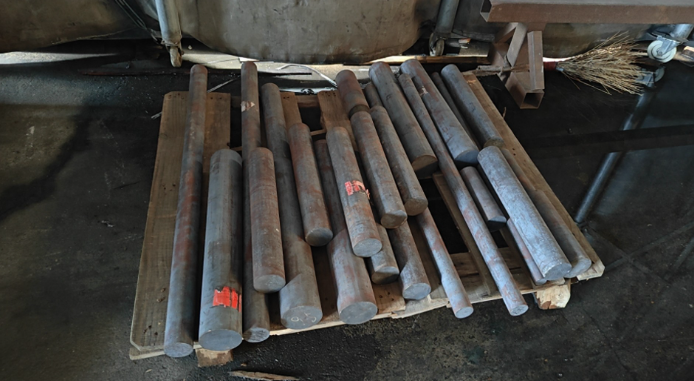
棒材:直径10-300 mm,经锻造或轧制,用于涡轮盘、轴类零件。
管材:外径20-150 mm,用于热交换器管道。
丝材:直径0.1-5 mm,用于焊接填充材料。
锻件:经等温锻造或热模锻,用于复杂承力结构。
五、加工与热处理
1. 热加工工艺
锻造:始锻温度1150-1180℃,终锻温度≥950℃。
轧制:热轧温度1100-1150℃,冷轧需中间退火。
2. 热处理制度
固溶处理:1150-1180℃保温1-2小时,水冷或空冷。
时效处理:750-800℃保温8-16小时,空冷(用于提升γ'相析出强化)。
3. 焊接性能
可采用TIG焊、电子束焊,焊后需进行去应力退火(850℃/2h)。
六、典型应用领域
航空航天:涡轮叶片、导向器、燃烧室部件。
能源工业:燃气轮机叶片、核反应堆热交换管。
化工设备:裂解炉管、高温阀门、催化剂载体。
汽车制造:涡轮增压器转子、排气歧管。
七、与其他高温合金对比
特性 | GH39 | GH4169(Inconel 718) | GH3039 |
最高使用温度 | 900℃ | 650℃ | 1000℃ |
强化机制 | γ'相+固溶强化 | γ''相+δ相强化 | 固溶强化 |
成本 | 中等 | 高 | 低 |
加工难度 | 较高 | 高 | 中等 |
八、发展现状与挑战
GH39作为我国早期研发的高温合金,已逐步被新一代合金(如GH4738、GH5188)替代。其局限性包括:
长期使用温度上限低于第三代单晶合金(如DD6)。
焊接修复难度较高,易产生热裂纹。
目前研究方向集中在纳米氧化物弥散强化(ODS)和定向凝固工艺优化。
九、选型建议
在选用GH39时需综合考虑:
工作温度是否低于900℃且无需极端抗热腐蚀性;
成本预算与加工条件;
是否需频繁热循环(该合金抗热疲劳性中等)。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/276623.html

