
热锻工艺虽然能显著提升材料性能并生产关键零件,但在实际生产中也面临一系列常见问题和挑战。这些问题可能影响锻件质量、生产效率、成本甚至安全性。
1. 过热与过烧
问题描述: 加热温度超过始锻温度或保温时间过长导致。
过热: 晶粒粗大(但尚未熔化),导致塑性、韧性下降(脆性增大),力学性能恶化,可通过后续热处理改善(但增加成本)。
过烧: 晶界严重氧化甚至局部熔化(晶界出现“鱼鳞状”光亮斑),材料完全丧失塑性,锻打时碎裂,不可挽救的废品。
成因: 温度控制不精准(仪表故障/人为失误)、加热不均匀、炉内气氛控制不当(氧化性过强)。
2. 表面缺陷:氧化与脱碳
氧化: 金属表面与炉气中的氧、CO₂、水蒸气反应生成氧化皮(铁鳞)。造成材料损耗(可达3~5%以上),增加模具磨损,降低锻件表面质量,影响后续机加工和尺寸精度。
脱碳: 钢材表面碳元素被炉气氧化形成CO/CO₂而损失。导致表面层碳含量降低,淬火后硬度不足,降低疲劳强度和耐磨性。对弹簧、轴承等需要高疲劳强度的零件危害极大。
成因: 加热时间长、加热温度高、炉内氧化性气氛(O₂过剩)。
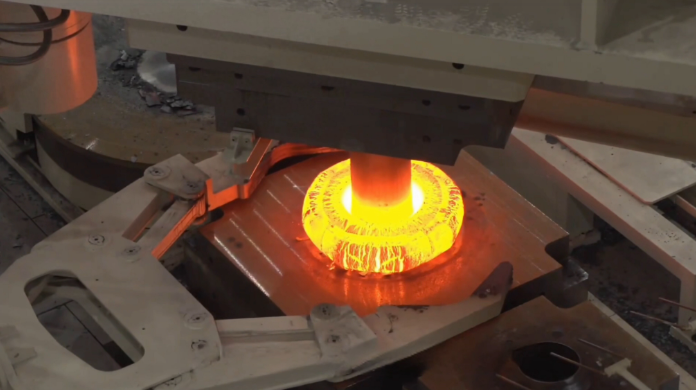
3. 锻造裂纹
问题描述: 锻件表面或内部出现裂纹。
成因复杂,主要类型:温度相关裂纹:
加热裂纹(装炉温度过高/升温过快): 大尺寸坯料或导热性差的合金(如高碳钢、高合金钢)因内外温差大产生热应力导致。
低温裂纹(终锻温度过低): 材料塑性差,冷作硬化严重,强行锻造开裂。
变形工艺不当:一次变形量过大(超出材料塑性极限)。
变形速度过快(尤其在低温区)。
4. 折叠(压折)
问题描述: 锻造过程中,已氧化的表层金属因工艺不当被卷入内部,形成类似裂纹状的条状缺陷,但两侧是氧化皮而非光滑解理面。严重破坏材料的连续性,大大削弱锻件强度。
成因: 模具设计不合理(如预锻模与终锻模设计不匹配、圆角半径过小)、拔长操作不当(送进量/压下量比值不当、压下量大于送进量)、金属流动不均匀(如毛坯尺寸与模腔不匹配、润滑不良)、预锻形状不佳导致终锻时金属回流堆叠。
5. 充不满(填充不足/缺肉)
问题描述: 金属未能完全充满锻模型腔的末端、角落或筋部。
成因: 毛坯尺寸/体积不足或过大、加热温度不够、锻造力不足(设备吨位小或打击次数不够)、终锻温度过低、模具飞边槽设计不合理(阻力过大导致金属过早进入飞边仓)、润滑过多或不均、模具磨损(型腔尺寸变大)或预热不足。
6. 流线不顺与涡流
问题描述: 纤维流线断裂、紊乱、未按零件轮廓连续分布,甚至形成有害的涡流状聚集。显著降低锻件的抗疲劳性能和抗应力腐蚀能力。
成因: 模具设计或预锻设计不当(流线被切断)、锻造工艺不合理(如反复镦拔次数过多且方向不当、某些区域变形量过小)。
7. 模具相关问题
模具磨损(型腔尺寸变大): 高温、高压、氧化皮摩擦导致模具逐渐失效,引起尺寸超差、充不满等问题。
模具变形: 局部应力过大或模具材料热处理不当导致局部永久变形。
模具开裂/热疲劳裂纹(龟裂): 交变热应力(加热-冷却循环)和机械应力导致,影响锻件表面质量。
模具预热不足: 使金属迅速冷却,塑性下降,增加锻造载荷,加剧模具磨损和开裂风险,也可能导致折叠或裂纹。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/276860.html

