
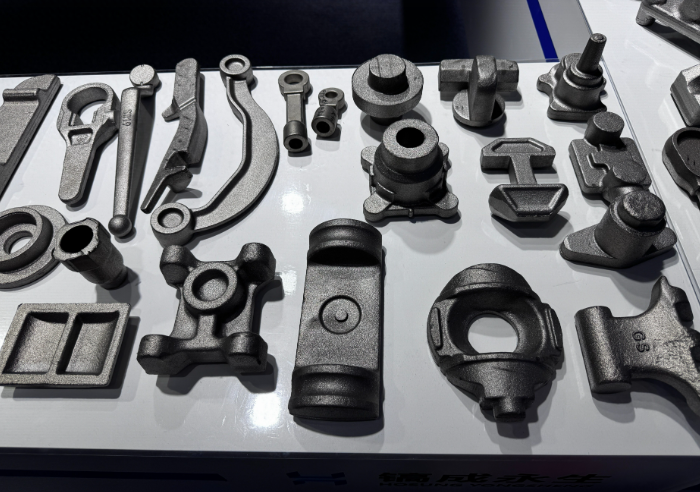
精锻(精密锻造)是指在传统锻造工艺基础上,通过严格控制工艺参数、模具精度及设备精度,使锻件达到接近最终产品尺寸精度和表面质量的成型技术。其核心优势在于减少或省去后续机械加工,提高材料利用率和生产效率。
一、精锻工艺的核心特点
高精度
尺寸公差可达 ±0.05mm~±0.1mm,表面粗糙度 Ra≤1.6μm,接近机械加工精度。
无需或仅需少量切削加工,如齿轮精锻后齿形可直接使用。
材料利用率高
传统锻造材料利用率约 60%~70%,精锻可达 85%~95%,尤其适合钛合金、铝合金等贵重材料。
组织性能优化
锻件内部纤维流线连续,晶粒细化,强度比铸造件提高 15%~30%,疲劳寿命提升 2~3 倍。
自动化程度高
多采用伺服压力机、等温锻造设备,配合在线检测系统(如红外测温、激光测厚)实现全过程控制。
二、常见故障及处理措施
1. 模具裂纹
原因:热疲劳、应力集中、预热不足或冷却过快。
处理:
小裂纹:磨除后圆滑过渡(圆角半径≥2mm);
深裂纹:评估后决定是否补焊,或直接报废(裂纹深度超过壁厚 1/3 时建议更换)。
2. 飞边槽磨损
影响:导致锻件飞边增厚,材料浪费增加,甚至模具错模。
处理:通过电火花加工修正飞边槽尺寸,或更换可拆卸式飞边槽模块。
3. 模具啃伤
原因:坯料定位不准、设备精度不足或锻打力过大。
处理:打磨啃伤部位,调整锻造工艺参数(如降低打击速度),检查设备导轨间隙。
三、精锻的材料和应用领域
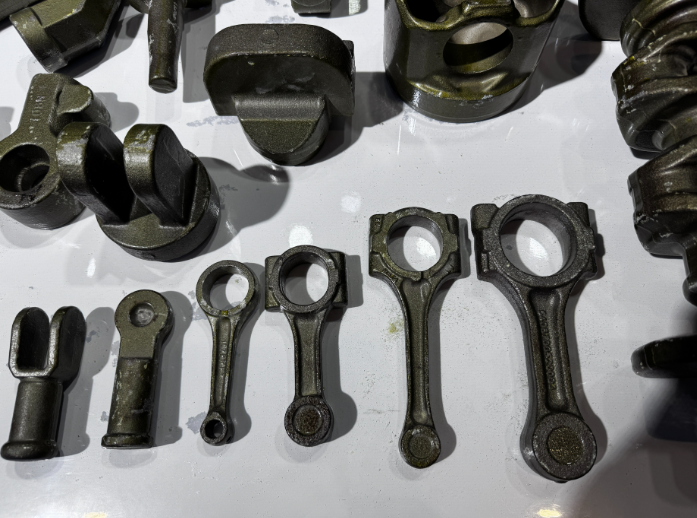
适用材料: 各种可锻金属材料,如碳钢、合金钢、不锈钢、铝合金、镁合金、铜合金、钛合金、高温合金(镍基、钴基)等。
应用领域:
汽车工业: 关键传动件(齿轮、轴类、等速万向节零件)、发动机零件(连杆、曲轴)、转向节等。
航空航天: 发动机叶片(涡轮、压气机)、盘类零件、结构件等性能要求极高的部件。
工程机械: 液压元件、高强度连接件。
医疗器械: 外科植入物、精密工具。
电动工具: 齿轮、轴、冲击件。
武器弹药: 关键受力构件。
总结
精锻是通过精密控制锻造过程的各个环节(模具、设备、坯料、工艺),以最小的加工余量和飞边,直接获得高质量、高精度、高性能锻件的一种先进制造技术。它在提高材料利用率、降低成本、提升产品性能和实现近净成形方面具有巨大优势,是现代制造业特别是汽车、航空、军工等高端领域的关键工艺。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/276861.html

