依据前期提出的大截面高品质模具钢研制技术路线,研制了直径为ϕ1.3m级的高品质H13模具钢,并对该超大规格模具钢的组织均匀性进行了初步分析。结果表明,在合理的冶炼、锻造、热处理等工艺控制下,超大规格H13模具钢在合金成分、组织均匀性、晶粒度等性能上均达到了高品质模具钢水平。通过试制,为超大规格模具钢制造提供了可行性初步验证。 H13 模具钢作为强韧性、耐冷热疲劳等性能优良的热作模具钢,多用于压铸、锻造、挤压等多种场合。在利用模具进行热加工的工艺设计中,因工件本身和工艺因素的需要,会使用到大截面H13模具钢。由于热作模具钢常应用于高温、高应力等恶劣复杂工况中,从而对模具钢材料本身具有很高的性能要求。尤其是大截面高品质模具钢,随着直径尺寸的加大,受尺寸效应的影响,将出现严重的偏析等现象。另外,模具钢坯料内部粗大夹杂物、液析碳化物等的存在会导致其在后续性能热处理以及使用过程中引起模具坯料或模具本身应力不均,从而导致模具失效。而大规格模具钢产品质量不易得到保障以及大型模具的失效主要和材料的合金成分设计、冶炼、锻造、热处理等关键制备工艺有关。
国内生产的高质量热作模具钢极限规格为ϕ650mm,大规格模具钢均从国外进口或小规格棒材锻造而成,增加了用户生产成本和周期。随着我国结构产业调整,各大特钢钢厂也在不断进行产业升级,提高模具钢产品质量,从而来满足日益增长的模具需求。目前中国一重承担了黑龙江省“百千万”工程技术重大专项的模具钢项目,针对中国一重生产特色,提出了大截面高品质模具钢制备技术路线,意在解决直径规格大于1m的大规格高品质模具钢关键制备工艺,为客户提供高性能模具钢产品。目前,本项目已开展直径ϕ1.3m级超大规格高端模具钢的研制,本次研制主要解决P、S含量,N、H、O等气体元素等化学成分控制,以及夹杂物与碳化物控制等关键问题,并通过合理的冶炼、锻造、热处理等制造工艺控制,获得均匀化组织及细小晶粒,从而提升了大型模具钢的综合性能。 H13钢是C-Cr-Mo-Si-V型钢,其化学成分及相应的锻造热处理工艺决定了该模具钢的优良性能,即强度、硬度、塑性、韧性、高温性能等优良的综合力学性能。该模具钢的合金元素主要包含C、Cr、Mn、Si、Mo、V,同时也要求钢中杂质元素P、S含量尽量低。
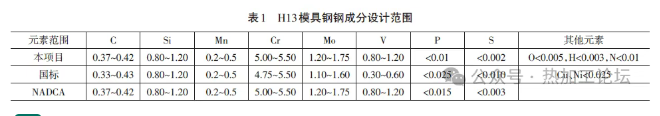
从表1可以看出,本项目在成分设计方面,选择在NADCA标准范围内进行合金元素的窄范围控制,和《GB/T 1299-2014工模具钢》相比,C元素含量控制在标准的上限,Cr、Mn含量处于标准的中限,Mo、V含量处于标准的下限。另外,对杂质元素P、S含量提出了更高要求,对N、H、O等气体元素也进行了控制,以此来保证超大规格模具钢产品性能优良且稳定。
3.1 工艺路线
超大规格高品质模具钢试制的工艺路线为:电极坯VD冶炼→保护浇注→电渣重熔冶炼→加热→锻造→锻后冷却→球化退火→粗加工。 在超大规格高品质H13模具钢的冶炼上,本项目采用电极坯VD冶炼+电渣重熔冶炼方式。选择电渣重熔冶炼方式后,模具钢坯料的组织和性能会有显著提高。主要表现在细化枝晶以及碳化物并改善碳化物不均匀度,有利于组织和成分的均匀化,减少铸锭的中心疏松和偏析,从而改善模具钢的致密度。另外,电渣重熔冶炼能够降低钢中的非金属夹杂物的含量并改善硫化物等夹杂的形态。经电渣重熔后模具钢的纯净度和组织均匀性明显提高,从而最终达到改善大规格模具钢热塑性和韧性的目的。
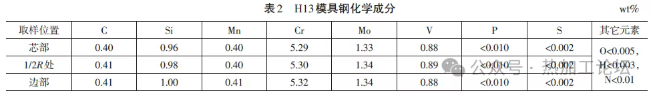
超大规格模具钢产品试制中,通过电极坯VD冶炼并在气体保护下浇注减少电极坯中的N、O气体的含量,从而减少杂质元素以及氧化物及氮化物对其质量的影响。在电渣重熔冶炼中,采用高碱度CaF-Al2O3-CaO-MgO四元渣系深脱硫工艺等来控制电渣坯中P、S元素含量,H13钢经过电渣重熔后,钢水硫含量小于0.001%,磷含量小于0.007%。通过电渣重熔冶炼保证大规格模具钢的纯净度、致密性和均匀性的同时,尽量减少液析碳化物的数量或细化液析碳化物,来保障大截面锻件的均匀性,从而确保H13钢锭质量。采取上述冶炼工艺后的钢锭成分如表2所示。
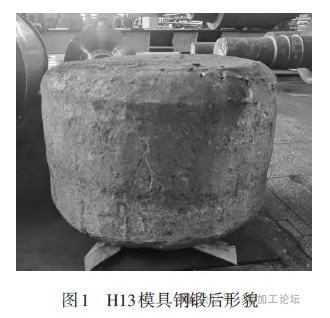
模具钢坯料进行锻造是要利用变形击碎钢锭中的碳化物枝晶,打破其偏析带中的链状分布模式,从而达到均匀组织以及提升横纵向冲击性能的目的。H13钢电渣钢锭尺寸为ϕ 960×2,250mm,锻前加热时要保证铸坯均匀加热,需控制好加热时间及均热段温度,热段温度控制到1,220℃~1,240℃。锻造过程中及时清理干净锻坯表面出现的裂纹。锻造时为了增加芯部变形以保证钢材的致密性和组织均匀性,采用4次镦粗+4次KD拔长工艺,锻造比大于6。为防止锻造过程中锻坯表面尤其是边角处产生裂纹缺陷,要求严格控制终锻温度大于850℃。锻造冷却后模具钢坯料尺寸为ϕ1,300×900mm,其形貌如图1所示。
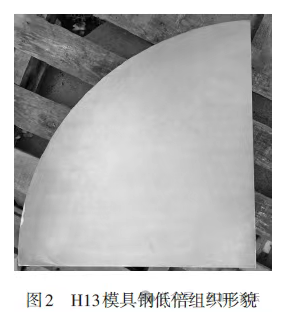
在锻造完成后应及时对锻坯进行退火处理,及时消除锻造应力,并改善锻造组织,为最终热处理做准备。锻件在球化退火热处理前温度不低于500℃。在退火工艺前加上一次保温温度为1,020℃~1,040℃正火超细化工艺,并保障冷却速率,从而有效改善锻坯偏析和网状碳化物,细化晶粒,并促使组织均匀化。退火温度选择850℃~870℃温度区间范围,采用阶梯冷却及控温退火来控制碳化物并细化组织,为后续最终热处理做好工艺准备。 国标规定热做模具钢钢材应检验酸浸低倍组织,低倍组织显示方法为冷酸浸蚀法,所用的浸蚀剂为30%过硫酸铵水溶液。浸泡时间约为5min,水冲后再用酒精冲洗后吹干,然后进行肉眼和放大镜检查。低倍组织检验结果如图2所示,试片未发现肉眼可见的冶金缺陷,包括目视可见的缩孔、夹杂、分层、裂纹、气泡和白点,以及中心疏松和锭型偏析。这主要原因在于模具钢的电渣重熔冶炼方式对钢的低倍组织的改善。在电渣重熔时,由于钢液的快速凝固,树枝状晶的晶间距离缩小,细化的枝晶有利于组织和成分的均匀化;同时,其结晶的方向也发生了变化,可明显减少中心疏松和偏析。因而,经电渣重熔后钢与普通的模铸钢锭相比,由于提高了钢的组织均匀性和致密度,其低倍组织有明显的改善。
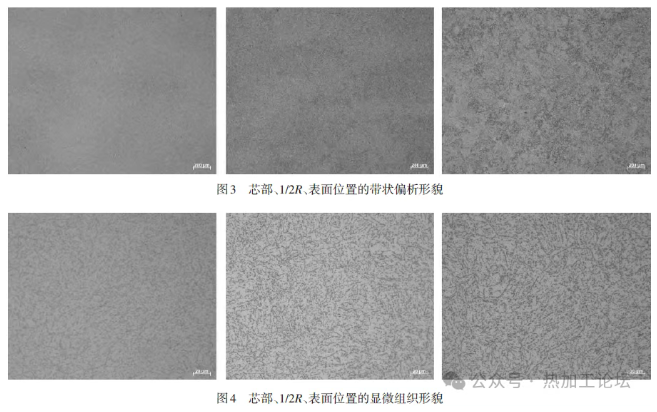
模具钢试制件退火显微组织+带状偏析分析的3个试样取自锻件径向不同位置,分别为芯部、1/2R 处和表面。试样检测面平行于主变形方向,腐蚀剂为4%硝酸酒精溶液,500倍下检验退火组织,50倍下检验带状偏析。退火态带状偏析检验结果如图3所示,组织显示出较高的均匀度,可见电渣重熔后的模具钢坯料经进一步的锻造和热处理后,表现出优良的组织均匀性。退火态显微组织结果如图4所示,3个位置的试块组织均为球化珠光体组织,二次碳化物颗粒细小且均匀地分布在基体上,并未发现共晶碳化物。由于锻件尺寸加大,锻后冷却过程中表面和芯部冷速不同,导致其组织形貌上有差异。可以看出,表面组织由于冷速高,碳化物析出量少,金相组织中的碳化物更加细小,而且其球化程度要低于芯部组织。
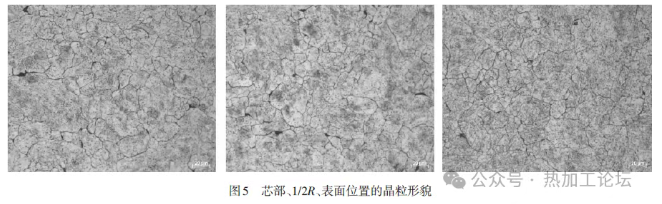
试样经1,010℃分级淬火热处理后进行晶粒度腐蚀和评级。晶粒度分析照片(放大倍数约500倍)如图5所示,晶粒整体非常细小,另外存在一些较大的晶粒。晶粒细小处的晶粒度级别约为8级。可以看出,经电渣重熔冶炼和后续大锻造比锻造及热处理后,模具钢晶粒尺寸大大降低,碳化物等组织得到了充分的细化,从而为最终热处理做准备。
4.4 非金属夹杂
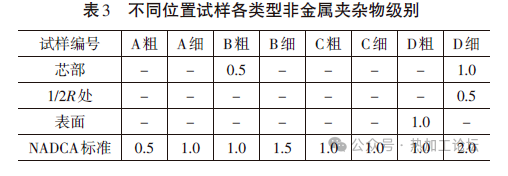
对H13模具钢中的A、B、C、D类非金属夹杂进行评级,结果如表3所示。各夹杂的非金属夹杂级别均不高于NADCA标准。观察金相抛光态试样发现,模具钢中的非金属夹杂物的含量很少,主要为氧化物夹杂,其中在芯部试样上发现了一处氧化铝夹杂。可见,经电渣重熔冶炼和后续锻造热处理后,钢中硫化物夹杂和硅酸盐夹杂的含量很低,氧化物夹杂也大量被去除,数量明显减少,电渣重熔后钢的纯净度明显提高。
对模具钢退火态试样以及经淬火+二次回火状态的试样分别检测退火硬度(HBW)和试样淬火硬度(HRC)。其中,试样淬火硬度热处理制度:790℃±15℃预热保温10min,1,010℃±5℃加热,保温10min油冷,经550℃±6℃保温2h两次回火。每个试样检测5个点取平均值,结果如表4所示。
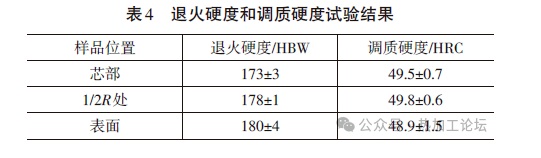
检测结果显示,按制定退火工艺处理后,退火硬度满足国标(≤229HBW)及NADCA 标准(≤235HBW)要求。另外,可以看出该大规格模具钢在成分均匀性等因素的保证下,试件退火硬度均匀性较高,调质热处理后芯表硬度差<1HRC,从而可保证后续的调质热处理硬度的均匀性。 综合借鉴国内外大规格H13模具钢应用案例及制造工艺,中国一重提出了大截面高品质模具钢研制技术路线,开展了直径ϕ1.3m 级高品质H13 模具钢研制。通过合理的工艺流程,采用电极坯VD 冶炼保护浇注+电渣重熔冶炼,大锻造比变形和合理的锻后退火工艺,有效地解决了H13大规格模具钢生产过程中的尺寸效应的影响,实现了超大规格模具钢的成分控制、有效去除夹杂物、有害元素、气体等,并降低偏析、缩松等质量缺陷,达到了组织性能均匀的要求。通过试制,为超大规格模具钢制造提供了可行性初步验证,促进了大规格高品质模具钢发展,从而进一步满足国内市场对超大规格高品质模具钢的需求。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/277592.html


