
马氏体不锈钢兼具较高的硬度、强度以及耐磨性,同时在一定腐蚀环境下还具有良好的耐腐蚀性能,在航空航天、汽轮机叶片、重型运输等领域应用广泛。马氏体不锈钢随碳含量的增加,其硬度、强度以及耐磨性提高的同时耐腐蚀性下降。因此,为了达到兼具高强度与高耐腐蚀性要求, 对马氏体不锈钢的研究热点在于碳含量不低于0.3wt%、铬含量不低于12wt%的中高碳不锈钢。其中2Cr13不锈钢作为马氏体型不锈耐热钢,因具有高强度、高韧性、高耐蚀性、抗氧化性和足够的热强性,被广泛应用于汽轮发动机转子末级叶片、紧固螺栓等航天发动机上。
但2Cr13在实际热加工生产中有时难以获得令人满意的强度和韧性,因此需要开展对2Cr13合金性能的研究。影响合金性能的主要因素包括合金成分及合金组织。在合金成分一定时,锻造、热处理等工艺都会显著影响合金组织。锻造工艺对合金晶粒度、强化相的沉淀、溶解以及数量和颗粒尺寸,甚至晶界状态等都会造成影响。而2Cr13 热处理主要包括淬火与回火,其淬火后从面心立方晶格的奥氏体转变为体心立方晶格的马氏体。由于比热容不同, 转变过程中体积易发生膨胀而导致组织内应力增大,在硬度和强度提升的同时韧性也相应下降,但后续回火消除了材料内应力、细化了晶粒并且产生了逆变奥氏体,使得材料塑性和韧性有所回升。因此, 通过调整锻造与热处理制度可以有效改善合金性能,获得满足使用要求的合金。
彭正华通过有限元计算与振动特性检测分析了发动机转子用2Cr13 不锈钢锻件断裂原因,认为2Cr13 塑韧性不足是造成其使用工况下时效的主要原因。王长健对2Cr13 汽轮机动叶片裂纹形成原因进行了研究,发现2Cr13在自由锻制坯、锻造、热处理生产工艺程序后叶片榫头表面存在网状裂纹,分析认为网状裂纹产生与锻造过程中加热温度偏高过热导致的粗大晶粒有关。高翔等通过SEM 及能谱显微分析对2Cr13 不锈钢锻件开裂机理进行分析,认为2Cr13 锻件由于锻造过程工艺不正确或锻后热处理制度不当,导致锻件局部区域中的C、O、S、Si元素含量过高,化学成分极不均匀,显著降低了材料塑韧性。刘兵等研究了淬火加热时间对2Cr13 钢显微组织和力学性能的影响,发现淬火加热时间对2Cr13 钢显微组织及硬度均影响不大,其油淬后高温回火的组织为回火索氏体。朱宏伟等研究了在中温回火区间回火温度对2Cr13不锈钢硬度和冲击性能的影响规律,发现在550℃以下回火时硬度较高,一般高于40HRC,同时发现在490~560℃回火时2Cr13冲击性能较低。李毅等研究了热处理工艺对2Cr13不锈钢组织与性能的影响,发现2Cr13不锈钢淬火回火后的组织为回火索氏体,同时其强度与硬度随回火温度的升高而降低,伸长率及冲击韧性随回火温度的升高而提高。
目前对2Cr13 不锈钢锻件力学性能特别是韧性的重要性已经有了普遍认识,但对于锻造及热处理工艺如何影响2Cr13锻件力学性能研究还存在不足。因此,本文通过改变锻造参数,包括预锻温度、终锻温度、总锻造火次,以及改变热处理制度,包括淬火温度与回火温度,对比研究不同工艺参数下材料的组织及性能,得出锻造及热处理工艺对2Cr13 锻件性能影响规律;同时通过建立2Cr13 自由锻锻件回火态硬度与回火温度、淬火态硬度的回归方程,对2Cr13 锻件不同硬度下回火温度的选择进行探索,为后续2Cr13 工程化应用提供参考。
试验材料与方法
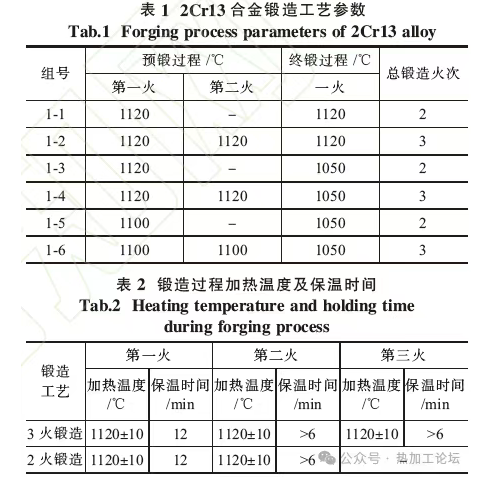
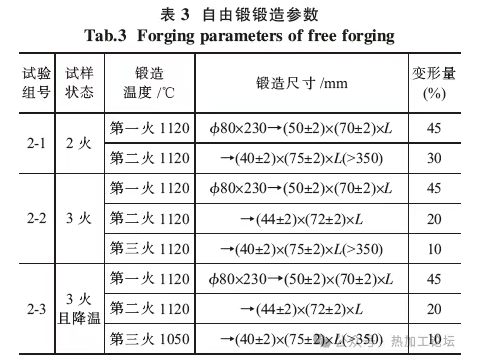
热处理参数试验方案需要较多的锻造试样,而模锻件产品的制作周期长、成本高、取样少,因而选择自由锻制备试样。自由锻模拟件将准80mm×230mm的棒材,锻造成350mm×75mm×40mm 的板材,锻造火次分别为2 火、3火。各锻造火次变形量如表3所示,在锻板横向取样。
通过砂纸对金相试样逐级打磨、抛光、清洗、腐蚀,采用扫描电镜观察试样微观组织,按照GB/T228—2002《金属材料室温拉伸试验方法》检测试样拉伸性能,按照GB/T229—2007《金属材料夏比摆锤冲击试验方法》检测试样冲击性能, 按照GB/T 230.1—2018《金属材料洛氏硬度试验第1部分:试验方法》检测试样洛氏硬度。
结果与讨论
2.1.1 锻造火次对2Cr13 锻件力学性能的影响
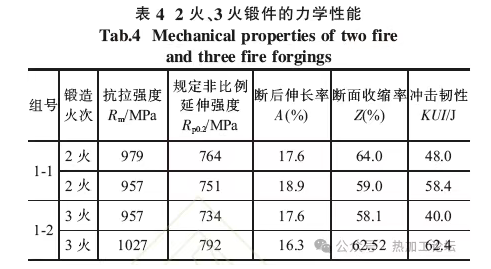
在始锻、终锻温度均为1120℃时,仅改变锻造火次为2 火、3 火试验条件下研究了锻造火次对锻件性能的影响情况, 试验组号为表1 中的1-1 与1-2。热处理制度为:淬火温度1015℃保温30 min,油冷,回火温度630℃保温30 min,水冷,2 火、3 火锻件同炉热处理。力学性能结果如表4 所示。从表4发现,2 火锻件与3 火锻件相比,2 火锻件力学性能数据比较稳定;3 火锻件有1 个试样冲击韧性为40J,低于标准要求值47 J,但另一个试样冲击韧性高达62.4J,表现出较大的波动性。
2.1.2 锻造火次对2Cr13 锻件微观组织的影响
对2 火、3 火的2Cr13 锻件进行微观组织分析,为分析锻件不同部位微观组织, 分别取了锻件心部和边缘位置,并分别对锻件锻造态、退火态、淬火态组织进行分析。2 火锻件锻造态微观组织如图1 所示,3 火锻件锻造态微观组织如图2所示。
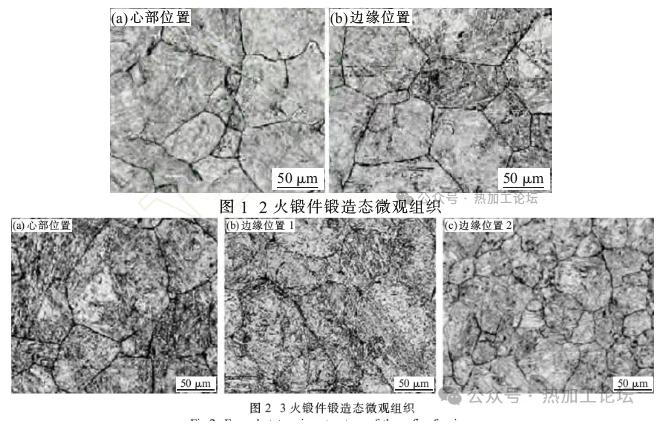
通过对图1与图2的对比可以发现,2 火、3 火锻件晶粒粗大,均为锻造过热组织,锻件边缘与中心显微组织无明显差异。模锻生产时加热温度高、终锻变形程度小导致锻件晶粒粗大。马氏体不锈钢锻造生产过程,加热温度高、终锻变形程度小时,都可能由于组织遗传引起粗晶。因此,对不锈钢材料除控制适宜的终锻温度外, 最后一火应具有足够大的变形量,终锻变形程度应大于12%~20%。第一火变形量大,试样基本成型。在第二火、第三火时观察到试样变形量较小,低于终锻变形程度的要求,因而导致锻件组织粗大,影响最终的冲击韧性。
同时,对比图2、3 中微观组织可以发现,3 火锻造过热现象与2 火锻造相比更明显, 部分晶界已发生氧化。特别是3 火锻件的平均晶粒度表现出了明显的差异,图2(b)中锻件平均晶粒度为3 级,而图2(c)中锻件平均晶粒度为4 级,同一锻造批次的两个3 火锻件晶粒大小有明显差异。
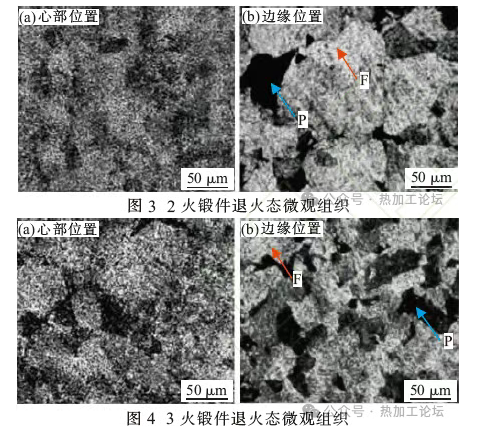
2 火锻件退火态微观组织如图3 所示,3 火锻件退火态微观组织如图4 所示。从图3、4 中可以看出2 火、3 火锻件退火态组织均为铁素体加珠光体,其中铁素体用F 标出,珠光体用P 标出。锻件边缘与中心显微组织无明显差异,其中铁素体、珠光体含量无明显差异, 珠光体呈团簇形态, 聚集程度基本一致。对比锻造态与锻件退火态边缘位置组织可以看出,显微组织均为铁素体+片状珠光体,且部分锻态原始晶界已消失,珠光体仍保留锻态组织位向;同时退火态晶粒度受锻造态晶粒度影响, 锻造态晶粒越细,则退火态组织越细,锻造态组织直接影响了退火态组织。
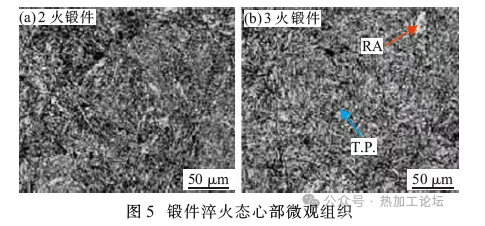
2火、3火锻件淬火态心部位置与边缘位置微观组织无明显差异,心部位置微观组织如图5所示。从图5可以看出,2Cr13 淬火态组织为保留马氏体位向的回火索氏体加残余奥氏体, 其中回火索氏体用T.P.标出,残余奥氏体用RA 标出。2 火锻造与3 火锻造淬火加回火组织未见明显差异, 残余奥氏体含量相当,片状回火索氏体长度、间距相当。
由于终锻时变形量小,导致试样2 火、3 火模锻件锻造组织粗大。同时,与2 火锻件相比,3 火锻造过热程度更深,组织晶粒度差异大,导致3 火模锻件的冲击韧性波动大。
2.1.3 锻造温度对2Cr13 锻件力学性能的影响
在前期试验的基础上,对锻件的锻造温度进行调整,将终锻温度由1120℃降低到1050℃,始锻温度分别采用1120、1100℃两种, 试验组号为表1 中的1-3~1-6, 其中1-3 与1-4 始锻温度为1120℃,1-5 与1-6 始锻温度为1100℃。对比试验中,试样同炉热处理,热处理制度采用:淬火温度1015℃保温30min,油冷,回火温度640℃保温60min,水冷。性能结果如表5 所示。
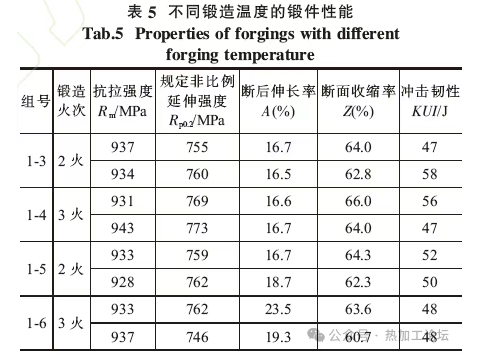
从表5 可看出,2 火、3 火锻件共4 批锻件,采用调整后的锻造工艺性能均合格。比较4 种锻造工艺锻件的力学性能指标发现,4 种锻造工艺下力学性能差别不大,冲击韧性最好的一组为1-5 组锻件,始锻温度为1100℃、终锻温度1050℃、锻造火次为2火。比较1-3、1-5 组试验结果,将锻造温度由1120℃降低到1100℃,冲击韧性数值稳定且整体提高。因此可以看出,降低锻造温度,能够提高2Cr13 锻件冲击韧性性能。比较1-5、1-6 组试验结果,2 火锻件比3 火锻件冲击韧性数值整体提高, 再次验证了前面分析的锻造火次对性能的影响。综上所述,终锻变形量小、锻造温度过高是影响2Cr13 锻件冲击韧性低的主要原因。
2.2 热处理参数对2Cr13 锻件的影响
为了改善锻造温度过高、终锻变形量小对锻件冲击韧性的不利影响, 通过调整热处理参数来探索提高锻件冲击韧性的途径。热处理参数试验中采用自由锻件试样。
2.2.1 淬火温度对2Cr13 锻件力学性能的影响
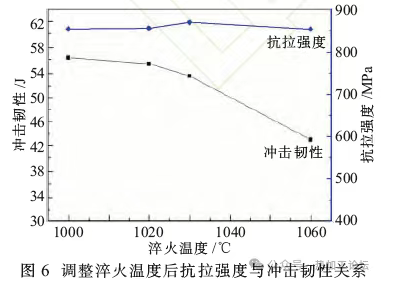
试样采用2 火自由锻件, 锻造参数为表3 中2-1组参数。试验淬火温度选取1000、1020、1030、1060℃等4 个温度点,回火温度选择630℃。各热处理制度下力学性能见表6。将各组抗拉强度与冲击韧性取平均值后作图,如图6 所示。
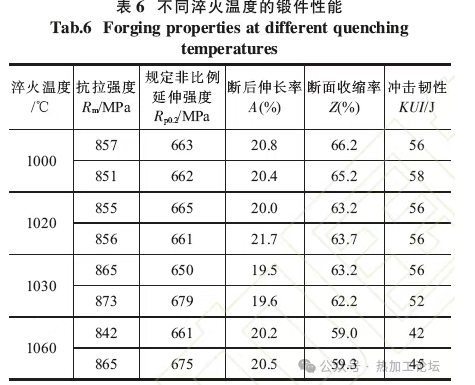
从表6、图6 可以看出,当淬火温度由1000℃升高到1030℃时,试样平均冲击韧性缓慢下降,平均冲击韧性由57J 下降到54J,下降了5.3%。而淬火温度继续升高至1060℃时,试样平均冲击韧性下降明显,下降到43.5J,下降了23.7%。而在不同淬火温度下,试样抗拉强度也没有明显下降。因此,降低淬火温度能够在不降低抗拉强度的前提下,提高冲击韧性,生产中淬火温度可以采用1000~1020℃。
2.2.2 回火温度对2Cr13 锻件力学性能的影响
根据淬火温度试验结果,淬火温度选择1020℃。试样同样采用2 火自由锻件,锻造参数见表3 中2-1 组。回火温度选择600、610、620、630、640、660、700℃。各热处理制度下的力学性能见表7。将各组抗拉强度与冲击韧性取平均值后作图,如图7所示。
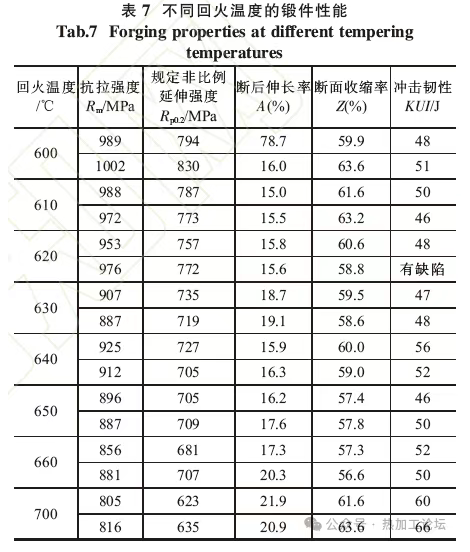
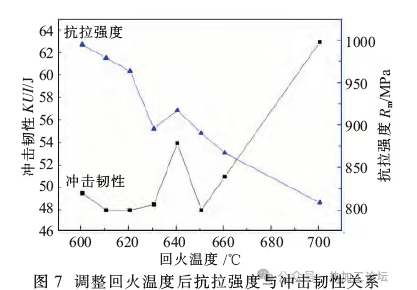
从图7 可看出,随着回火温度的增加,试样冲击韧性先缓慢增加,再快速增加。随着回火温度由600℃增加到660℃,试样平均冲击韧性由49.5 J 增加到51 J,增加了3.0%,回火温度增加到700℃时,平均冲击韧性增加到63J,增加了27.3%。但随着回火温度的增加,2Cr13 锻件的抗拉强度下降。随着回火温度由600℃增加到700℃, 试样的平均抗拉强度由995.5MPa 下降到810.5MPa,下降了18.6%。因此,在保证强度合格的前提下,适当提高回火温度,能够提高2Cr13 锻件的冲击韧性。根据试验结果,回火温度一般不宜超过660℃。在生产中,可以采用640~660℃。
2.2.3 热处理参数影响的验证试验
为了验证热处理参数对锻件性能的影响规律,采用自由锻试样进行试验验证, 验证方案如表8 所示。自由锻分为3 组,分别为2 火、3 火、3 火且第3火降低锻造温度,自由锻件锻造具体参数见表3。
3 种状态自由锻模拟件A 组热处理验证试验制度为:淬火温度1020℃保温30 min,油冷,回火温度640℃保温60min,水冷,同炉热处理。性能对比如表9 所示。
在第1 次对比试验的基础上,为验证是否满足上文中热处理参数对锻件性能影响规律,相应调整了热处理制度,第2 组将淬火温度降低到1000℃,回火温度不变;第3 组淬火温度不变,将回火温度提高到660℃。
3 种状态自由锻模拟件B 组热处理验证试验制度为:淬火温度1000℃保温30 min,油冷,回火温度640℃保温60min,水冷。性能对比见表10。从表10可以看出,降低淬火温度后,3 种状态自由锻模拟件冲击韧性均明显提高。
3 种状态自由锻模拟件C 组热处理验证试验制度为:淬火温度1020℃保温30 min,油冷,回火温度660℃保温60min,水冷。性能对比见表11。从表11可以看出,提高回火温度后,3 种状态自由锻模拟件冲击韧性均提高。
3 种状态自由锻件,调整热处理参数后冲击韧性的变化如图8 所示。从图8 可以看出, 两种调整途径(降低淬火温度、提高回火温度)均能提高自由锻件的冲击韧性。其中,将淬火温度由1020℃降低到1000℃,对冲击韧性的提高效果最明显。
2.3 锻件回火温度与硬度的关系
前文得出在保证强度合格的前提下,适当提高回火温度,能够提高2Cr13 锻件的冲击韧性,但在实际生产中如何正确选择回火温度依旧存在困难。目前,在我国机械制造业中,对于热处理后的效果检查最常用的检测方法为硬度检测法。同时根据理论分析,热处理过程中,回火态硬度主要与淬火态硬度、回火温度有关。基于此,希望可以建立回火态硬度与淬火态硬度、回火温度的关系模型,从而能够根据回火态硬度要求与淬火态硬度实测值来选择回火温度。而回归分析作为样本数据拓展到总体的有效分析工具,可以定量地给出变量间变化规律,提供变量相关关系的经验公式或回归方程,因此可通过回归分析建立相关模型。
试样由自由锻件切取,锻造参数为表3 中2-1 组参数, 热处理淬火温度采用1020℃,回火温度采用600、610、620、630、640、650、660、700℃。对试样淬火态、回火态硬度进行检测,数据结果见表12。
对回火态硬度与回火温度、淬火态硬度的关系进行回归分析,建立回归方程y=a+b1x1+b2x2,其中y为回火态硬度,x1 为回火温度,x2 为淬火态硬度。经过回归分析,所得数据见表13,方差分析见表14。
由表13、14 数据所得回火态硬度与回火温度、淬火态硬度的回归方程为:y=48.665-0.073842x1+0.5586x2。同时常量、回火温度、淬火态硬度的P 值分别为0.000、0.000、0.002, 这些变量均与淬火态硬度显著相关。R-Sq 和R-Sq(调整)为88.1%、87.0%,数值接近100%且二者差异不大,表明模型拟合良好。因此可以看出, 回归方程模拟良好。从回归方程可知,回火态硬度与淬火态硬度呈正相关,与回火温度呈负相关,与上文所得热处理参数影响规律一致。根据自由锻造硬度模型, 计算出不同淬火态硬度下,自由锻回火温度可以采取的上限值见表15。
结论
(1) 3 火锻造与2 火锻造相比,过热程度更深,部分晶界已发生氧化,组织晶粒度差异大,导致3 火模锻件的冲击韧性波动大。将锻造火次由3 火降低到2 火,能够提高模锻件冲击性能数值及稳定性。当终锻变形量小时,由于组织遗传而引起粗晶,从而导致冲击韧性降低;同时当锻造温度降低后,锻件的冲击韧性水平提高。因此,终锻变形量小、锻造温度过高会使2Cr13 锻件冲击韧性降低。
(2) 淬火温度由1000℃升高到1060℃时,试样平均冲击韧性由57J下降到43.5J,下降了23.7%。同时在不同淬火温度下, 试样平均抗拉强度也没有明显下降。因此,降低淬火温度能够在不降低抗拉强度的前提下,提高冲击韧性,生产中淬火温度可以采用1000~1020℃。
(3) 回火温度由600℃增加到700℃,试样平均冲击韧性由49.5 J 增加到63 J,增加了27.3%。但随着回火温度增加,试样抗拉强度随之下降。回火温度由600℃增加到700℃时, 试样平均抗拉强度由995.5MPa 降低到810.5MPa,降低了18.6%。因此,在保证强度合格的前提下,适当提高回火温度,能够提高锻件冲击韧性。根据试验结果,回火温度一般不超过660℃,在生产中,可以采用640~660℃。
(4) 检测了自由锻锻件在不同回火温度下的淬火态硬度与回火态硬度, 通过回归分析建立了回火态硬度与回火温度、淬火态硬度的回归方程:y=a+b1x1+b2x2,式中:y 为回火态硬度、x1 为回火温度、x2 为淬火态硬度。同时根据回归方程,计算出不同淬火态硬度下,自由锻回火温度可以采取的上限值。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/277593.html

