
大多数想要开注塑模具的客户,最关心的都是开模的费用,这也很正常。如果只看价而忽略以下这些东西,就有可能看似省了钱,实际上却要花更多的钱来弥补。
那么,开注塑模具除了开模费外,还需要考虑哪些东西呢?
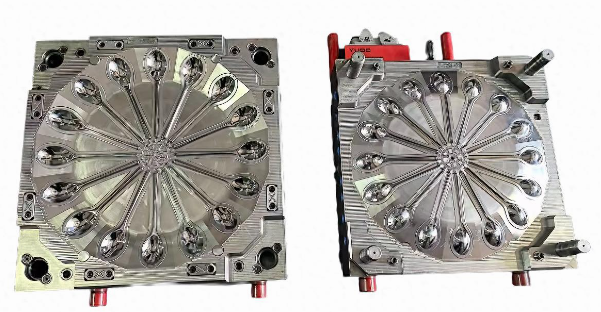
开注塑模具需要考虑哪些东西?
1、产品需求与技术要求
注塑模具是用来生产塑料产品的工具,所以开注塑模具,首先应该考虑的就是要满足产品生产的需求。而要让注塑模具能够满足需求,需要考虑的因素主要有以下三个。
一个是明确产品的材质。
用于生产塑料产品的原料有很多种,比如PP、ABS、PC、PVC等,不同的材质的塑料,在熔融温度、收缩率、流动性及腐蚀性等特性上都可能不同,所以产品的材质,会直接影响模具材料选择和结构设计。
比如PVC等含氯塑料具有腐蚀性,需选用S136等耐蚀不锈钢模具;PC料透明度高,需模具表面抛光精度达镜面级,因此就需要用到抛光性能较好的模具钢材,比如NAK80。
虽说使用性能更好的模具钢,开模成本也更高,但如果只在意成本而不在意性能,做出来的模具满足不了生产需求,到头来该花的钱还是得花。
另一个就是产品结构与精度。
结构复杂的产品(如侧抽芯、螺纹、薄壁件)需模具具备多滑块、热流道或精密分型面设计,成本和加工难度更高。比如手机外壳的薄壁设计,需模具冷却系统均匀,避免变形。
尺寸精度与表面处理要求高的产品(如医疗器材、光学镜片),对模具公差、表面粗糙度要求也较高,需选用NAK80等抛光性能优异的钢材。
外观件需考虑熔接痕、缩水等缺陷,模具设计时需优化浇口位置和冷却水路。
还有就是生产批量。
产品的产量多少,能在很大程度上决定使用什么模具材料。比如小批量生产(≤10万件)可选用P20等预硬钢,成本较低,也能满足生产需求;大批量生产(≥100万件)需H13、S136H 等高强度钢材,虽然开模成本较高,但长期生产的均摊成本低。
另外,产量的高低,低模具结构设计的要求也可能会不同。比如产量较低时,使用成本较低的冷流道,就能满足需求。而如果产量较高,就得使用热流道,不仅生产效率更高,而且也比较节省材料,费用虽然更高但长期生产更有利。
2、生产效率
在考虑产品的产量时,不仅会考虑总产量是多少,而且还会考虑日产量、周产量、月产量等某个周期的产量,而这就需要考虑模具的生产效率了。注塑模具的生产效率,主要跟以下几个因素有关。
首先就是成型周期。
注塑模具的成型周期的长短,由材料特性、模具设计、工艺参数、设备性能及产品结构等多方面因素决定。
其中在模具设计上,主要是跟冷却系统设计和浇注系统设计有关。比如浇注系统采用热流道设计,成型周期能比冷流道设计缩短15%-30%。
其次就是型腔的腔数。
型腔的腔数越多,一次合模生产出来的产品也越多,在成型周期不变下,生产效率显然也更高。
再次就是脱模方式。
脱模就是把产品从模具上弄下来,按照自动化程度来划分,可分为自动脱模和手动脱模。很显然,自动脱模的生产效率更高。
3、供应商能力评估
供应商能力评估,主要评估以下几方面的能力。
首先就是技术与设备实力。
供应的技术实力决定了能否符合生产、品质需求的模具,比如供应商是否具3D建模、CAE模流分析能力,能否优化设计避免翘曲、缩水等问题;生产设备精度是否达标,是否有精密检测设备等等。
其次就是行业经验与案例。
选择有同类产品模具制造经验的供应商,可降低开模风险。
再次就是售后服务。
供应商是否提供试模调试、模具维修培训,能否快速响应售后需求。
4、其他关键细节
除了以上需要关注的外,还有以下这些细节也需考虑到。
首先就是试模与验收标准。
在试模验收时,要明确试模材料、工艺参数,要求供应商提供至少3批试模样品,检测尺寸、外观及性能是否达标。验收时需提交模具图纸、材料证明、热处理报告等文件。
其次是标准化与兼容性。
模具是否符合行业标准,是否便于后续更换配件或接入自动化生产线。
再次就是知识产权与保密。
签订保密协议,防止产品设计被泄露,同时确认模具所有权归属。
总结
购买注塑模具需以 “产品需求” 为核心,从材料、生产效率、供应商到成本形成完整评估链条,避免因单一因素忽略长期风险。
建议与供应商深度沟通,确保模具交付后能高效、稳定地投入生产。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/277642.html

