
很多人恐怕不知道,注塑模具其实也可以分不同的类型。
比如按照结构来划分,就可以分为单分型面注塑模具、双分型面注塑模具、热流道注塑模具等。不同结构的注塑模具,应用的场景一般也不同,开模费自然也不相同。
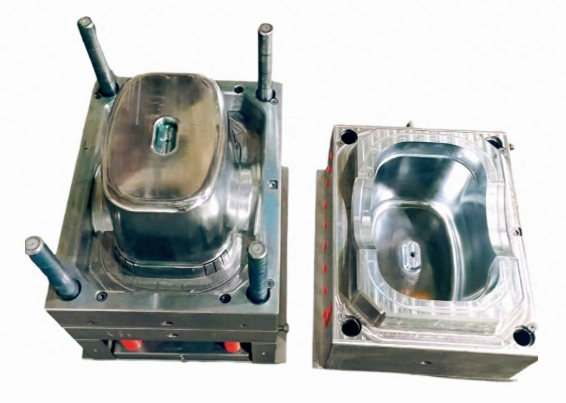
注塑模具的分类及开模成本介绍
1、单分型面注塑模具
单分型面注塑模具又称为两板式模具,是注塑模具中结构最简单、应用最基础的类型。
结构特点:仅有一个分型面,即动模与定模的接触面,主流道位于定模,分流道与浇口在分型面上,脱模时塑件与流道凝料同时取出。
应用场景:适用于结构简单的塑件,如日常消费品(塑料杯、收纳盒、衣架)、包装品(瓶盖、托盘、打包盒)、工业零部件(垫片、防护罩、底盖)、农业与园艺品(花盆、水管接头)、玩具与教育(积木、基础玩具组件)、医疗用品(一次性药杯、非精密耗材)等。
开模成本分析:
单分型面注塑模具因为结构简单,加工难度小,所以制造成本通常最低;
它只有一个分型面,不需要复杂的流道系统设计和额外的模板,在材料成本和加工成本上也都相对较低。
2、双分型面注塑模具
双分型面注塑模具又称三板式模具,是在单分型面注塑模具的基础上增加了一块脱料板。
结构特点:有两个分型面(主分型面 + 流道分型面),增设了中间板(浇口板),可实现流道凝料与塑件的自动分离。
应用场景:主要集中在对产品外观、精度及浇口位置有较高要求的领域,比如电子与精密仪器(手机外壳、连接器)、汽车零部件(内饰板、传感器外壳)、光学与透明制品(镜头保护盖、LED 灯罩)、医疗与食品包装(医用瓶盖、巧克力包装盒)、玩具与高端消费(手办模型、化妆品外壳)、小型复杂结构件(微型齿轮、手表表壳)等。
开模成本分析:相比两板式模具,三板式模具增加了一个分型面和中间板,结构更复杂,零部件更多,加工难度和装配要求更高,制造成本也相应增加,总体成本比两板式模具高20%-50%;
且需要更长的成型周期,因此更适合中高端产品或批量较大(≥10万件)的场景,以摊薄模具成本。
3、热流道注塑模具
结构特点:采用加热系统保持流道内塑料熔融状态,无流道凝料,减少材料浪费,提高生产效率。
应用场景:主要集中在对生产效率、材料成本、产品质量有较高要求的领域,比如高产量产品(矿泉水瓶盖、家电外壳)、工程塑料制品(航空部件、汽车齿轮)、精密大型零件(汽车保险杠、医疗器械外壳)、透明光学制品(镜头镜片、LED灯罩)、多组分/叠层产品(双色按键、周转箱)环保卫生领域(食品餐盒、医疗耗材)等。
开模成本分析:
热流道模具除了模具本身的结构外,还包含热流道系统,热流道系统的价格较高,且需要专业的设计和安装;
同时,热流道模具对加工精度和材料的要求也较高,以保证热流道系统的正常运行,其制造成本通常比普通冷流道模具高;
由于初期投资较高(比传统模具贵20%-80%),更适合批量≥10万件的场景,否则难以摊薄成本。
4、侧向抽芯模具
结构特点:当塑件有侧孔、凹槽或倒扣时,侧向抽芯模具可通过滑块机构或斜顶机构实现侧向凹凸结构的脱模,解决传统模具无法直接开模的问题。
应用场景:汽车零部件(车门把手、仪表盘外壳、后视镜外壳 )、3C电子(笔记本电脑外壳、充电器插头、手机壳卡槽)、医疗器械(输液瓶接头、医用管连接件 、注射器外壳的防滑纹)、日用品(折叠收纳箱的卡扣、牙刷柄、带卡扣的收纳盒)、管件类(水管接头、三通阀、带侧孔的瓶盖)等。
开模成本分析:
因需要设计和制造滑块、斜顶等侧向抽芯机构,增加了模具的复杂性和加工难度,每增加一个侧向抽芯机构,成本大约增加20%-30%左右;
该类模具的成本取决于抽芯的数量、复杂程度以及模具的大小等因素。
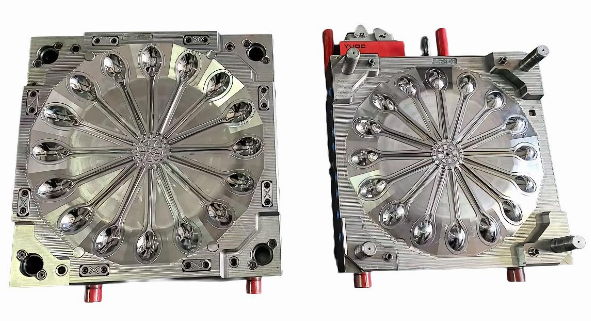
5、多色注塑模具
结构特点:通过多个注射单元(如两色、三色)和旋转机构,在同一模具中注入不同颜色或材质的塑料,实现一次成型多色塑件。
应用场景:主要应用场景覆盖对外观、功能复合性要求高的领域,比如消费电子(手机外壳、智能手表)、汽车零部件(方向盘、车灯)、日用品(牙刷、锅铲)、医疗设备(手持仪器、手术器械)、玩具文创(手办、智能玩具)、工业零部件(连接器、齿轮)等。
开模成本分析:
多色注塑模具需要多个注射单元和旋转或移动机构来实现不同颜色或材质塑料的注射成型,其结构最为复杂,对模具的设计、制造和装配精度要求极高,同时还需要配备专门的多色注塑机,设备成本也很高;
因此,多色注塑模具的成本是这几种模具中最高的,能不开则最好别开。即便要开这种模具,也只适合批量≥5万件的场景,否则会很不划算。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/fenxiang/277645.html

