
热锻模具钢的性能要求与热处理
热锻模具是在高温、高压、高冲击载荷条件下工作,经常被反复加热和冷却,这就要求该模具钢应具有高的冲击韧度和断裂韧度,其 aK值应≥30J/ cm,高的KⅠC可阻止或延缓因裂纹扩展而导致模具的早期断裂失效。 为防止热锻模发生早期磨损及变形, 该模具钢还应具有较高的高温硬度和高温强度。
由于锻模的尺寸一般都比较大,这就要求锻模材料要有很高的淬透性,保证模具整个截面的力学性能均匀一致,同时要具有高的冷热疲劳抗力和耐回火性,以及良好的工艺性能和抗氧化性。
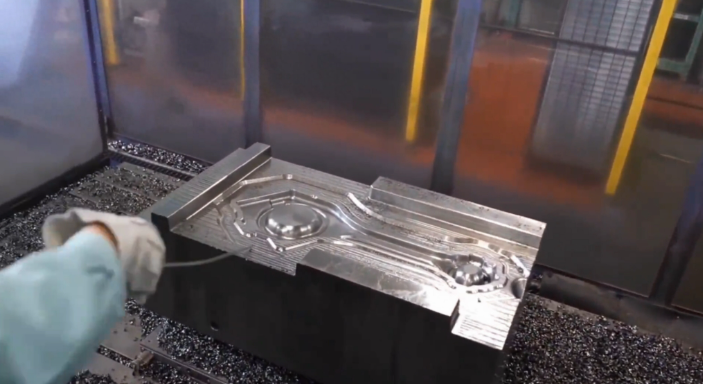
锤锻模要求的硬度和机械加工与最终热处理工序的安排视模具的大小、形状及服役条件而定。 高的硬度虽然能保证有良好的耐磨性,但对冷热疲劳比较敏感,容易引起裂纹; 硬度过低, 容易被压下和失去工作尺寸。
对于小型锻模(吨位<1t, 锻模高度<250mm),因模锻件冷却比较快, 提高了强度, 因此需要模具的型腔具有较高的耐磨性, 故硬度选在 40 ~44HRC 范围内, 若型腔浅而简单, 其硬度可选在 41 ~ 47HRC。 由于硬度高了不易切削加工,所以小型锻模应在机械加工完成后进行淬火和回火。
中型锻模(吨位为 1 ~ 3t, 锻模高度为250~350mm)加工的锻件尺寸较大, 允许模具型腔有较低的硬度 (38 ~ 41HRC),此时应该把淬火、 回火放在粗、 精加工的中间进行为宜。
大型锻模由于锻模尺寸很大 (吨位>4t, 锻模高度>350mm), 淬火时的应力和变形比较大, 工作时应力分布不均匀,需要有较高的韧性,硬度在 35~38HRC 范围内为宜。 大型锻模可以先进行粗加工,再进行淬火和回火, 然后进行精加工成形, 也可以在淬火和回火后再进行机加工。
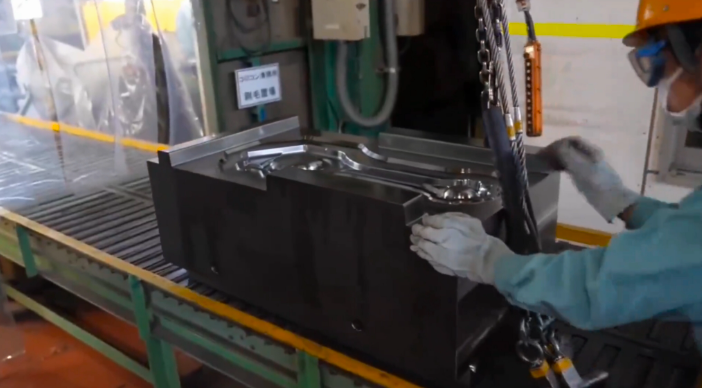
锻模燕尾与模体需以不同温度回火,以保证燕尾部分的韧性,避免燕尾开裂失效。为了降低回火脆性,锻模回火后最好采用油冷。模尾回火可在专门的平板炉中进行,将燕尾向下放在平板上,保持 2. 5~3. 5h,然后取下空冷或油冷。也可以采用自行回火法,节省燕尾回火工艺,即将锻模回火后油冷 3~5min,把模尾提出油面,停留一段时间,使温度回升,然后再放入油中,再提出反复 3~5 次以达到使用要求。
热锻模钢的表面化学热处理
要提高热锻模的耐热疲劳性和耐磨性,延长模具寿命和保证锻件质量,其主要工作零件如上、 下模必须进行表面硬化处理。在日本热锻模的表面硬化主要是离子渗氮和镀铬,在部分欧洲国家对热锻模进行粉末渗硼则很流行.以日本的 SKD61 钢制造的热锻模为例 (相当于 H13 钢),其模具零件在 550℃ 经20h离子渗氮与未经表面处理的相比,侧板凸模寿命延长约 1. 4 倍,连接件锻模延长1. 18倍,汽车曲轴锻模延长 2. 55 倍, 连杆锻模延长 1. 39 倍,前叉锻模延长 2. 25 倍。
总的来说,热锻模经离子渗氮后,在耐磨性、抗热疲劳性、脱模方便性等方面均有所改善, 这都是导致模具寿命提高的原因。俄罗斯对5ХГМ 钢(5CrMnMo) 和 5XHM 钢 (5CrNiMo) 制热锻模进行的渗硼后淬火处理,可以提高模具寿命 0. 5~2 倍。由于锤锻模承受的冲击力较大,为降低硼化物层的崩落 倾向,可以在 30%SiC (质量分数) +70%硼砂 (质量分数) 熔融料中进行 950℃/4 ~ 6h 的渗硼,以获得单相的 Fe2B 层 (显微硬度为 1520 ~ 1650HV),该层比 FeB+Fe2B 双相层的韧性要好。但是如果提高渗硼温度和延长渗硼时间反而会增加脆断机会。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/xhs/276284.html

