
一、自由锻
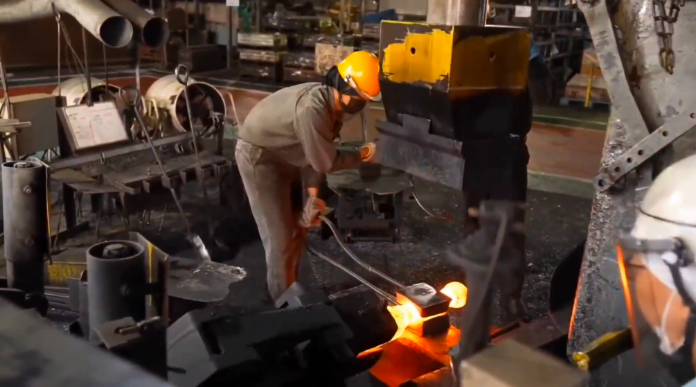
金属坯料在上下砧块之间受冲击力或压力而变形的锻造方法,坯料在水平方向可自由流动。
工艺特点
设备简单:使用锻锤、液压机等设备,投资成本较低。
灵活性高:可锻造多种形状的零件,如轴类、环类、筒类等。
精度较低:主要依靠人工操作控制形状和尺寸,适合小批量生产或大型锻件(如大型发电机转子)。
典型应用
锻造大型轴类零件(如曲轴)、齿轮毛坯、法兰盘等。
二、模锻
金属坯料在锻模模膛内受压力或冲击力而变形,最终获得与模膛形状一致的锻件。
分类及特点
锤上模锻
设备:蒸汽 - 空气锤、电液锤等。
特点:生产效率高,锻件精度较高,适合中小批量生产;但振动大,噪声高。
应用:汽车发动机连杆、齿轮等。
热模锻压力机模锻
设备:机械压力机(如曲柄压力机)、液压机。
特点:锻件尺寸精度高,表面质量好,适合大批量生产;但模具成本高,不适合复杂形状锻件。
应用:汽车轮毂、轴承套圈等。
摩擦压力机模锻
设备:摩擦压力机,结合了锤锻和压力机锻的特点。
特点:结构简单,操作方便,适合中小型锻件;但生产效率较低。
应用:阀门零件、小型齿轮等。
三、镦粗
对金属坯料沿轴向施加压力,使其高度减小、横截面增大的锻造工艺。
工艺特点
变形均匀:可改善金属的组织结构,提高力学性能。
应用场景:常用于制造盘类零件(如齿轮坯)、凸缘件等,或作为模锻前的制坯工序。
注意事项:坯料高度与直径比过大时易产生弯曲,需控制变形量。
四、拔长
沿垂直金属坯料轴线方向施加压力,使其长度增加、横截面减小的锻造工艺。
工艺特点
改善性能:可打碎钢锭中的铸造组织,细化晶粒,提高锻件的力学性能。
应用场景:制造轴类零件(如传动轴、活塞杆)、长条形锻件等。
操作要点:需反复翻转坯料,确保变形均匀。
五、模锻挤压复合工艺
将模锻与挤压工艺结合,金属在模膛内同时承受挤压和锻造作用。
工艺特点
精度高:锻件尺寸更精准,表面光洁度好,接近净成形。
力学性能优:金属流线分布更合理,适合承受高载荷的零件(如航空发动机叶片)。
应用场景:高端制造业中的复杂零件,如航空航天用钛合金构件。
六、等温锻造
在恒定温度下(金属再结晶温度以上)进行锻造,模具和坯料保持相同温度。
工艺特点
变形均匀:减少金属流动阻力,适合难变形材料(如铝合金、钛合金)。
锻件性能好:组织均匀,力学性能稳定,适合航空航天等高精度领域。
成本较高:需专用加热设备,模具材料要求高。
七、径向锻造
多个锤头沿径向对旋转的金属坯料进行高速打击,使其直径减小、长度增加。
工艺特点
精度高:可锻造细长轴类零件,表面粗糙度低。
生产效率高:适合大批量生产,如枪管、光轴等。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/xhs/276285.html

