电渣炉在冶炼将近结束的过程中需要进行电渣锭冒口处的补缩工艺,在补缩过程中会出现不同程度上的缺陷,为尽量避免产生中心疏松、亮芯、裂纹等缺陷,需要针对不同种类的电渣锭进行有针对性的攻关活动。因此该工艺对于提高产品的内部质量有着至关重要的作用。
电渣炉在冶炼过程中,自耗锭是放置于熔融的预熔渣内部不断熔化,而此时结晶器中不断熔化的自耗锭也是处于一种凹坑状态,电渣炉冶炼过程如图1所示。
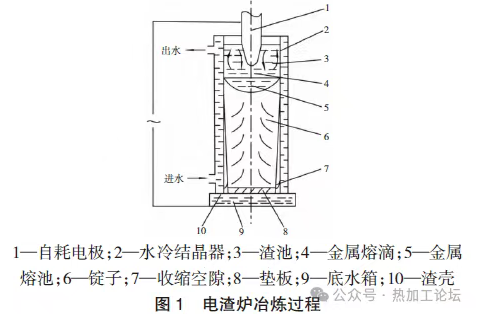
2.1 生产流程
目前河钢张宣科技(以下简称特材研制公司)特材研制公司所采用的电渣锭母材是采用电炉进行冶炼,还有部分带料加工的业务,其所采用的工艺流程:电炉→电渣重熔炉→锻压。 正常情况下,电炉所冶炼的铸锭对冶炼并不会造成太大的影响,但有时会因为工艺过程改变或者设备发生变化从而对生产过程产生不利的影响。 目前电渣炉的冶炼系统控制是采用其自身的电器控制系统来进行实施的。在冶炼过程中,结晶器内的凹坑深度是处于一种稳定状态,但当到达冶炼将要结束时,需要进行对结晶器内部的凹坑进行填充,以利于降低电渣锭的内部缺陷,但是在电渣锭冶炼过程中的填充过程中,容易在电渣锭的补缩冒口处产生裂纹、疏松以及底部气孔等缺陷,冒口亮芯冒口疏松底部气孔如图2所示。
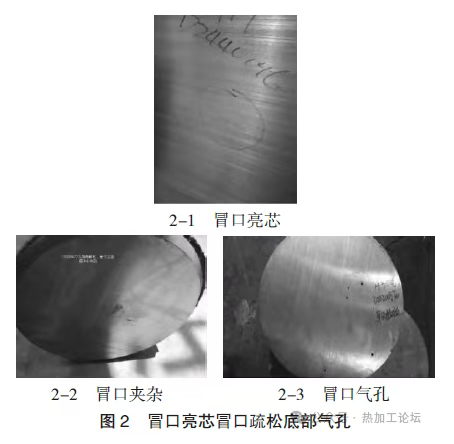
为保证此类现象的减少或者避免其产生,以利于其最大程度上降低生产成本,同时有利于生产效率的提高。 电渣锭的冶炼过程包括电渣锭的起弧状态、稳定状态、补缩状态。电渣炉冶炼过程的各种状态的稳定性如表1所示。
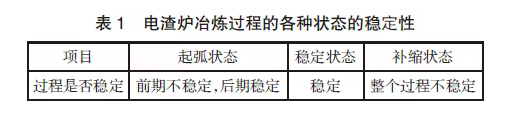
其中最为不稳定的是补缩状态,此状态为冶炼的最后阶段,在长时间的熔炼过程中,自耗锭内部的杂质、气体等被渣料吸收后,渣料内部的性质发生很大的变化,同时又因自耗锭内部材质的不断变化,从而对电渣锭的补缩过程产生重要的影响。 电渣锭重熔过程的凝固原理:电渣炉在正常冶炼的初期过程中,迅速在底水箱和结晶器表面形成很薄的一层细等轴晶区,此时金属熔池形状扁平。随着凝固高度的增加,热量从底水箱大量传出,径向具有较大的温度梯度,底面出现柱状晶区,随着熔炼的进行,渣- 金界面不断上升,金属熔池深度也随着不断增大,钢锭两边出现呈有倒V 形的柱状晶区,当凝固高度达到钢锭直径的1.5 倍时,熔池的形状基本上不再发生明显的变化,说明渣- 金界面的上升速度与凝固速度达到平衡。当熔炼进入到末期,随着柱状晶的生长,热量逐渐散失,钢锭的熔池中的熔体温度不断下降,此时的散热已经失去方向性,所以晶粒在熔体中自由成长,最终形成了等轴晶。熔炼结束后,钢锭顶部由于受到渣池的保护作用而凝固较为缓慢,其顶部散热主要依靠渣池向空气的热辐射,所以在钢锭凝固的最后形成了从顶部向下生长的柱状晶。
冶炼过程中电渣锭会在结晶器中心部位,形成一个很深的凹坑,此凹坑呈现出中心部位较深,四周形状较浅的形状,同时因电渣炉的自动控制系统,此凹坑的深度在冶炼过程中呈现出一个稳定的状态。同时在凹坑的上部是被预熔渣所覆盖,因预熔渣密度较轻,始终漂浮在电渣锭上部。但是当冶炼结束时,必须要将此凹坑填满,同时还要避免因过程熔速的波动而对电渣锭内部质量的影响。而在填充此过程时,需要对补缩阶段的电流、电压进行逐步向低设置,从而造成冶炼过程的熔速降低,最终达到将电渣锭冶炼过程所产生的凹坑填满,从而有效降低电渣锭内部缺陷。 特材研制公司电渣炉组的电渣锭冶炼工艺过程包括鑫蓝海设备和应达设备两种设备。两种设备的补缩工艺不尽相同,从而导致其在补缩程度中出现不同程度的变化。但总的流程基本上是按照熔速值的变化的(理想状态),如图3 所示。
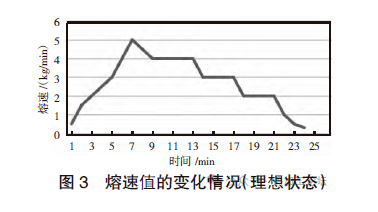
从图3 看出,在该图中平滑曲线过后便是一个新的拐点,该拐点则意味着冶炼过程进入到补缩阶段,而进入到补缩阶段后熔速会随着电流的变化情况而不断降低,但有时因为熔速值下降速度太快,同时在自耗锭的上下波动过程中,导致部分预熔渣还未及时从熔池中漂浮上来,而被熔化的液体金属带入到电渣锭内部,进而发生头部裂纹、夹渣等缺陷。为确保其生产过程稳定,需要设置两个或多个平缓台阶,当熔速值达到一个平稳阶段时,熔渣能够有足够的时间从熔池中漂浮出来,从而能够大幅度降低预熔渣残存在电渣锭内的概率,从而达到大幅度降低电渣锭所产生缺陷种类,因此必须要有一定的补缩重量,以及补缩时间,从而达到降低电渣锭内部缺陷的概率。 在实际生产过程中,往往会出现如下几种情况,而在出现此类情况时,往往会给电渣锭冶炼过程中带来诸多的缺陷。生产实际过程中的熔速状态如图4、图5 所示。
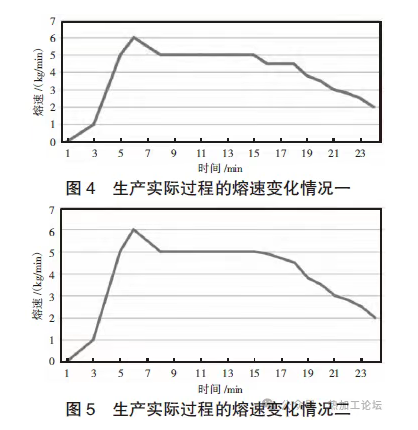
图4、图5 为日常工作中经常出现的情况,因为熔速值下降速度过快,从而导致冒口处出现不同种类的缺陷,为避免出现这种缺陷,该作业区技术人员通过修改参数进行适当改进,以达到理想状态。 为了熔速值变化达到理想状态,需要在进入熔速的一段时间内,根据进入补缩状态的电流值,进行仔细观察,根据熔速值的变化情况,及时修改补缩时间。 熔速值下降速度太快,从而没有一定的较低熔速的平稳状态,对生产产生不利影响。此类情况在冶炼过程前半段时间内与理想状态很类似,但在冶炼过程后半段与实际情况并不相符合,需要对冶炼过程后半段的下降过程进行干预,从而达到与理想状态的情况相同。为此需要在冶炼过程中对补缩期的冶炼时间进行调整,用以延长该阶段的冶炼时间,从而为熔渣从熔池内浮出留够足够多的时间。比如在实际冶炼过程中的下图所示,需要对进入到补缩阶段的时间段后,将熔速再降低到某一值后,修改该值冶炼的持续时间(一般来说10 min 即可),从而达到熔速值下,能够使得预熔渣及时上浮的目的。当延长该熔速的冶炼时间后,发生冒口出夹渣的缺陷能够得到进一步改善的目的。 在熔速值不下降的情况下,此过程表现为熔速降低到某一值后,熔速一直保持在此值上,直至冶炼结束,从而导致电渣锭头部出现亮芯情况。此类情况属于当熔速降低到某一较高熔速值后,一直保持此熔速值从而导致其长时间不能做到持续降低的目的,因给熔渣从熔池内漂浮出的时间有限,从而导致预熔渣被包裹在电渣锭中心部位,再加之高熔速会对结晶过程产生一些不稳定性的影响,从而使得在冶炼过程中不能够使预熔渣完全从熔池内漂浮出,造成一定的冒口处夹渣的情况。为杜绝此类现象,需要将熔速值降低到稳态熔速值的1/3 左右的冶炼时间内将其延长,并持续10 min 的冶炼时间,从而达到降低冒口缺陷,提高预熔渣从电渣锭脱除的效率。 熔速值没有在某一阶段内停留,而是一直处于下降趋势,之后在一个很低的熔速值范围内长时间运行。此类情况有可能造成预熔渣部分漂浮出,电渣锭中心部位,在冶炼过程中处于较高熔速阶段时,有部分渣料还未得到及时上浮,从而造成一定电渣锭头部亮芯的情况。为此需要在冶炼进入到补缩阶段熔速值的一半左右时,需要对在该熔速的时间段内进行人为干预,加大此阶段内的冶炼持续时间(一般为10 min左右),从而为熔渣及时从熔池内漂浮出,留出足够的时间。之后还需要再进一步降低熔速值,当熔速值降低到稳态熔速值的1/3 时,需要再进一步延长其持续10 min 左右的持续时间。以确保在此过程中熔渣能够及时从熔池内进行上浮。 经过上述对熔速的冶炼过程进行改变从而达到熔速值变化的理想情况,进而达到无限接近冶炼过程的理想状态。发现其补缩冶炼时间仅仅较未改动之前平均延长20min 左右,但是电渣锭冒口出现夹渣、裂纹等缺陷较之前降低40%,电渣锭成材率提升了2%。而在此过程中,并未过多投入额外投资,仅仅需要在相应的时间内提升相应熔速的时间,从而达到进一步提高冶炼效果的目的。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/xmt/277213.html


