
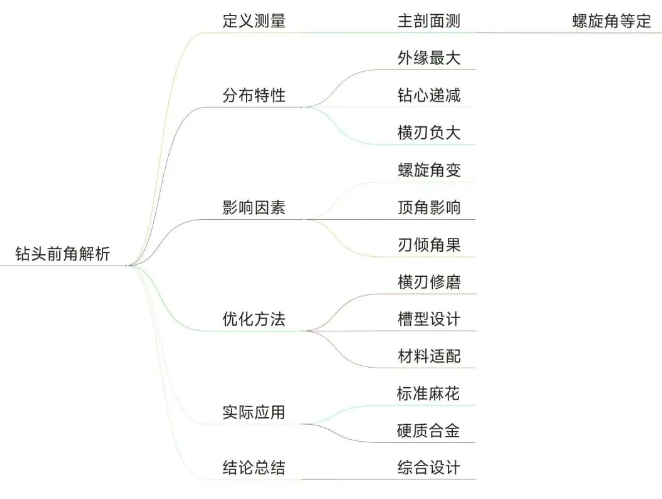
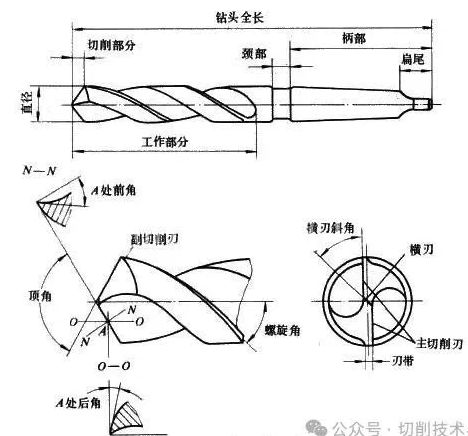
钻头的前角(γ)是钻头切削刃上任一点在正交平面(主剖面)内前刀面与基面之间的夹角。
其特点如下:
1. 定义与测量
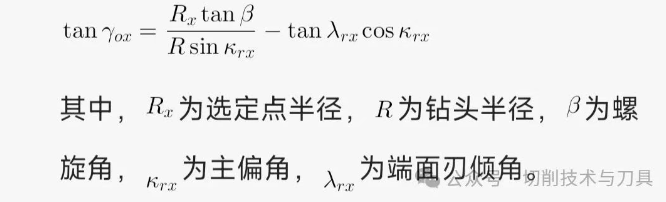
前角γ₀在钻头主切削刃的选定点主剖面内测量,反映前刀面的倾斜程度。标准麻花钻的前角由螺旋角β、主偏角κᵣ及端面刃倾角λₜ共同决定,计算公式为:
2. 分布特点
- 外缘处最大:螺旋角大,前角可达+30°,切削锋利。
- 向钻心递减:靠近钻心前角减小至负值(约-30°),切削条件恶化。
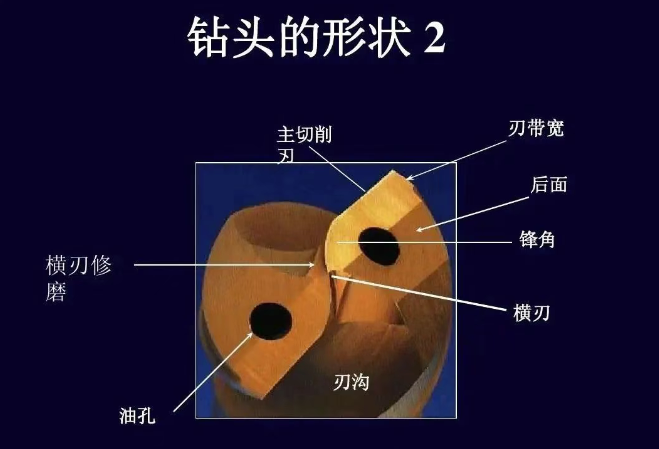
- 横刃处极端负前角:横刃前角γ₀ψ≈-54°~-60°,导致挤压而非切削,产生高轴向力(占45~55%总轴向力)。
3. 影响因素
- 螺旋角β:增大β会增大前角,但削弱刃口强度(如铝合金钻头β=30°~40°,钢件β=18°~30°)。
- 顶角2φ:顶角减小(如90°)会增大切削刃长度,但前角分布更不均匀。
- 刃倾角λₜ:负刃倾角使切屑流向已加工表面,可能划伤孔壁。
4. 优化措施
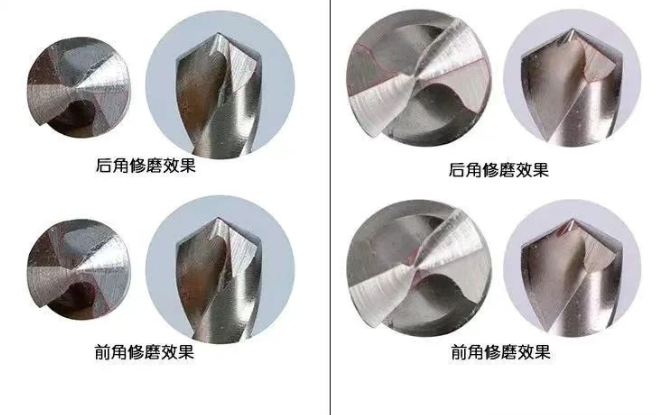
- 修磨横刃:缩短横刃长度(如群钻横刃修磨至原长1/5~1/7),增大横刃前角至-15°~0°,减少轴向力。
- 特殊槽型设计:如抛物线槽形增大容屑空间,或月牙槽修磨改善前角分布。
- 材料适配:加工软材料(铝、铜)采用大前角(25°~35°),硬材料(淬硬钢、铸铁)采用小或负前角(0°~-15°)。
5. 实际应用
- 标准麻花钻:外缘前角+30°,钻心-30°,需通过修磨改善切削性能。
- 硬质合金钻头:前角多取较小值(如12°~25°)以增强刃口强度,配合涂层技术提升耐用度。
结论:钻头前角需根据工件材料、钻头类型(如麻花钻、群钻、硬质合金钻)及加工条件(如深孔、高硬度材料)综合设计,平衡锋利度与强度,并通过修磨或结构优化(如螺旋角、横刃处理)调整前角分布。
阅读 942
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/kuaishou/277234.html

