
刀具寿命的概念
一把刃磨好的刀具从开始切削至磨损量达到磨钝标准为止所使用的切削时间,称为刀具寿命。一把新的刀具从开始切削,经过反复刃磨、使用,直至完全失去切削能力而报废的实际总切削时间,称为刀具的总寿命。
刀具磨损的原因
刀具磨损一般有机械磨损、相变磨损和化学磨损3种。
1.机械磨损
在低温(200℃以下)低速的条件下,由于刀具与工件、刀具与切削表面间高低不平、交错而发生相对运动以致磨平,或由于工件、切削面上的某些硬质点把刀具表面划出沟纹,以及刀具上的微粒与工件、切削面上的微粒相互黏结而被带走等现象称为机械磨损。一般采用手工刀具切削时才会出现纯粹的机械磨损。
2.相变磨损
相变磨损是刀具材料在切削速度为40~50 m/min时,因温度升高而发生金相组织变化,降低了硬度而造成的磨损。如高速钢在550~630℃发生相变,工作温度如果超过这个区间,高速钢就发生相变磨损。
3.化学磨损
当切削温度高于相变温度时,工件材料与刀具材料中的某些元素(如铁、钛、碳、钴、钨等)相互扩散到对方组织中而改变了材料的化学成分,使刀具材料变软或变脆,从而造成磨损。这种磨损叫作化学磨损(又称扩散磨损),主要发生在硬质合金刀具高速切削加工时。
知识点三 刀具磨损的形式和过程
1.刀具磨损的三种形式
(1)后刀面磨损
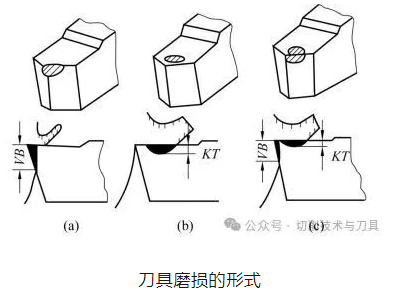
后刀面磨损主要发生在后刀面上,磨损后形成磨损带。后刀面磨损量用磨损宽度值VB表示,如图(a)所示。
(2)前刀面磨损
前刀面磨损主要发生在前刀面上。磨损后,前刀面刃口附近出现月牙洼。前刀面磨损量用月牙洼的深度KT表示,如图(b)所示。前刀面磨损一般在切削塑性金属材料,且切削厚度较大和切削速度较快时发生。
(3)前、后刀面同时磨损
前、后刀面同时磨损是一种前刀面既有月牙洼,后刀面又有磨损带的综合磨损,在切削塑性金属且切削厚度为0.1~0.5 mm的情况下发生,如图(c)所示。
2.后刀面磨损过程
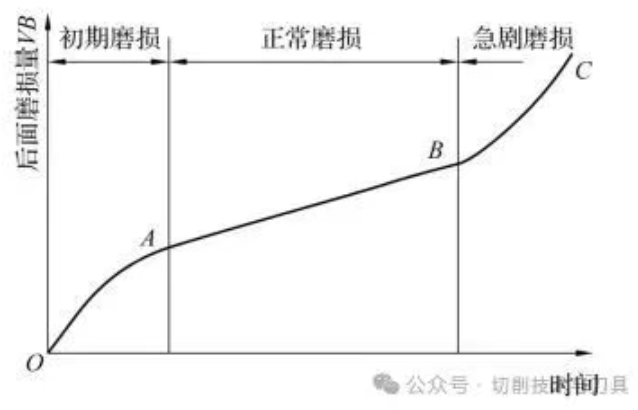
后刀面磨损的全过程可用曲线表示,一般可分为3个阶段,如图所示。
1)初期磨损阶段(OA段):刀具开始切削时由于后刀面微观不平以及刃磨的刀具表层组织不耐磨,所以磨损较快。
2)正常磨损阶段(AB段):刀具经过初期磨损阶段后,后刀面上的高低不平处及不耐磨表层组织已被磨去,接触面增大,单位压力减小,磨损速度较以前缓慢,磨损量随时间增加而逐渐增加。
3)急剧磨损阶段(BC段):正常磨损后,刀具如不及时刃磨很快就钝化。这是由于当磨损量VB增大到某一数值以后,刀具跟工件的接触情况变差,摩擦和温度急剧上升,磨损量迅速增大。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/kuaishou/277239.html

