
整体硬质合金螺纹铣刀(Thread Milling Cutter)技术说明
1. 产品概述
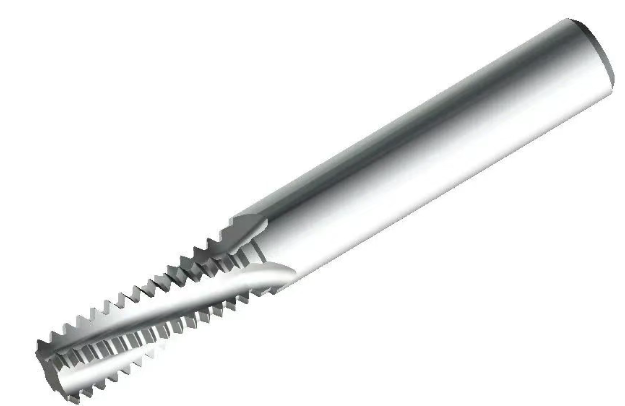
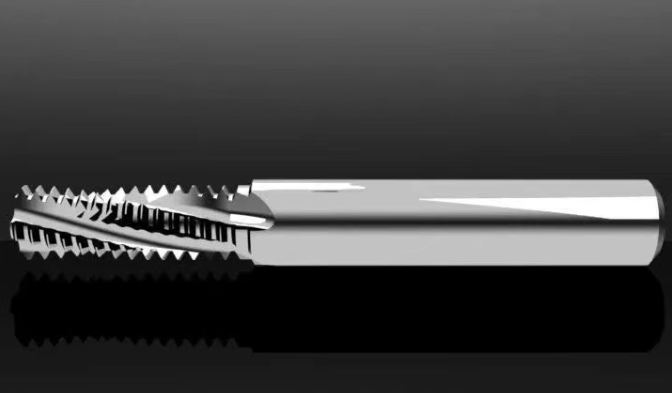
整体硬质合金螺纹铣刀是一种用于高精度螺纹加工的先进刀具,采用超细晶粒硬质合金材料制成,具有高刚性、高耐磨性的特点,适用于加工钢、不锈钢、钛合金、高温合金等难切削材料。
2. 核心特点
整体硬质合金材质 – 高硬度(HRA 92+)、高耐磨性,寿命长
高精度螺纹加工 – 可达到IT6-IT7级螺纹精度,表面粗糙度Ra0.8μm
多齿设计 – 提升加工效率,减少振动
内冷孔设计(可选) – 提高排屑能力,延长刀具寿命
通用性强 – 适用于盲孔、通孔、右旋/左旋螺纹加工
3. 主要应用
航空航天 – 发动机部件、起落架螺纹加工
汽车制造 – 缸体、传动轴螺纹
医疗器械 – 高精度植入物螺纹
能源行业 – 石油阀门、燃气轮机部件
4. 技术参数(示例)
| 参数 | 规格 |
|---|---|
| 刀具直径 | |
| 螺距范围 | |
| 刃数 | |
| 柄部类型 | |
| 涂层 | |
| 适用螺纹标准 |
5. 相比传统攻丝的优势
| 对比项 | 螺纹铣削 | 传统攻丝 |
|---|---|---|
| 加工精度 | ||
| 刀具寿命 | ||
| 适用材料 | ||
| 柔性化生产 | ||
| 断屑排屑 |
6. 选型指南
按材料选择涂层:
钢件/不锈钢
→ TiAlN涂层 钛合金/高温合金
→ 金刚石涂层 铝合金
→ 无涂层或TiB2涂层 按螺纹类型选择齿形:
细牙螺纹
(螺距≤1mm)→ 多齿(4-6齿) 粗牙螺纹
(螺距>1mm)→ 少齿(3-4齿) 冷却方式:
深孔/难加工材料
→ 选择内冷式 常规加工
→ 外冷即可
7. 使用建议
⚠ 转速与进给优化(以M10×1.5为例):
切削速度(Vc)
:80-120m/min(钢件) 每齿进给(fz)
:0.03-0.08mm/齿 径向切深
:≤0.5×刀具直径
⚠ 编程要点:
采用螺旋插补(G02/G03)指令 盲孔加工时预留1-2倍螺距的安全距离
8. 常见问题解决
螺纹表面粗糙度差
→ 检查刀具跳动(建议≤0.01mm)
→ 降低进给或增加精铣次数
刀具崩刃
→ 确认材料硬度是否超标
→ 检查切削液浓度/压力
9. 市场主流品牌参考
欧美系
:山特维克(Sandvik)、肯纳(Kennametal) 日系
:三菱(Mitsubishi)、住友(Sumitomo) 国产
:株钻(ZCCCT)、厦门金鹭
整体硬质合金螺纹铣刀通过高精度、高柔性的加工方式,正在逐步替代传统攻丝工艺,特别适合小批量多品种、难加工材料的螺纹制造。正确选型与参数优化可提升效率300%以上。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/kuaishou/277237.html

