
立铣刀的几何角度与如何修磨刃磨
在工作中,我们常常是这样买刀具的,“买规格是多少,硬度是多少的铣刀就完事啦”,其是立铣刀的采购信息不仅仅只有这点,这是因为很多销售人员对刀具了解的不够专业,另外技术人员对刀具理论知识的欠缺,不知道什么样的刀具加工什么类的材质。反而,这种采购模式成为了主流,许多刀具制作商为了满足不同的客户需要,以销售通用刀具为主,但这样的选择,并不能给零件加工商带来良好的经济效率。今天笔者就给大家分享一下一支铣刀最重要的几个几何参数。
首先我们来了解一下铣刀的组成部分,如下图: 通过上图:
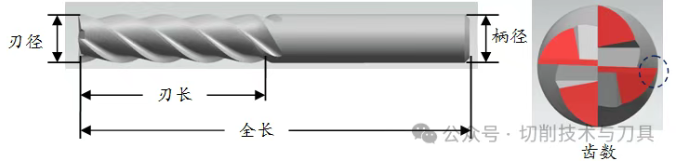
我们需要知道采购一把立铣刀的几个参数
(1)铣刀的刃径
(2)铣刀的刃长
(3)铣刀的柄径
(4)铣刀的全长
(5)铣刀的齿数
选用立铣刀时需要知道的几何角度,如下图:
(1)前角(有正前角与负前角之分,如下图)
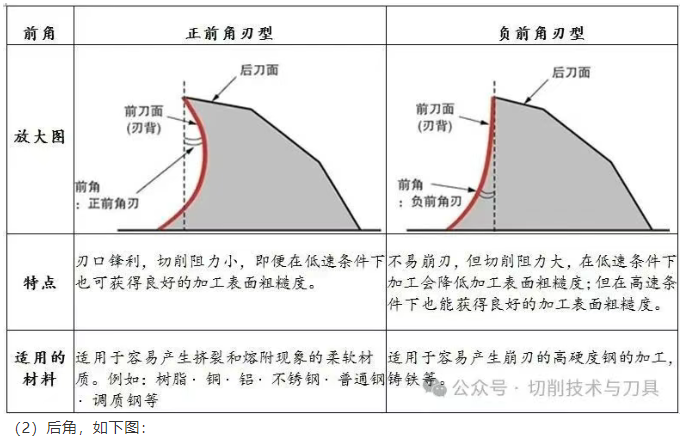
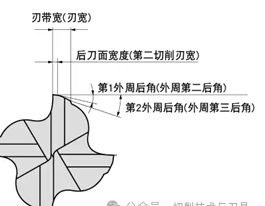
作用:
主要是减小后刀面与工件间的摩擦;
适用范围:
粗加工铣刀,或加工强度、硬度较高的工件时。应选用较小的后角,以保证刀齿有足够的强度; 加工塑性大或弹性较大的工件时,后角选用加大的,以免由于已加工表面的弹性恢复,使后刀面与工件的摩擦接触面过大。
(3)螺旋角(它实际上是圆柱铣刀或立铣刀的刃倾角,如下图)
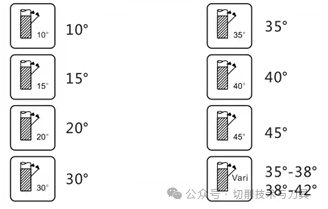
螺旋角的特点:
螺旋角愈小,切削扭距愈大,轴向拉力愈小;
螺旋角愈大,切削扭距愈大,轴向拉力愈大;
螺旋角30?与45?对比:
30?排屑性能较好,刚性较好;但是前角较大,切削刃不够锋利。其阻力较大,适合低速大进给;
45?前角锋利;排屑性能没有30?的好,刚性较差;但是相同刃数下,其容屑空间大。前角也更为锋利;适合高速,低进给;
45度一个适合切削如高温合金,不锈钢等比较粘的金属,30度比较适合切削钢件,铸铁等金属;
市面上以30?、35?、40?、螺旋角立铣刀居多;
(4)刃数
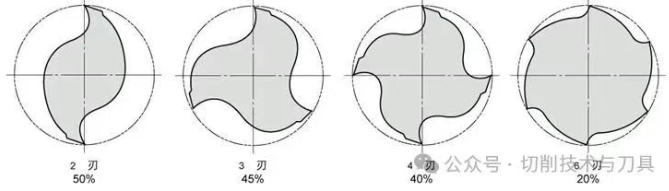
由上图可知:
刃数越多,排屑不畅,但刀具刚性越强,加工表面粗糙度越好;
刃数越少,排屑越顺畅,但刀具刚性降低,加工表面粗糙度越差;
适用场合:
两刃:适合加工键槽;
三刃:适合加工铝件、塑料、电木;
四刃:可通用,以加工钢件为主 ,对于经常加工不同材质的工厂来说,选用四刃铣刀较为理想,减少刀具成本;对于材质比较单一的工厂,选择比较合适的刃数,有利于改善切削效果与加工质量。
立铣刀修磨时,需要掌握的几何角度:
(1)第一端面后角,如下图:
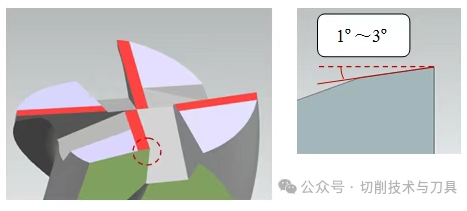
作用: 防止端面与工件底面产生摩擦,提高端面刃口的锋利程度。
(2)第二端面后角,如下图:
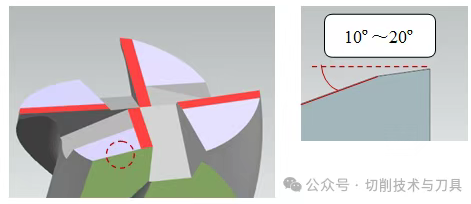
作用: 有利于残渣的排屑。
(3)端面凹角,如下图:
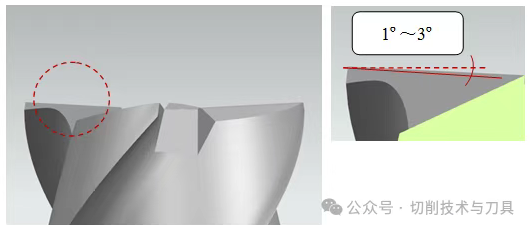
作用: 防止铣刀端面与工件底面顶碰,而且有利于排屑。
(4)轴向锲角,如下图:
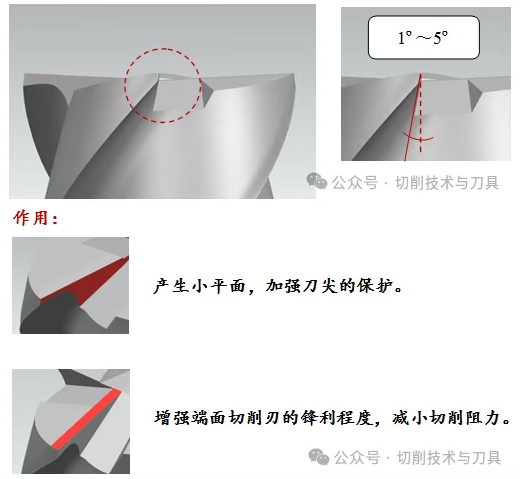
钨钢铣刀圆棒面上的切削刃是主切削刃,端面上的切削刃没有通过中心,是副切削刃。工件不宜作轴向进给运动。磨刀前,需要对砂轮进行检查,如果发现有砂轮跳动、圆柱面不规则、圆角过大等情况,就需要进行修整。一般可用砂轮修正器(金刚石修整器、齿片修整器等)对砂轮的圆柱面进行修整,亦可用磨粒硬度相对较大的废旧砂轮进行修整。如果砂轮侧平面已经不平整,即可更换砂轮片。
钨钢铣刀端面刃磨技术
不管多少刃的钨钢铣刀,首先要将刀刃端面垂直于轴线磨平,这是为了保证刀刃最高点能够处在同一平面的关键。刀刃端面刃磨及校验铣刀轴线的垂直度的方法如下:
①目测。可借助一平板,将钨钢铣刀刀刃朝下放在平板上,观察左右的倾斜角度。然后把铣刀旋转 180°再观察其左右倾斜角度。在同一方向上,若两次观察到的倾斜角不同,则需要修磨,直至同一方向上,两次观察的倾斜角相同为止。之后再把铣刀旋转 90°,重复以上动作,校验另一方向。
②用直角尺校正。在一平板上用 90°直角尺校正,将铣刀与直角尺都放平后观察铣刀与直角尺之间是否有间隙或间隙是否均匀,然后根据间隙判断出铣刀的垂直度,对铣刀进行修磨。
③自校正。将钨钢铣刀夹在钻床或铣床夹头上,下面放一废旧砂轮片,选择适当的转速,开启机床,然后下移铣刀,在砂轮片上磨削,根据端面磨削情况进行俢磨。
④将缺口严重的钨钢铣刀放在切割机上,调校后,一次将铣刀断面割出。
⑤将铣刀上工具磨用,用三爪或锥度套夹持,调校后,用砂轮将铣刀端面磨至符合要求。
钨钢铣刀开十字排屑槽技术
如果四刀刃钨钢铣刀端面前部没有圆槽,就需要用砂轮的圆角或在砂轮切割机上,沿铣刀的十字的螺旋槽方向重开十字槽,深度 1~2mm左右(太深易崩裂,太浅不易磨出副后角)。开槽时注意砂轮侧面不要碰到下面的另一个切削 刃口(注:此十字槽有排屑作用,如不开,则向中间凹进去的刃倾角要加大一些)。
钨钢铣刀端面切削刃刃磨技术
①分别刃磨每一个刃面的时候,以每一刃的尖为基准,以保留刃尖为原则,然后修磨前角(没有崩刃可以不磨)、后角、副后角(如果是大切削量需要较好的强度,建议修磨刀前面加大刀刃楔角)及刃倾角。
②有关角度的选择是后角 6°~8°、(副后角 30°~45°)刃倾角 1°~3°。后角的选择是要根据工件的硬度而改变的,材料硬度大,则角度就小一些;刃倾角的角度选择原则是,4 个刃都必须向中间凹进去,千万不能刀刃中间凸出,要不铣出的平面就肯定不平,再者刃部中间也不是越凹越好,其实只是 4 个刃部都是向中间凹的,这个角度越平则粗糙度精度就越好。这时加工深度越深(如大于2mm但要在许可范围),粗糙度精度反而会更好,因为这样整条切削刃都参与了切削,形成的表面质量就好。
③刃磨完成后,在一个平台上将钨钢铣刀立起来,如果轴线垂直,所有的刃尖都能平齐,刀刃的偏角都能对中均匀,这样就能够符合要求了。这时同样可以借助在一平板上用90°直角尺校正,放平后观察铣刀与直角尺之间是否有间隙或间隙是否均匀。一般先观察两个相对较高的脚(先触底的两个脚),如果不垂直就修磨较高的脚,磨致两个对面脚一样高(即垂直),这时这两个脚与另外两个对面的脚出现了高度差,铣刀就会摆动。此时再将两个较高的脚同时磨低。同样,再将铣刀旋转90°观察另外两个对面脚的垂直度,最终使 4 个脚同时触底并使铣刀垂直。刃磨完成后的铣刀。
在手工刃磨中,刀刃的高低及各角度都不容易把握,在训练时因人而异,只要注意磨出一点后角就可以了,但须向中间凹,这样即使切削刃不平,只要刃尖位于最高点就行,这样还可以保证刃磨过的刀具能正常铣削加工。另外如果不是加工内腔清角的情况,还可以把刀尖处修磨大于0.2mm的倒角,以增加刀尖强度。
钨钢铣刀主刃(即侧刃)刃磨技术
如果钨钢铣刀主刃磨损,就要在砂轮(砂轮直径小一点更好)上,沿螺旋线修磨(初学者很难磨好)。但修磨后一般都有锥度,锥度越小所体现的操作水平越高。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/kuaishou/277244.html

