
对模具制作时所要求的性能加以考量。如前所述,模具制作成本的 80%~90%是机械加工费用。因此,从保证质量、缩短交货期、降低成本方面考虑,也需要易于提高精度且便于制作模具的材料。
切削性(Machinability)
对模具的加工基本上是切削加工,并分为退火状态的粗加工和热处理后的精加工。无论是哪种加工方式,重点是确保切削刀具费用低、切屑容易处理、加工表面光滑,通常将这些特点统称为切削性。在实验室中对切削性进行考察时,可用工具磨损、切削抗力、切削温度、切屑形状及积屑瘤等项目来予以评价。
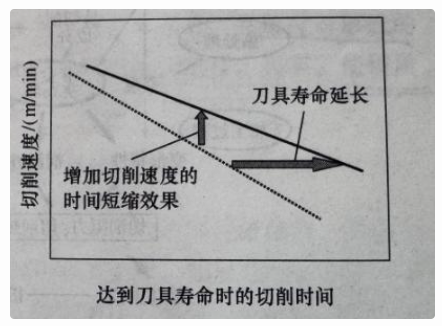
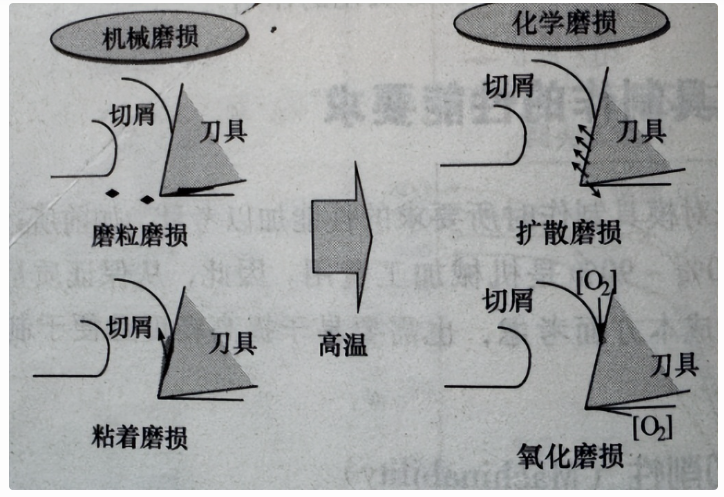
如图1所示为切削速度与刀具寿命的关系,通常称为VT图(Velocity vs. Time to tool life ),是通过改变刀具切削速度来测定刀具寿命的方法。横坐标表示切削速度一定时,刀具寿命可延长的时间,纵坐标表示刀具寿命一定时可达到的切削速度。对不同的模具材料,通过VT曲线可比较其切削性。尽可能地提升切削速度以加大单位时间切削量。测试切削刀具寿命时,多将前刀面及后刀面的磨损量设为定值。切削刀具的磨损机理如2图所示。当切削温度较低时,寤粒奢报及酷着磨报等机械性磨损先发生,随着切削抗力的增大切削温度增高,此时扩散磨损及氧化磨损筹化学性磨损则会优先发生。
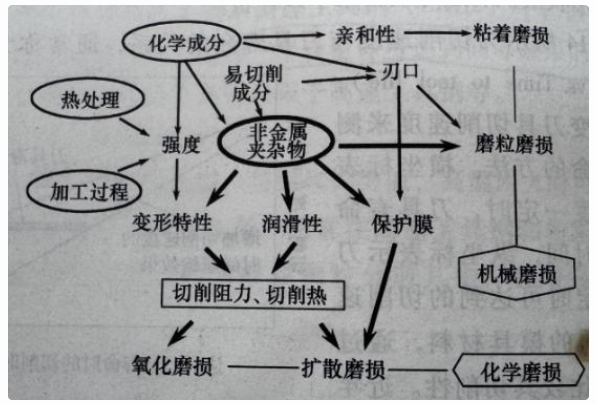
影响切削性的材料因素如图3所示。模具材料的化学成分,热处理和加工过程决定着其强度及切削时的变形特性。钢中的非金属夹杂物也会影响变形特性和润滑性,从而最终决定着切削抗力和切削热。这些因素影响着氧化磨损和扩散磨损。另一方面,模具材料的化学成分及其与切削刀具的亲和性、积屑瘤、非金属夹杂物的分布,则决定着粘着磨损和磨粒磨损的程度。
切屑处理性主要取决于断屑类型。如果切屑为连续卷曲状,特别县用钻头进行钻孔加工时,切屑不易排出会导致加工效率下降。理想的切屑是间断的短屑。
切削后的表面应平滑细致。一般来说,材料的硬度越高,切削性越差。但如果材料硬度太软(太粘),切屑会变得连续不断,表面也会粗糙,因此硬度要恰当。
从目前模具材料的使用来看,企业倾向于为延长模具寿命而采用高合金化的材料并极力降低杂质追求纯净化,结果造成切削抗力增加、延展性上升、切屑不够理想,同时导热性的下降导致切削温度上升、切削性下降。为此,人们纷纷转而对切削刀具表面作涂镀处理或引进高刚性切削加工设备,采用高速切削并选定恰当的切削速度和切削深度等。
另外,切削性优良的模具钢称为易切削钢))其改善方法有三种:使非金属夹杂物和易切削元素铅(Pb)等颗粒呈弥散分布,使应力集中于此,以降低变形抗力;利用夹杂物的润滑减少摩擦;含钙(Ca)的复合夹杂物在切削过程中附着到刀具上起到保护膜的作用。易切削钢主要以结构钢为主体得到开发。对于强度及其他性能要求高的钢种,如工模具钢,其易切削元素的添加量有限。虽然如此,为了降低机械加工周期及成本,也会添加适量的硫元素,并通过对形成的硫化锰(MnS)(形态)进行控制,来改善材料的切削性。再有,使硬质碳化物微细化、均匀化等,也可改善模具材料的切削性。
尺寸稳定性(Dimension Stability)
模具必须经过粗加工、热处理、精加工后才能付诸使用,所以热处理后尺寸的变化量以及稳定性显得非常重要。如尺寸变化较大,不得不多留出精加工余量,致使加工周期增加。另外,根据模具形状的不同,在淬火冷却时有时会因内外温差造成热处理变形。
模具经热处理及精加工后使用时,随着时间的推移,会出现微米级尺寸变化。这种尺寸的时效变化对于精密模具来说是需要重视的。随着模具向精密化发展,有效控制热处理后寸的变化、形状变形以及时效变化>越发显得重要。
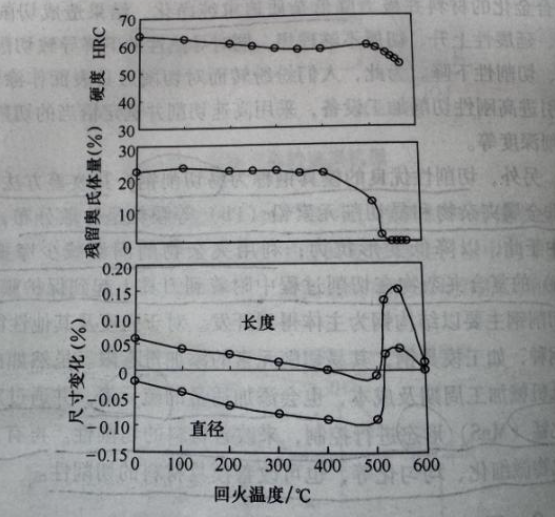
SKD11钢的回火温度与尺寸变化如图4所示。这是以退火状态为基准,对淬火和回火后的尺寸变化进行测定所得的结果。在火状态,虽然马氏体转变后体积会发生膨胀,但从工件的长度和直径的比来看,直径稍有减小。随着回火温度的增加,其长度和直径又会收缩回原态。当温度达到500℃时,因奥氏体分解转变为马氏体,可观察到体积有较大膨胀,回火温度继续上升后,体积又再次开始收缩。
淬火温度不同,残留奥氏体的量也不同。即使它与回火温度造成的尺寸变化趋势相同,但其尺寸变化的绝对量也会出现差异,所以在使用模具时要加以注意。另外,虽然低温回火时模具的尺寸变化较小,如需高温回火,则应在粗加工阶段预先考虑尺寸变化量。
对于变形,模具的形状和大小、模具材料的淬透性和淬火冷却方法等都会造成不同部位的淬火冷却速度有异,造成相变点不一致而引起热处理应力和相变应力的平衡变化,以致出现不同形式和程度的变形。所以应设法实现均匀冷却。
模具产生时效变化与其中残留奥氏体的稳定性有关,特别是对有精度要求,尺寸又较长的级进模等模具来说,更需要特别注意。其原因在于残留奥氏体随时间的推移发生马氏体转变而引起膨胀。不过当对冷作模具钢进行低温回火时,尽管存在15%~20%左右的残留奥氏体,因为其处于稳定状态,所以不会发生时效变化。但是,当进行高温回火时,即使有少量的未完全分解的残留奥氏体,也会因状态不稳定而在常温下逐渐发生相变,造成几十微米的膨胀。
镜面性
主要是塑料模具对镜面性有所要求。镜面性是指工件表面不出现针孔等微小缺陷、表面粗糙度值所能达到的微细程度,根据成形件和塑料种类的不同会有所差异。
一般来说,材料的硬度越高越容易得到较高等级的镜面。通常要求使用显微组织微小、均匀无偏析、无非金属夹杂物的纯净钢。就显微组织而言,主要是碳化物颗粒要微小。显微偏析部位有碳化物的带状偏析、基体成分分布不均匀会导致硬度不同,从而研磨时使表面出现凹凸不平。非金属夹杂物在研磨过程中脱落,残留的凹坑随着研磨扩展,成为形成针孔的原因,所以该夹杂物越少越好。此外,耐蚀性对镜面性也有影响。耐蚀性较差时,表面易氧化起雾,难以达到镜面要求。对模具材料进行精炼得到高纯度、无偏析的微细组织,也可提高镜面性。还有,在材料的任何部位均能得到同样稳定的品质也是重熔精炼的特点。
焊接修复性(Repair Weldability)
模具在制作时改变设计方案,或者加工过程中出现失误,需要用到焊接修复。再有,若模具在使用时出现裂纹及损伤,一般也会通过焊接修复再继续使用。例如压铸模等一般需定期去除其表面热龟裂再通过焊接修复后反复继续使用。
另外,对于塑料模具,有时也会在焊接后的表面上进行蚀纹加工及研磨。因此,要求材料的焊接性良好,即不易出现焊接开裂、热影响要小。目前,各种改善焊接敏感性的材料纷纷得到了开发。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/tuiguang/276267.html

