
一、 跳屑、卡料:生产线上的"定时炸弹"
跳屑、卡料,堪称冲压车间最顽固的"牛皮癣",它们带来的危害远超你的想象:
效率杀手: 停机处理卡料,每次短则十几分钟,长则数小时。产线节奏被打乱,班产计划沦为废纸。
成本黑洞: 反复卡料加剧刃口异常磨损甚至崩裂,昂贵的模具提前报废;被刮伤的制件直接报废,材料成本飙升。
品质噩梦: 刃口带伤冲压,毛刺、压痕、尺寸偏差接踵而至,客户投诉和退货让品管焦头烂额。
安全陷阱: 手工清理卡料或带病操作,稍有不慎极易造成压伤、割伤,血淋淋的教训并不少见。
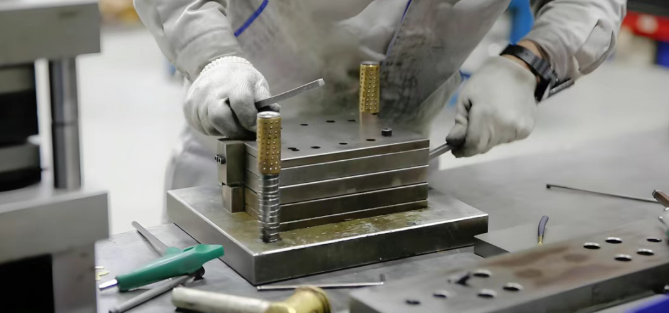
二、 刃口状态:决定一切的核心命脉
问题的根源,几乎都指向同一个地方——模具刃口的健康状态。这绝非仅仅指"锋利"与否,它涵盖了三个关键维度:
刃口间隙(命门所在):
黄金比例: 间隙值(单边)需严格依据冲压材料的类型(钢、铜、铝、不锈钢)、厚度、硬度科学计算设定。过大,废屑易卷曲上跳;过小,废屑被强力挤压卡死。
均匀性是灵魂: 整个刃口轮廓(特别是复杂形状、拐角、窄槽处)间隙必须均匀一致。局部"紧"或"松"是卡料、跳屑的元凶。
变形是隐形杀手: 长期冲击或不当保养导致的刃口局部凹陷、凸起,会彻底破坏间隙均匀性。
刃口表面状态(光滑即正义):
粗糙度: 理想状态是镜面级光洁度。任何微小的划痕、凹坑、锈蚀点、积碳油泥,都会像"钩子"一样挂住废屑,成为卡料的起点。
涂层完整性: 镀铬、TD、PVD等硬化涂层一旦剥落,露出基体材料,磨损会急剧加速,表面迅速恶化。
刃口形状(锐利与圆角的博弈):
锋利度: 新研后刃口应呈理想直线(或设计曲线)。钝化的刃口冲裁时挤压作用增强,废屑变形大,更易回弹上跳或卡滞。
关键倒角(救命设计): 在凹模刃口下方(特别是拐角、窄槽)精心设计的微小排气/避位倒角(C角或R角),是废屑顺畅排出的"绿色通道"。此区域被磨损、堵塞或设计不合理,卡料必然高发!
三、 实战秘籍:刃口维护保养全流程拆解
与其被动救火,不如主动保养!一套科学、严谨的刃口维护流程,是杜绝跳屑卡料的治本之道:
日常维护(每班/每日必做 - 防微杜渐):
选油: 使用专用极压冲压油或防锈油。粘度适中,高润滑性、防锈性。严禁使用废机油、普通黄油!
方法: 小油壶或注油器,精准涂抹于凹模刃口斜面及内侧(废屑滑动面)、凸模工作部位。薄薄一层即可,杜绝油污横流(油过多吸附粉尘,形成油泥)。
润滑点: 导柱导套、弹簧等运动部件按需润滑,避免油脂飞溅污染刃口区。
时机: 每班结束停机后、换模前、生产出现异常(异响、毛刺变大)时,必须清洁!
工具: 铜刷、尼龙刷、竹刮片(严禁钢刷!)。压缩空气(压力适中,配合吸尘)。无纺布/专用模具擦拭纸(禁用棉纱、普通抹布!)。
重点: 凹模刃口面、刃口内侧(废屑通道)、所有排气孔/槽。拐角、窄缝、镶块接缝处是藏污纳垢重灾区! 确保零残留废屑、油污、粉尘。
检查: 清洁时同步目视检查刃口有无明显崩缺、异常磨损、划痕、锈迹。
清洁至上(黄金法则):
科学润滑(精准滴灌):
定期保养(按产量/周期执行 - 深度体检):
当基体材料暴露或磨损加剧时,及时联系专业厂商修复涂层(如补镀铬)或整体重镀,恢复硬度和光洁度。
时机: 刃口出现均匀钝化(磨损带变宽)、微小崩缺、毛刺增大、间隙因磨损超出公差时。
原则:
效果验证: 研磨后必须重新测量刃口间隙均匀性!
找专业厂商/资深师傅! 使用精密平面磨床、光学曲线磨床。
研磨量: 严格最小化! 通常单次0.01-0.03mm。累积研磨量不超过设计允许值(通常为刃口高度的10%-20%)。
保持角度: 精确保证刃口原始角度(如88°-90°)。
倒角保护: 严禁破坏或磨掉凹模刃口下方的关键排气/避位倒角(C角/R角)! 必要时需修复或重新加工该倒角。
应力消除: 研磨量大时,研磨后需进行去应力回火处理,防止变形开裂。
目视+放大镜/显微镜: 全面检查刃口崩缺、磨损带宽度、均匀性、涂层剥落、锈蚀、裂纹(尤其拐角根部)。
间隙测量: 使用精密塞尺(不同规格组合)。在刃口轮廓上多点(尤其拐角、窄槽) 测量间隙值及均匀性。记录数据,对比历史值和新模状态。发现局部异常变紧/变松,务必深究原因(变形?磨损不均?)!
表面粗糙度仪: 有条件可定期检测关键区域粗糙度Ra值变化。
将模板(尤其凹模板)、镶件、顶料块、卸料板等完全拆开。
使用专用清洗剂(如碳氢清洗剂)浸泡或超声波清洗,彻底清除所有角落的油泥、积碳、氧化皮。
重点: 清洗后完全干燥(热风或压缩空气吹干),立即涂防锈油。
彻底拆解清洁(深度SPA):
刃口状态精密检测(火眼金睛):
专业研磨(精准手术):
涂层修复/重镀(焕发新生):
应急处理(卡料发生时的正确姿势 - 安全第一):
绝对停机泄压! 确保设备完全停止且滑块处于安全位置(上死点,并有安全支撑)。
使用正确工具: 铜棒、尼龙棒、竹楔、专用撬棒(严禁螺丝刀、锉刀等易损伤刃口的工具!)。
巧力撬动: 从废屑可能移动的方向(通常是排屑方向或脱料方向)小心试探性撬动。切忌暴力硬砸硬撬!
清除后彻底检查: 取出卡料后,必须仔细检查并清洁相关刃口区域,找出卡料原因(是否有崩缺?异物?异常磨损?倒角堵塞?)。排除原因后再开机。
四、 关键细节与禁忌(老师傅的肺腑之言)
材料特性定乾坤:
不锈钢、高强钢: 易硬化、粘模。需更频繁清洁润滑,推荐专用油,间隙适当加大。研磨后需特别注意去除毛刺和应力。
铝、铜合金: 材质软,易粘刃、积屑。清洁频率要极高,润滑需良好。间隙控制要求更严苛精准。避免使用含氯润滑油!
硅钢片、电工钢: 对毛刺要求极高,刃口锋利度、间隙均匀性是核心。清洁需极致。
安全红线(血的教训):
模具运行时,严禁伸手入模腔! 任何调整、清理必须在完全停机、泄压、能量锁定(LOCKOUT/TAGOUT) 后进行。
处理卡料时,确保滑块有可靠机械支撑(如安全栓),防止意外下落。
使用压缩空气清洁时,佩戴护目镜,避免吹起碎屑伤眼。严禁对人吹!
规范佩戴劳保用品: 防割手套(操作时需谨慎,防止被卷入)、安全鞋、防护眼镜。
工具管理:
维护工具(刷子、刮片、油壶、塞尺等)专用、定置、整洁。严禁混用或挪作他用!
保持工具完好,损坏及时更换。
五、 真实案例:保养的价值看得见
某电器配件厂长期被一套冲制不锈钢外壳的模具卡料问题困扰,平均每班停机3次处理卡料,班产损失30%。经深入分析发现:
核心问题: 凹模刃口拐角处排气倒角(R0.3)被油泥和轻微磨损堵塞;刃口表面划痕多,光洁度差;间隙局部不均匀(拐角处偏小)。
解决方案:
彻底拆解清洁,疏通所有排气通道。
对凹模刃口进行精密研磨(严格控制研磨量),修复并抛光关键排气倒角。
刃口及废屑通道抛光至镜面。
更换为不锈钢专用冲压油,规范润滑点和用量。
制定严格每班2次清洁点检制度。
效果: 卡料问题彻底消失,班产提升35%,产品毛刺不良率下降90%。模具连续稳定生产3个月无需研磨,远超历史记录。投入的保养成本在2周内即通过效率提升和废品减少收回。
六、 装备升级:让保养事半功倍
精密测量工具: 高质量塞尺(数显更佳)、小型内径千分尺、便携式粗糙度仪、带光源放大镜。
专业清洁工具: 防爆型真空吸尘器、无纤维脱落擦拭布、精密零件清洗机、铜/尼龙刷套装。
优质耗材: 品牌专用冲压油/防锈油、高性能研磨砂轮(针对不同材质)。
信息化管理: 建立模具履历电子台账,记录每次保养时间、内容、研磨量、检测数据、异常情况,实现预测性维护。
结语:刃口如刀,保养如磨
跳屑、卡料不是无法摆脱的宿命。它们是对我们模具维护工作最直接的警示。将刃口维护从"事后救火"转变为"主动预防",把清洁、检查、润滑、研磨的每一步都做到极致、做在平时,需要的是严谨的态度、科学的方法和一丝不苟的执行。每一次认真的点检擦拭,每一次精准的间隙测量,每一次克制的精密研磨,都在为生产的顺畅、品质的稳定、成本的降低和安全保驾护航。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/weixin/277280.html

