
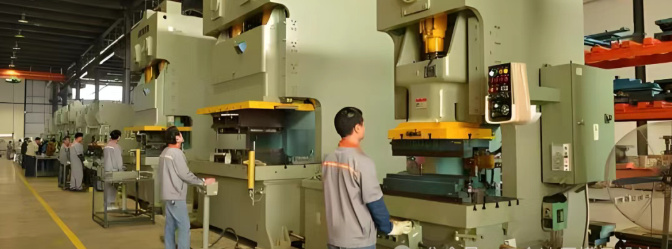
走进冲压车间,空气里弥漫着机油与金属粉末混合的气味,耳边是冲床节奏强烈的撞击声。模具工老李,正眉头紧锁地站在一台刚刚停机的500吨冲床旁。地上散落着几件冲压件,边缘带着明显的毛刺和压痕。他无奈地叹了口气:“换模又耽误了半个多小时,这批活儿的材料损耗也比计划高不少,月底盘点压力又大了……” 这样的场景,是否每天都在你的车间上演?
在五金冲压的世界里,每一秒的停顿、每一克材料的浪费、每一件不合格品的产生,都在无声地吞噬着企业的利润空间。面对激烈竞争和成本压力,精益生产(Lean Production) 已不再是锦上添花的选择,而是冲压车间生存和发展的必由之路。它聚焦于一个核心:彻底识别并消除一切不创造价值的浪费(Muda),从而提升效益、增强竞争力。
一、冲压车间的八大浪费:无处不在的利润“黑洞”
精益理念中的浪费远不止看得见的废料。在冲压车间,以下八大浪费尤为突出:
过量生产 (Overproduction): 冲压件堆积如山,远超出后道工序(如焊接、喷涂)的需求或客户订单量,占用场地、积压资金、增加磕碰伤风险。
等待 (Waiting): 模具工等待调机指令、设备等待模具、操作工等待物料、设备故障停机待修、换模时间过长(如老李遇到的困境)。
搬运 (Transportation): 原材料、半成品、成品在车间内不必要的长距离移动、多次装卸。
过度加工 (Overprocessing): 不必要的加工步骤(如过度打磨)、精度远高于客户要求(增加加工难度和时间)。
库存 (Inventory): 过量的原材料库存、在制品(WIP)库存、成品库存。库存掩盖问题,占用资金和空间。
动作浪费 (Motion): 操作工或模具工寻找工具、物料、图纸,不必要的弯腰、转身、走动。
缺陷 (Defects): 生产出不合格品(毛刺、压伤、开裂、尺寸超差等),导致返工、报废、客户投诉、信誉损失。
人员智慧未充分利用 (Unused Talent): 一线员工宝贵的经验和改善建议未被重视和采纳。
二、模具工的精益武器库:消除浪费,创造价值
模具工是冲压车间的核心力量,掌握着消除浪费、提升效率的关键钥匙。以下是实战性极强的精益工具与方法:
快速换模 (SMED - Single Minute Exchange of Die): 主攻目标:消除“等待”浪费。
区分内部作业与外部作业:
内部作业转化为外部作业: 这是SMED的核心。例如:
优化内部作业: 简化操作步骤,采用更高效的工装夹具,多人并行协作(需安全规范)。
优化外部作业: 建立清晰的换模准备区(SPS - Set-up Preparation Store),确保所有物品触手可及、状态完好。
内部作业: 必须在设备停机状态下进行的操作(如:模具在冲床上的拆卸、安装、紧固)。
外部作业: 可以在设备运行时就准备好的操作(如:模具清洁、检查、预热;吊具、工具、螺栓、垫块准备;下一套模具的预装、预调)。
使用标准化模具安装板(模座),减少对垫片的依赖和调整时间。
设计通用夹紧机构(如液压夹紧、快速定位销),取代大量螺栓。
提前准备好所有需要的工具并按顺序摆放(工具车)。
提前完成模具的清洁、润滑、关键尺寸检查。
核心思想: 将换模时间压缩到个位数分钟(目标:10分钟以内)。
实战步骤:
模具工角色: 主导换模流程分析、参与工装夹具改进设计、严格执行标准化换模程序、培训操作工参与部分外部作业。
案例: 某厂通过对一套连续模的SMED改造,将换模时间从原来的45分钟降至12分钟,仅此一项每年节省的停机时间价值超百万元。
全员生产维护 (TPM - Total Productive Maintenance): 主攻目标:消除设备“等待”(故障停机)浪费,减少“缺陷”。
自主维护: 教导并监督操作工执行设备/模具的点检、清洁(“5S”)、润滑、紧固等基础保养工作。例如,每班次清理冲床台面、滑块导轨的废料和油污;检查模具紧固螺栓是否松动;按规定给模具导向件加油。
专业维护: 执行更深层次的定期保养、精度检查、预防性维修(如按时更换冲床气垫密封件、液压油;检查模具弹簧状态、刃口磨损、导向间隙)。建立详细的模具履历表,记录维修历史和使用寿命。
早期管理: 参与新设备/模具的选型、验收,确保其易于维护保养。
质量维护: 分析设备/模具状态与产品质量的关联,消除因设备/模具不良导致的缺陷。
核心思想: “我的设备我维护”。操作工和模具工共同参与设备的日常基础保养,及早发现隐患。
模具工实战要点:
案例: 推行TPM后,某车间冲床因模具导向磨损导致产品尺寸不良的故障率下降了70%,设备综合效率(OEE)提升了15%。
标准化作业 (Standardized Work): 主攻目标:减少“动作”浪费、“缺陷”浪费,提高效率与质量稳定性。
模具操作标准化: 制定详细的模具安装、调试、拆卸、清洁、存放标准操作规程(SOP)。明确每个步骤的工具、动作、安全要点、质量标准、所需时间(Takt Time)。
设备点检标准化: 制定清晰的点检表(Checklist),明确点检项目、标准、方法、周期、责任人。
异常处理标准化: 明确常见模具/设备小故障(如废料跳屑、送料不畅)的快速处理流程和责任人。
目视化管理: 将关键标准(如模具安装定位点、螺栓紧固扭矩值、模具存放位置标识、点检路线)在现场清晰展示(看板、标线、标签、照片)。
核心思想: 为重复性的操作(包括换模操作)制定最优、安全、可重复的作业步骤和节拍。
模具工实战要点:
案例: 某厂统一了所有模具的吊装孔位置和尺寸,并标准化了安装定位销,显著减少了安装时的调整时间和对操作工经验的依赖。
价值流图析 (VSM - Value Stream Mapping): 主攻目标:识别全流程浪费,系统优化。
核心思想: 从原材料进厂到成品交付客户的全过程,绘制物料流和信息流,识别所有非增值环节(浪费)。
模具工角色: 参与绘制当前状态图,尤其是冲压工序内部的价值流(如模具准备、生产、检验、流转)。贡献关于模具切换、设备可用率、质量瓶颈等关键数据。参与设计未来状态图及实施计划。
案例: 通过VSM分析,某公司发现冲压件在车间内流转距离过长且存在多次不必要的搬运。通过优化车间布局和引入小批量流,显著减少了搬运浪费和在制品库存。
“5S” 现场管理: 主攻目标:减少“动作”浪费、“搬运”浪费,提升安全、效率和质量基础。
整理: 清除工作区域(模修区、设备旁、模具存放区)不必要的物品、工具、废料、旧模具。
整顿: 为所有必需品(模具、工具、量具、备件、图纸、表单)规定固定位置并清晰标识(形迹管理、标签)。工具车按使用频率和顺序摆放。
清扫: 保持设备、模具、工作区域的清洁(无油污、无废料、无杂物)。清扫本身就是点检。
清洁: 将前3S制度化、标准化,维持成果。
素养: 养成遵守规则、持续改善的习惯。
核心思想: 整理、整顿、清扫、清洁、素养。打造整洁、有序、一目了然的工作环境。
模具工实战要点:
案例: 实施5S后,模具工找工具的时间平均减少5分钟/次,因现场杂乱导致的工伤事故归零。
三、消除浪费的持续精进:模具工的日常
精益不是一场运动,而是一种持续改善(Kaizen)的文化。模具工是这场持久战的前线战士:
敏锐观察: 时刻带着“浪费放大镜”巡视车间,发现问题(如等待、搬运、多余动作、潜在缺陷源)。
数据驱动: 记录关键数据(换模时间、设备停机时间、模具故障频次、材料利用率、首件合格率、SPM(冲次/分钟)),用数据量化浪费和改善效果。
积极提案: 针对发现的问题和浪费,提出具体的、可操作的改善建议(无论大小)。例如,建议改进一个模具的定位方式以缩短调试时间;建议优化废料滑道角度以减少堵塞。
参与小团队活动: 积极参与QC小组、改善小组,与生产、工艺、质量、设备部门的同事协同解决跨职能问题。
知识共享: 将个人经验、技能、改善心得通过培训、OPL(单点课)等形式分享给团队,共同提升。
拥抱变化: 乐于尝试新方法、新工具、新技术(如模内传感器监控、模具状态在线诊断)。
四、效益显现:精益带来的真金白银
当模具工运用精益工具消除浪费,效益将清晰可见:
生产效率飙升: 更短的换模时间(SMED)、更高的设备可用率(TPM)、更流畅的生产节拍(标准化作业)直接提升单位时间产出。
质量跃升: 稳定的模具状态(TPM)、标准的操作(标准化作业)、整洁的环境(5S)大幅降低缺陷率和返工报废。
成本锐减: 更高的材料利用率(减少废料)、更低的能耗(减少空转)、更少的人工浪费(减少等待和无效动作)、更低的维修成本(预防性维护)。
交付准时: 更可靠的生产计划执行能力,缩短制造周期,快速响应客户需求。
安全提升: 有序的现场(5S)、标准的操作(避免冒险行为)、设备可靠性提高(减少突发故障风险)。
士气高涨: 员工参与改善,看到成果,工作环境改善,成就感提升。
结语:从“必要之恶”到“价值源泉”
冲压车间里的油污、噪音、金属的碰撞曾是生产的“必要之恶”。但在精益的视角下,这些表象之下隐藏着巨大的改善空间。五金冲压模具工,作为连接设备、模具与产品的关键枢纽,掌握着消除浪费、释放效益的密码。
每一次快速精准的换模,每一次对模具的精心呵护,每一次对操作标准的坚守,每一次对现场环境的整理,每一次小小的改善提议,都是向精益目标迈出的坚实一步。当模具工们主动拿起精益的武器,冲压车间就能从“成本中心”转变为“价值源泉”,在激烈的市场竞争中赢得持久的优势。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/weixin/277276.html

