
在五金模具冲压的世界里,模具钢就是战士手中的利刃。一次错误的选择,可能意味着:
一套价值数十万的模具在几千次冲压后便开裂报废
生产线因频繁修模而陷入停滞
冲压件表面频繁出现划痕、拉毛,良品率持续走低...
选错钢材,代价远超想象。 本文凝聚了行业20年的实战经验,助你精准选材,让模具寿命倍增!
一、 模具钢基础知识:认识你的“武器库”
模具钢种类繁多,按主要用途和特性,在冲压领域核心关注以下几类:
冷作模具钢: 核心主力,在常温下工作。
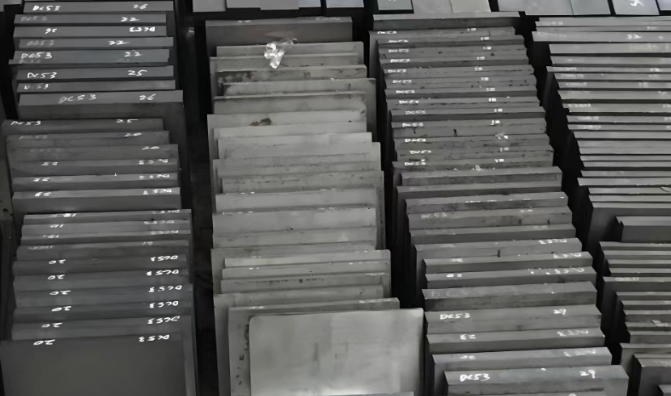
代表钢种: Cr12MoV、D2(美标)、SKD11(日标)、DC53、Caldie、ASP系列(粉末高速钢)等。
特点: 高硬度、高耐磨性、一定韧性。用于冲裁、弯曲、拉伸、成形等绝大多数冷冲压工序。
热作模具钢: 用于温/热冲压或需高韧性的场合。
代表钢种: H13(美标4Cr5MoSiV1)、SKD61(日标)、DAC(日立)。
特点: 高温强度、抗热疲劳性、优异韧性。用于温锻、热冲裁、高韧性要求的冷冲压(如厚板、高强度板冲压)。
塑料模具钢(部分通用): 部分具备优异镜面抛光性和耐蚀性的钢种也可用于特殊冲压。
代表钢种: 420、S136(耐蚀镜面钢)。
特点: 高纯净度、高抛光性、耐腐蚀。用于对产品外观要求极高(如镜面、无指纹)的冲压件模具,或易腐蚀环境。
高速钢: 超高耐磨性,用于极端工况。
代表钢种: M2、M35、M42、粉末高速钢(如ASP-23, ASP-60, V4等)。
特点: 极高硬度(HRC 62-67)、极高的耐磨性和抗压强度。用于高速冲压、精冲、冲切硬/厚/耐磨材料的模具刃口或关键镶件。
二、 核心实战:不同冲压工况下的选材策略
工况是选材的绝对核心依据!
冲裁工况(切断、落料、冲孔):
薄板(<1.5mm)、普通材料(SPCC等)、中低速: Cr12MoV、D2/SKD11(性价比高,广泛应用)。
中厚板(1.5-3.0mm)、中高硬度材料、要求稍高寿命: DC53(韧性显著优于D2)、LD(7Cr7Mo2V2Si)、Caldie(高韧性高耐磨)。 案例: 某电器厂冲裁2.0mm镀锌钢板支架,原用SKD11模具平均寿命15万次刃口崩角,更换DC53并优化热处理后,寿命提升至35万次以上。
厚板(>3.0mm)、高强度板(高强钢、不锈钢等)、高速冲压:
精冲: 对刃口要求极其苛刻,常用高耐磨、高抗压的粉末高速钢(如ASP-2023, ASP-2052)或硬质合金。
整体模具/大镶块: Caldie、DC53(需更优热处理)、高韧性热作模具钢如H13(硬度HRC 48-52,牺牲部分耐磨性换取极高韧性)。
关键刃口镶件: 粉末高速钢(ASP-23, V4, CPM 10V等)是首选! 其超高耐磨性、优异韧性和抗崩角能力是应对极端挑战的利器。 案例: 汽车纵梁厚板(4.0mm 高强钢)冲孔模,刃口采用ASP-23镶件,寿命是普通高速钢M2的5倍以上,大幅减少停机换模时间。
高耐磨性: 抵抗板材对刃口的剧烈磨损。
高硬度: 保证刃口锋利度和抗压溃能力(HRC 58-62是常见范围)。
足够韧性: 抵抗冲击,防止刃口崩裂。
抗崩刃性: 特别重要!
核心挑战: 刃口承受巨大的剪切力、冲击力和强烈的摩擦磨损。
选材要点:
推荐钢材:
拉伸/成形工况(拉深、翻边、胀形、弯曲):
普通钢板、铝板、中小型件: D2/SKD11(表面需精细抛光或镀铬/TD处理以提升抗粘性)。
不锈钢、高强钢、易粘料材料、要求高表面质量:
大型、复杂拉伸模: 考虑使用预硬塑料模具钢(如P20预硬钢,硬度HRC 30-36)或易切削钢制作模架,关键工作部件(如凹模圆角镶件)仍用耐磨抗粘材料。
含钒(V)钢种是优选: Caldie(耐磨抗粘性平衡极佳)、DC53(需良好表面处理)。
表面处理加持: 在上述基材上进行 TD处理(碳化钒镀层) 或 PVD/CVD涂层(如CrN, TiAlN) 能显著提升表面硬度和抗粘着性,效果显著。 案例: 某厨具厂拉伸304不锈钢锅底,原用SKD11模具拉毛严重,良品率仅70%。改用Caldie凹模并进行TD处理后,拉毛基本消除,良品率跃升至98%。
优异耐磨性: 抵抗材料流动造成的磨损。
高抗粘着性/抗咬合性: 防止材料“粘”在模具表面导致产品拉毛划伤。这是重中之重!
良好韧性: 承受复杂应力。
适当硬度: 通常比冲裁略低(HRC 56-60),保证韧性。
核心挑战: 模具工作面(凹模圆角、凸模圆角、压料面)承受强烈的摩擦、压力和拉伸应力。易发生粘料(拉毛)、划伤、磨损甚至塑性变形。
选材要点:
推荐钢材:
高速冲压工况(>300次/分钟):
高速钢是绝对主力: M2、M35(含钴,红硬性更好)、M42(超高硬度)。
粉末高速钢是顶级选择: ASP-23(平衡性佳)、ASP-30/60(含钴,极致红硬耐磨)。其组织均匀、无偏析,性能远超传统熔炼高速钢。 案例: 连接器端子高速冲压(800次/分),冲头采用ASP-23,寿命达2000万次以上,是普通M2钢的3-4倍,显著提升生产效率和稳定性。
极高的耐磨性: 应对高频摩擦。
优异的红硬性: 高温下保持高硬度不软化。
高抗压强度: 抵抗巨大冲击力。
良好韧性: 抵抗冲击疲劳。
核心挑战: 极高的冲击频率带来温升、加剧摩擦磨损和疲劳风险。要求钢材在高温下保持性能(红硬性)。
选材要点:
推荐钢材:
厚板/高强度钢板冲压工况:
高韧性冷作模具钢: Caldie(被誉为“厚板克星”,韧性极佳且耐磨)、DC53(需优化热处理工艺)。
高韧性热作模具钢: H13/SKD61(淬火硬度HRC 48-52,韧性最优)。虽然牺牲了部分室温耐磨性,但其在承受巨大冲击和应力时的抗开裂能力无可替代。 案例: 工程机械行业冲压25mm厚高强钢垫板上的异形孔,凸模原用D2频繁断裂。改用H13制作后,韧性大幅提升,断裂问题彻底解决,模具寿命满足生产要求。
极高的韧性和抗弯强度: 防止断裂、崩角、塑性变形(压塌)是首要任务。
良好的耐磨性: 次要但必要。
硬度适中: 过高则脆,过低则易变形压塌(HRC 52-58常见)。
核心挑战: 巨大的冲压力和材料回弹力对模具(尤其凸模、小冲头)造成极强的冲击、弯曲和压缩应力。韧性不足是致命伤!
选材要点:
推荐钢材:
多工位级进模工况:
冲裁工位(尤其关键小冲孔): 参照“冲裁工况”,优先选用高耐磨、抗崩刃材料(DC53、粉末高速钢ASP-23/V4)。
拉伸/成形工位: 参照“拉伸工况”,选用耐磨抗粘材料(Caldie、含钒钢种+TD/PVD)。
导柱/导套: 超高耐磨、抗咬合,常用SUJ2轴承钢淬硬或专用合金工具钢。
模板/模架: 高刚性、尺寸稳定性好,常用预硬钢(如S50C, P20)或球墨铸铁。
核心挑战: 一套模具内集成冲裁、拉伸、成形等多道工序,不同部位(工位)承受的应力类型和强度截然不同。需要“分区选材”。
选材策略:
核心理念: “好钢用在刀刃上”。关键、易损部位(如小冲头、拉伸圆角)投入高性能材料(粉末高速钢、Caldie等),非关键或受力小的部位选用性价比更高的材料(如Cr12MoV、D2),整体优化成本和寿命。
三、 选材关键考量因素:性能参数深度解读
硬度:
并非越高越好!需与韧性、耐磨性、工况需求平衡。
冲裁:通常要求高硬度(HRC 58-62+)。
拉伸/成形:适中硬度(HRC 56-60)兼顾耐磨和抗粘,有时更低(如H13用于厚板冲压HRC 48-52)。
高速钢:硬度可达HRC 62-67。
韧性:
衡量抵抗开裂和崩缺的能力。
对承受冲击、厚板冲压、复杂应力模具至关重要。
DC53、Caldie、H13的韧性显著优于传统D2/Cr12MoV。粉末高速钢通过优化成分和工艺也能获得良好韧性。
耐磨性:
抵抗材料摩擦损耗的能力。
与硬度、碳化物种类/数量/分布密切相关。
高速钢、高碳高铬钢(D2)、含大量硬质碳化物(如VC)的钢种(Caldie)耐磨性优异。
抗压强度:
抵抗在压力下发生塑性变形(压塌)的能力。
高速钢、高硬度冷作钢抗压强度高。
抗粘着性/抗咬合性:
防止软质材料(如铝、不锈钢)在高压摩擦下“焊合”到模具表面。
对拉伸、成形模尤为关键。
含钒(V)钢种(Caldie)、表面处理(TD/PVD/CVD)可极大改善。
加工性与热处理:
材料能否顺利加工(车、铣、磨、线割)?热处理工艺是否复杂?变形倾向如何?
预硬钢(如P20)可省去热处理,加工后直接使用,但性能上限受限。
粉末高速钢热处理工艺要求严格,但性能卓越且变形小。
选择信誉良好、技术过硬的热处理供应商至关重要!
四、 选型常见误区与避坑指南
误区一:只认硬度,忽视韧性。 后果:厚板冲压、复杂模具频繁崩裂。
误区二:忽视抗粘着性。 后果:拉伸不锈钢、铝件时产品拉毛划伤严重,频繁抛光模具。
误区三:追求“万能钢”。 不存在一种钢材能完美应对所有工况。必须具体工况具体分析。
误区四:只看材料牌号,忽视热处理和供应商。 同一牌号钢材,不同钢厂品质、不同热处理工艺,性能天壤之别!务必选择可靠来源。
误区五:忽略模具结构和维护。 再好的钢材,设计不合理(如应力集中)或维护不当(如润滑不良),寿命也会大打折扣。
误区六:过度追求高端材料,不计成本。 在非关键部位使用顶级材料(如粉末高速钢)是巨大浪费。遵循“分区选材”原则。
五、 品牌与供应商选择建议(仅供参考)
国际一线(品质优异,价格较高): 瑞典一胜百(ASSAB - 如Caldie, V4, XW系列)、德国葛利兹(Groditz)、奥地利百禄(Böhler - W系列)、日本日立金属(HITACHI - SLD, SKD11, HAP系列)、日本大同(DAIDO - DC53, NAK系列)。
国际二线/国内优秀品牌(性价比高,品质有保障): 美国熔炉斯伯(CPM - 粉末钢)、日本高周波(KOSHUHA - KD系列)、中国宝武特冶、中国东北特钢(抚顺、大连)、中国天工国际等。国内品牌近年来进步显著。
关键点: 选择有稳定供货能力、技术支持能力强、信誉良好的正规代理商或钢厂直供渠道。要求提供材质证明。
结语:没有“最好”的钢,只有“最合适”的钢!
模具钢的选择是一门科学,更是一门融合了丰富实践经验的“艺术”。它需要你:
深度理解你的冲压工艺(材料、厚度、速度、形状复杂度、产量要求)
精准识别模具不同部位承受的核心应力类型和挑战
全面权衡钢材的各项性能指标(硬度、韧性、耐磨、抗粘、加工性、成本)
高度重视热处理工艺和供应商的选择
科学应用“分区选材”策略,把钱花在刀刃上
模具钢选对了,模具寿命提升30%以上绝非空谈! 每一次精准的选材,都是对生产效率、产品质量和制造成本的有力保障。北美模具协会2023年报告指出,因材料选择不当导致的模具失效占所有失效原因的近40%。在竞争日益激烈的制造业环境中,掌握这门“选钢”的艺术,将是您和您的企业立于不败之地的核心能力之一。愿你的模具,都能拥有匹配其使命的“钢筋铁骨”!
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/weixin/277275.html

