
3Cr3Mo3W2V热作模具钢全面资料介绍
1. 化学成分分析
3Cr3Mo3W2V(对应牌号T20323或HM-1)是一种高合金热作模具钢,其化学成分设计以铬(Cr)、钼(Mo)、钨(W)和钒(V)为核心元素,结合碳(C)的强化作用,使其兼具高热强性、耐磨性和抗回火稳定性。具体成分范围如下
碳(C):0.32%~0.42%,提供基体硬度和形成碳化物的基础。
铬(Cr):2.80%~3.30%,增强抗氧化性和高温强度。
钼(Mo):2.50%~3.00%,与钨协同提升热强性及细化晶粒。
钨(W):1.20%~1.80%,增加高温下的耐磨性和抗变形能力。
钒(V):0.80%~1.20%,形成稳定的碳化物,提升耐磨性和抗回火软化能力。
硅(Si):0.60%~0.90%、锰(Mn)≤0.65%,辅助脱氧和强化基体。
磷(P)、硫(S):≤0.030%,控制杂质以改善加工性能。
2. 供应形式
3Cr3Mo3W2V可通过多种形式供应,满足不同模具制造需求
圆钢:直径20~300mm,适用于锻造模具或精密零件加工。
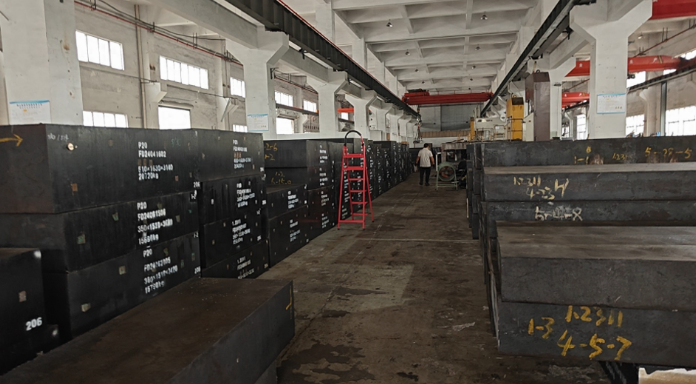
板材:厚度40~500mm,宽度50~1200mm,用于热冲压模或压铸模。
线材:用于精密线切割或特殊形状模具的加工。
锻件:预成型毛坯,适用于高负荷模具的制造。
钢带、无缝管:满足特殊场景需求(如高温管材成型模具)。
此外,特殊规格可定制,支持热轧、冷轧、锻造等多种加工工艺。
3. 热处理工艺
热处理是优化3Cr3Mo3W2V性能的关键环节,主要流程如下
退火:
普通退火:780~800℃保温4~6小时,以≤50℃/h冷至550℃后空冷,退火硬度≤255HB。
等温退火:870℃保温2~4小时,降温至730℃再保温4~6小时,炉冷至550℃后空冷,细化晶粒并改善切削性。
淬火与回火:
淬火温度:1060~1130℃油冷,硬度可达HRC 50~60。
回火工艺:推荐两次回火(温度500~600℃,每次2小时),平衡硬度和韧性,降低残余应力。
表面渗碳处理:针对高耐磨需求,通过表面渗碳形成硬度更高的碳化层,提升模具寿命6。
4. 机械性能
3Cr3Mo3W2V在常温及高温下均表现出优异的力学性能
常温性能:
抗拉强度≥1080 MPa,屈服强度≥930 MPa。
延伸率≥9%,冲击韧性≥40 J/cm²(经优化热处理后)。
退火状态硬度≤255 HB,淬火后硬度可达HRC 50~60。
高温性能:
在600℃下仍能保持≥613 MPa的屈服强度,抗拉强度≥196 MPa。
热疲劳性能和抗冷热交变能力突出,适用于频繁温度变化的工况。
5. 物理性能
热膨胀系数:20~1000℃范围内为11.5~12.5×10⁻⁶/℃310。
导热率:常温下约30 W/(m·K),高温下稳定,利于快速散热
密度:7.8~7.85 g/cm³,与常规合金钢接近,加工适应性良好。
临界温度:Ac1≈850℃,Ac3≈930℃,指导热处理工艺设计
6. 应用领域
3Cr3Mo3W2V凭借其耐高温、耐磨及高韧性的综合性能,广泛应用于以下领域
热作模具:
热锻模:如汽车曲轴、连杆的锻造模具,寿命较传统钢种(3Cr2W8V)提高2~3倍。
压铸模:适用于铝合金、铜合金的高压铸造,耐金属液冲刷性能优异。
热挤压模:用于钛合金、不锈钢等高温材料的成型。
冷作模具:
精密冲裁模:厚度≤2mm的薄板高效冲压。
冷镦模:高负荷螺栓、螺母的成型模具。
工业领域:
汽车制造:发动机部件热冲压模具、变速箱齿轮锻造模具。
航空航天:高温合金锻件成型模具。
电力设备:耐高温阀门、涡轮叶片成型工具。
7. 材料优势
3Cr3Mo3W2V的核心优势体现在以下几方面469:
高热稳定性:600℃下硬度保持率超过传统钢种,减少模具软化失效。
耐磨性优异:钒、钨碳化物分布均匀,显著延长模具使用寿命。
强韧性平衡:通过优化热处理工艺,冲击韧性提升显著(如等温淬火后韧性增幅达86%)。
加工适应性:退火后切削性能良好,支持线切割、电火花等精密加工。
经济性:虽初始成本较高,但长寿命降低单位零件的模具摊销成本。
8. 总结
3Cr3Mo3W2V作为新型热作模具钢,通过高合金化设计和精准热处理,实现了高温强度、耐磨性及韧性的综合提升。其广泛应用于汽车、航空航天等高精度、高负荷领域,成为替代3Cr2W8V等传统材料的优选。未来,通过表面改性技术(如渗碳、氮化)和复合热处理工艺的进一步优化,其性能潜力有望持续释放,满足更严苛的工业需求。
本文采摘于网络,不代表本站立场,转载联系作者并注明出处:https://mjgaz.cn/weixin/277271.html

